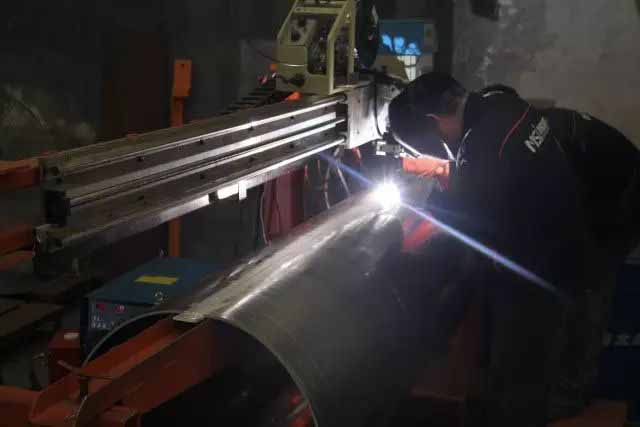
Кислородно-ацетиленовая сварка, обычно называемая газовой сваркой, — это процесс, основанный на сгорании кислорода и ацетилена. Тепловая эффективность кислородно-ацетиленовой сварки низкая, подвод тепла не сконцентрирован, при сварке алюминиевых сплавов требуется флюс, после сварки необходимо удалять остатки, а качество и характеристики сварных швов невысоки. Благодаря простоте сварочного оборудования, отсутствию необходимости в электропитании, удобству и гибкости в эксплуатации, она часто используется для сварки деталей из алюминиевых сплавов с низкими требованиями к качеству, таких как тонкие пластины и мелкие детали, а также для ремонтной сварки деталей из алюминиевых сплавов и алюминиевых отливок.

Выбор форм газосварных соединений
При газовой сварке алюминиевых сплавов не следует использовать нахлесточные и Т-образные соединения, которые трудно очищать от остатков флюса и сварочного шлака, поступающих в зазор, а стыковые соединения следует использовать как можно чаще. Чтобы гарантировать, что сварка будет выполнена без смятия и прожога, можно использовать подкладную пластину с канавками. Подкладная пластина обычно изготавливается из нержавеющей стали или чистой меди. Сварка с подкладной пластиной позволяет получить хорошее обратное формование и повысить производительность сварки.
Выбор флюса для газовой сварки
Для того чтобы процесс сварки прошел гладко и было обеспечено качество шва, необходимо добавлять флюс для удаления оксидной пленки и других загрязнений с поверхности алюминия при газовой сварке.
Газосварочный флюс — флюс в газовой сварке. Его основная функция — удаление оксидной пленки, образующейся на поверхности алюминия при газовой сварке, улучшение смачивающей способности основного металла и содействие получению плотных структур сварного шва. Флюс необходимо использовать для газовой сварки алюминиевых сплавов. Обычно флюс непосредственно посыпают на канавку свариваемой детали перед сваркой или добавляют в расплавленную ванну путем погружения ее на сварочную проволоку.
Флюс для алюминиевого сплава — это хлоридная соль калия, натрия, кальция, лития и других элементов. Это порошкообразное соединение, полученное путем просеивания после дробления. Например, алюминиевый криолит (Na3AlF6) может плавить глинозем при 1000 °C, а хлорид калия может преобразовывать тугоплавкий глинозем в легкоплавкий хлорид алюминия. Этот флюс имеет низкую температуру плавления и хорошую текучесть, а также может улучшить текучесть расплавленного металла и сделать сварной шов хорошо сформированным.
Выбор сварочного наконечника и пламени
Алюминиевые сплавы обладают сильными окислительными и газопоглощающими свойствами. Во время газовой сварки, чтобы предотвратить окисление алюминия, следует использовать нейтральное пламя или слабое карбонизационное пламя (карбонизирующее пламя с избытком ацетилена), чтобы алюминиевая ванна расплава находилась под защитой восстановительной атмосферы, не окисляясь. Категорически запрещается использовать окислительное пламя, поскольку использование окислительного пламени с сильными окислительными свойствами сильно окислит алюминий и затруднит процесс сварки; а если ацетилена слишком много, свободный водород может раствориться в расплавленной ванне, что приведет к образованию пор в шве и потере сварного шва.

Как выполнять газовую сварку
При сварке стальных материалов о температуре нагрева можно судить по изменению цвета стали. Но при сварке алюминия такого удобного условия нет. Поскольку алюминиевый сплав не имеет явного изменения цвета при нагревании от комнатной температуры до плавления, оператору сложно контролировать температуру сварки. Однако время сварки можно понять по следующим явлениям:
1. Когда поверхность нагретой заготовки меняет цвет с ярко-белого на тусклый серебристо-белый, поверхностная оксидная пленка сморщивается, а металл колеблется в месте нагрева, это указывает на то, что температура плавления скоро будет достигнута, и можно применять сварку;
2. Используйте конец сварочной проволоки, смоченный во флюсе, и место, которое необходимо нагреть, когда сварочная проволока и основной металл сплавятся, будет достигнута температура плавления, и можно выполнять сварку;
3. Когда кромка основного металла опускается, основной металл достигает температуры плавления и может быть подвергнут сварке.
Газовая сварка тонких пластин может быть выполнена методом левой сварки, сварочная проволока расположена перед сварочным пламенем, этот метод сварки заключается в том, что пламя направлено на несваренный холодный металл, и часть тепла рассеивается, что полезно для предотвращения перегрева расплавленной ванны, роста зерен металла в зоне термического влияния и прожигания. Если толщина основного металла больше 5 мм, можно использовать метод правой сварки. При этом методе сварочная проволока находится позади сварочной горелки, а пламя направлено на сварочный шов, так что потери тепла небольшие, глубина проплавления большая, а эффективность нагрева высокая.
При газовой сварке тонких деталей толщиной менее 3 мм угол наклона горелки составляет 20-40°; при газовой сварке толстых деталей угол наклона горелки составляет 40-80°, а угол между сварочной проволокой для алюминия и горелкой — 80-100°. При газовой сварке алюминиевых сплавов следует стараться сваривать все соединения за один раз, не нанося второй слой, поскольку при нанесении второго слоя в сварном шве образуются шлаковые включения.

Какую обработку необходимо провести после сварки?
Коррозия алюминиевого соединения остаточным флюсом и шлаком на поверхности газового сварного шва является одной из причин порчи алюминиевого соединения при дальнейшей эксплуатации. В течение 1-6 часов после газовой сварки необходимо очистить остаточный флюс и шлак, чтобы предотвратить коррозию сварного соединения. Процесс очистки после сварки заключается в следующем.
1. После сварки погрузите свариваемую деталь в емкость с горячей водой температурой 40-50°C. Лучше всего использовать проточную горячую воду для промывки сварного шва и мест, где остаются остатки флюса и шлака около сварного шва, пока они не будут очищены.
2. Погрузите сварной шов в раствор азотной кислоты. Когда температура в помещении выше 25°, концентрация раствора составляет 15% - 25%, а время погружения составляет 10 - 15 минут. Когда температура в помещении 10~15℃, концентрация раствора составляет 20% - 25%, а время погружения составляет 15 минут.
3. Погрузите сварную конструкцию в емкость с проточной горячей водой (температура 40-50℃) на 5-10 мин.
4. Промойте сварное соединение холодной водой в течение 5 минут.
5. Высушите сварную конструкцию естественным путем, в сушильном шкафу или горячим воздухом.