Сварка, являющаяся основополагающим процессом в изготовлении и производстве, играет решающую роль в точном и прочном соединении металлических компонентов. Среди различных доступных методов сварки, аргонодуговая сварка вольфрамовым электродом (TIG), также известная как сварка вольфрамовым электродом в среде защитного газа (GTAW), выделяется своей способностью получать высококачественные, чистые сварные швы, особенно при работе со сложными материалами, такими как алюминиевые сплавы . В этой статье рассматриваются тонкости аргонодуговой сварки алюминия, исследуется сам процесс, свариваемость различных алюминиевых сплавов и распространенные причины образования трещин, в конечном итоге предоставляя информацию о лучших практиках для получения безупречных сварных швов.
Что такое TIG-сварка?
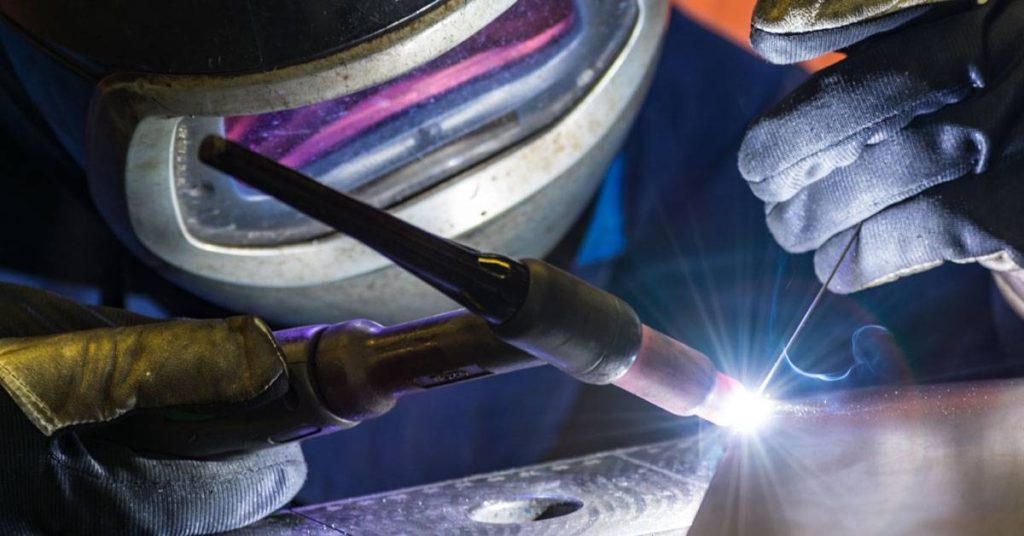
По своей сути сварка TIG представляет собой процесс дуговой сварки, в котором для создания сварочной дуги используется неплавящийся вольфрамовый электрод. Эта дуга устанавливается между вольфрамовым электродом и алюминиевой заготовкой, расплавляя основной материал и любой присадочный металл, введенный в сварочную ванну. Защитный газ, обычно инертный газ, такой как аргон или гелий (или их смесь), подается через сварочную горелку для защиты электрода, расплавленной сварочной ванны и окружающего основного металла от атмосферного загрязнения. В отличие от других процессов сварки, сварка TIG обеспечивает исключительный контроль над подводимым теплом и количеством добавляемого присадочного металла, что позволяет выполнять точные и эстетически приятные сварные швы. Несмотря на универсальность и применимость к широкому спектру металлов, сварка TIG особенно популярна для таких материалов, как алюминий, где чистота и контролируемое тепло имеют первостепенное значение.
Какие типы алюминиевых сплавов можно сваривать методом TIG?
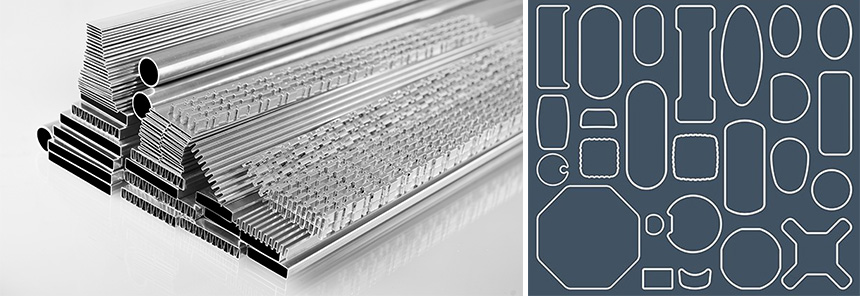
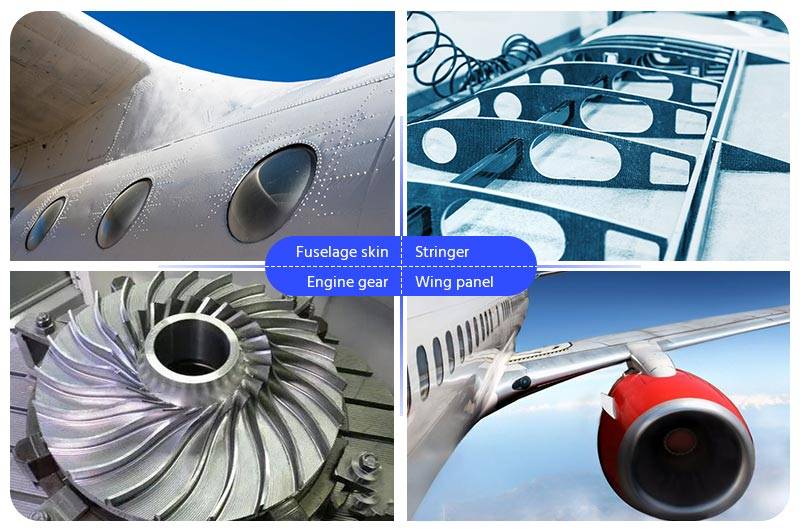
Алюминий, ценимый за свой малый вес, коррозионную стойкость и отличную проводимость, является повсеместным материалом во многих отраслях промышленности, от аэрокосмической и автомобильной до строительства и потребительских товаров. Однако свариваемость алюминия значительно варьируется в зависимости от состава его сплава. Понимание различных серий алюминиевых сплавов и их характеристик имеет решающее значение для успешной сварки TIG.
Несколько серий алюминиевых сплавов демонстрируют хорошую свариваемость при сварке TIG:
- 1ххх серия (Чистый алюминий): Эти сплавы, содержащие минимум 99% алюминия, обычно обладают отличной свариваемостью. Обычно они используются в приложениях, требующих высокой электро- и теплопроводности или коррозионной стойкости.
- 3ххх серия (Алюминий-Марганец): Добавление марганца повышает прочность этих сплавов, не ухудшая при этом их свариваемость. Они находят применение в кухонной посуде, сосудах под давлением и теплообменниках.
- 5ххх серия (Алюминий-Магний): Эти сплавы обладают хорошей свариваемостью и более высокой прочностью по сравнению с сериями 1xxx и 3xxx. Они широко используются в морских применениях, кузовах транспортных средств и резервуарах для хранения.
- 6ххх серия (Алюминий-Магний-Кремний): Эти термообрабатываемые сплавы обеспечивают хороший баланс прочности и свариваемости. Они широко используются в экструзиях для архитектурных применений, велосипедных рам и автомобильных компонентов. Послесварочная термообработка часто может восстановить прочность, потерянную в процессе сварки.
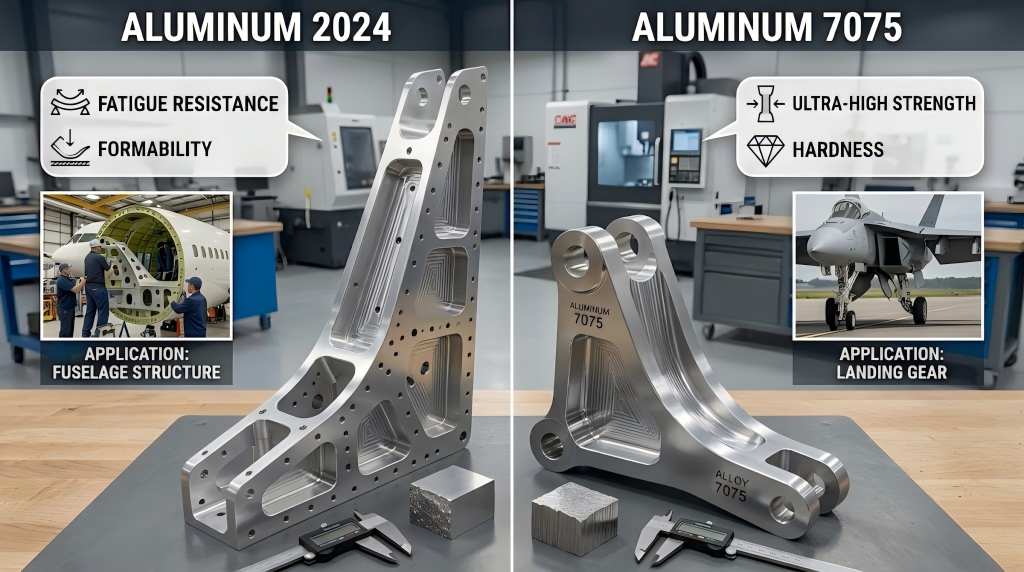
Напротив, некоторые серии алюминиевых сплавов, в частности серии 2xxx (алюминий-медь) и 7xxx (алюминий-цинк), обычно считаются менее свариваемыми из-за их склонности к горячему растрескиванию и другим дефектам сварки . Для получения приемлемых результатов при сварке таких сплавов часто требуются специальные методы сварки и присадочные материалы.
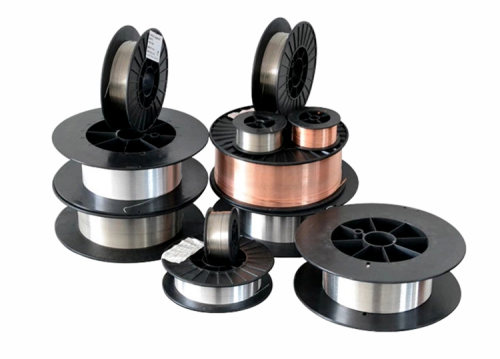
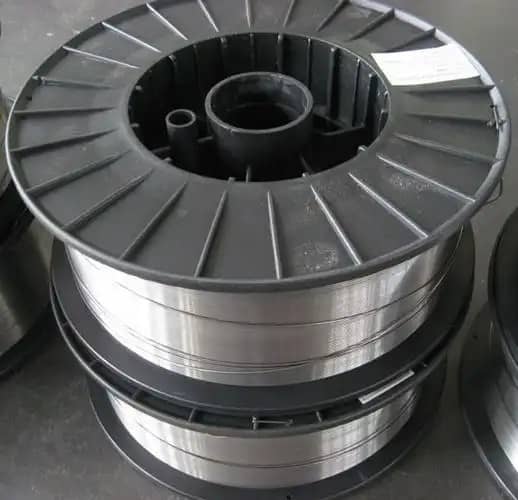
Выбор подходящего присадочного сплава имеет первостепенное значение при сварке алюминия методом TIG. Присадочный металл должен быть химически совместим с основным материалом, чтобы обеспечить достаточную прочность сварного шва и коррозионную стойкость, а также свести к минимуму риск образования трещин. Например, при сварке алюминия серии 5xxx обычно рекомендуется присадочный сплав серии 5xxx. Консультация по сварочным картам и спецификациям материалов имеет важное значение для выбора правильного присадочного металла для определенной комбинации алюминиевых сплавов.
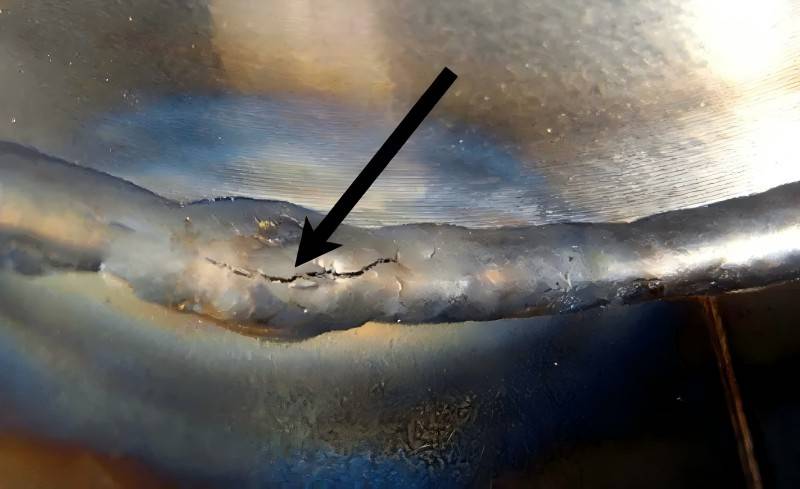
Что стало причиной трещины при сварке алюминия методом TIG?
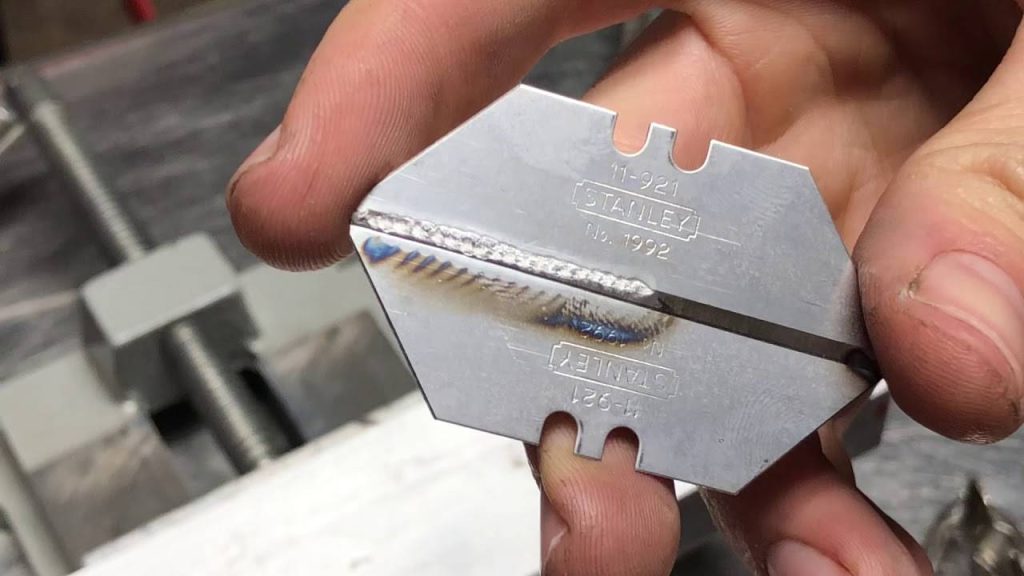
Несмотря на точность и контроль, обеспечиваемые TIG-сваркой, образование трещин остается серьезной проблемой при сварке алюминия. Понимание основных причин этих трещин имеет решающее значение для внедрения эффективных профилактических мер. Два основных типа трещин, встречающихся при TIG-сварке алюминия, — это горячие и холодные трещины.
1. Горячие трещины (трещины при затвердевании)
Этот тип трещин возникает при затвердевании сварочной ванны и характеризуется межзеренными трещинами вдоль границ зерен. Горячему растрескиванию в алюминиевых сварных швах способствуют несколько факторов:
- Неправильный выбор присадочного металла: Использование присадочного сплава с недостаточным содержанием кремния может повысить восприимчивость к образованию горячих трещин. Кремний улучшает текучесть сварочной ванны и уменьшает диапазон затвердевания.
- Высокие скорости сварки: Быстрое затвердевание из-за высоких скоростей сварки может привести к увеличению напряжений в затвердевающем металле шва, что способствует образованию трещин.
- Избыточный подвод тепла: Хотя для плавления необходимо достаточное количество тепла, избыточное поступление тепла может привести к образованию широкой и неглубокой сварочной ванны, которая более подвержена усадочным напряжениям во время затвердевания.
- Совместный дизайн: Конструкции соединений, ограничивающие усадку или создающие концентрацию напряжений, могут значительно увеличить риск образования горячих трещин.
- Наличие эвтектик или примесей с низкой температурой плавления: Определенные примеси или образование фаз с низкой температурой плавления на границах зерен могут ослабить затвердевающий металл шва.
2. Холодное растрескивание (растрескивание, вызванное водородом)
Этот тип трещин обычно возникает после полного затвердевания сварного шва и часто связан с наличием водорода в металле шва. Факторы, способствующие этому, включают:
- Влага и загрязнения: Влага на основном металле, присадочном металле или даже в защитном газе может привести к попаданию водорода в сварочную ванну. Оксиды и другие загрязняющие вещества на поверхности алюминия также могут удерживать влагу.
- Пористость: Пористость сварного шва может привести к образованию пустот, в которых может скапливаться водород, что увеличивает риск образования трещин.
- Высокие остаточные напряжения: Высокие остаточные напряжения в сварных соединениях, часто возникающие из-за стесненных соединений или неравномерного нагрева и охлаждения, могут усугубить последствия водородной хрупкости.
3. Другие возможные причины
Некачественная подготовка соединения, например, недостаточная очистка прочного слоя оксида алюминия, может привести к неполному сплавлению и потенциальным дефектам, которые могут распространиться в трещины. Недостаточное покрытие защитным газом может допустить загрязнение атмосферы, что приведет к пористости и ослаблению сварных швов. Неправильные методы сварки, например, чрезмерно большая длина дуги или неправильный угол подачи, также могут способствовать дефектам сварки и повышать вероятность образования трещин.
Как предотвратить появление трещин при сварке алюминия TIG
Предотвращение трещин в сварных швах TIG алюминия требует тщательного внимания к деталям на протяжении всего процесса сварки. Внедрение следующих передовых методов может значительно минимизировать риск образования трещин:
- Подготовка материала: Тщательно очистите основной металл и присадочный пруток непосредственно перед сваркой, чтобы удалить все следы окислов, смазки, влаги и других загрязнений. Механические методы очистки, такие как очистка проволочной щеткой из нержавеющей стали, часто необходимы для пробития слоя оксида алюминия.
- Выбор присадочного металла: Всегда выбирайте присадочный сплав, специально разработанный для свариваемого основного алюминиевого сплава, и рассмотрите возможность использования присадочных сплавов с немного более высоким содержанием кремния (например, 4043 или 4643 для многих алюминиевых сплавов) для улучшения текучести сварочной ванны и стойкости к трещинам.
- Параметры сварки: Тщательно контролируйте подачу тепла, регулируя силу тока и скорость перемещения. Стремитесь к сбалансированной подаче тепла, которая обеспечивает адекватное проникновение без чрезмерного расширения сварочной ванны. Рассмотрите возможность использования импульсной сварки TIG, которая может снизить среднюю подачу тепла, сохраняя при этом проникновение и улучшая качество сварки. Поддерживайте постоянную и короткую длину дуги.
- Защитный газ: Используйте высококачественный, сухой и чистый защитный газ аргон с соответствующей скоростью потока, чтобы обеспечить полное покрытие сварочной ванны и предотвратить загрязнение атмосферы.
- Совместный дизайн: Проектируйте соединения так, чтобы минимизировать концентрацию напряжений и обеспечить адекватную усадку во время затвердевания. Рассмотрите возможность использования более широких углов для стыковых соединений и избегайте чрезмерно ограниченных конфигураций соединений.
- Предварительный нагрев: Для более толстых алюминиевых профилей предварительный нагрев до умеренной температуры (обычно от 200 до 400 °F или от 93 до 204 °C) может помочь уменьшить температурные градиенты, замедлить скорость охлаждения и минимизировать усадочные напряжения, тем самым снижая риск образования горячих трещин.
- Очистка после сварки: После сварки тщательно очистите зону сварки от остатков сварки и следов изменения цвета.
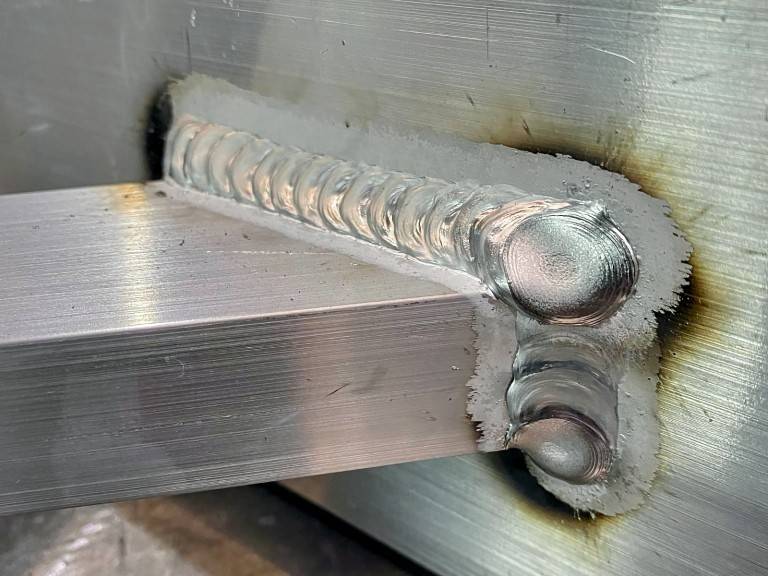
Сварка алюминия TIG, хотя и обеспечивает исключительную точность и качество, требует глубокого понимания свойств материала и потенциальных подводных камней. Понимание характеристик свариваемости различных алюминиевых сплавов и основных причин образования трещин — горячих трещин при затвердевании и холодных трещин из-за водородной хрупкости — является основополагающим. Придерживаясь лучших практик в подготовке материалов, выборе присадочного металла, параметрах сварки и конструкции соединения, сварщики могут значительно снизить риск образования трещин и овладеть искусством создания прочных, долговечных и эстетически привлекательных сварных швов TIG алюминия, раскрывая весь потенциал этого универсального материала в широком спектре применений.