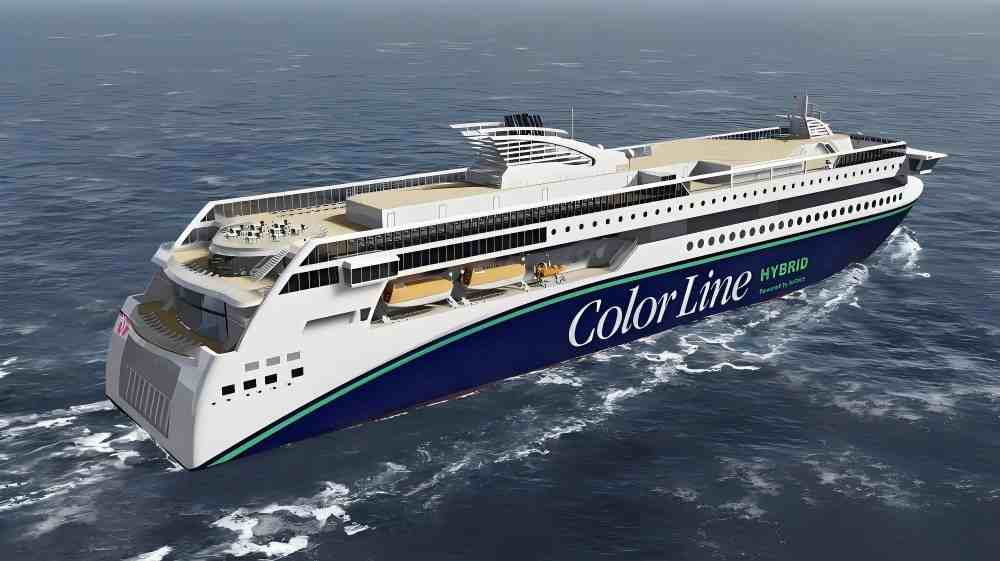
O controle de peso tornou-se um desafio significativo na construção naval moderna devido à crescente necessidade de balsas de alta velocidade. Embarcações de Alta Velocidade (HSC, na sigla em inglês) exigem um cuidadoso equilíbrio entre potência e peso para garantir velocidades superiores a 30 nós. A transição da construção convencional em aço para a construção combinada em alumínio deve-se principalmente à necessidade de altas relações resistência/peso. Como engenheiro de manufatura, escolher o alumínio naval adequado não envolve apenas selecionar um metal, mas também fazer escolhas conscientes que afetam a economia de combustível e a capacidade de carga.
As ligas de alumínio têm uma densidade de cerca de 2.70 g/cm³, ou um terço da densidade do aço carbono. Essa característica permite grandes reduções no deslocamento. O foco da engenharia é a sinergia entre a chapa de alumínio 5083 para o revestimento primário do casco e as extrusões de alumínio naval para reforços longitudinais e transversais. Essa combinação garante a integridade estrutural da embarcação e, consequentemente, minimiza o peso do navio.
Seção I: Ciência dos Materiais e Critérios de Seleção de Notas
1. Chapa de alumínio 5083: Padrão para cascos de embarcações
As ligas da série 5xxx, particularmente a chapa de alumínio 5083, são o padrão da indústria para ambientes marinhos. O principal elemento de liga é o magnésio (geralmente de 4.0% a 4.9%). Trata-se de uma liga não tratável termicamente, sendo reforçada por encruamento. Utilizamos o alumínio 5083 no estaleiro para o fundo do casco e as laterais, pois é altamente soldável e resistente à corrosão pela água do mar. O alumínio 5083 apresenta propriedades mecânicas estáveis em temperaturas criogênicas e alta tenacidade à fratura.
2. Perfis extrudados de alumínio marítimo 6082-T6: Reforço estrutural
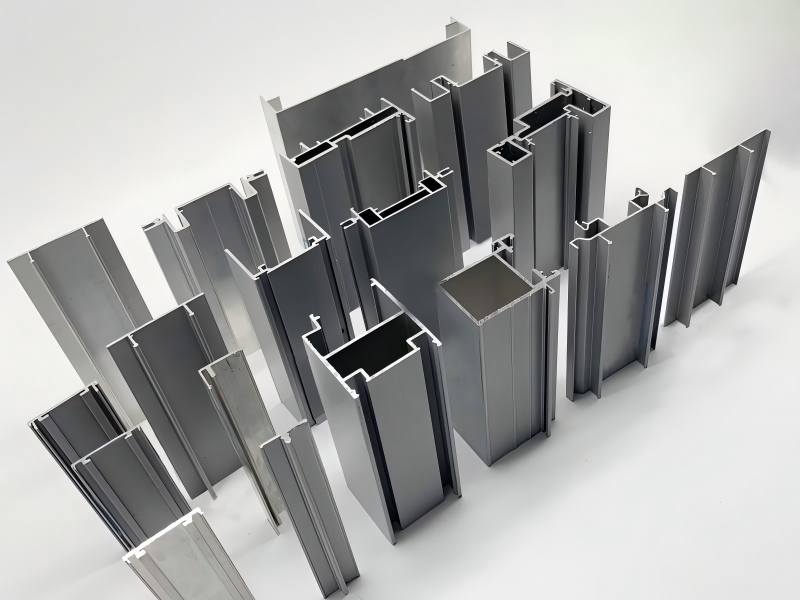
As extrusões de alumínio para uso naval são utilizadas em estruturas internas, vigas de convés e reforços, e são fabricadas em alumínio 6082-T6 . O alumínio 6082 é uma liga de Al-Mg-Si tratável termicamente. A têmpera T6 significa que o material foi tratado termicamente em solução e envelhecido artificialmente até atingir a resistência máxima ao escoamento. O processo de extrusão permite geometrias de seção transversal complexas que proporcionam alto momento de inércia com área de seção transversal mínima, otimizando o módulo estrutural da embarcação.
3. Designações de chapas e têmperas de alumínio para uso marítimo
Em aplicações de baixa espessura, como anteparas internas e revestimento de superestruturas, utilizam-se chapas de alumínio naval . As especificações de engenharia exigem o uso de têmperas H116 ou H321 para materiais da série 5xxx. Essas têmperas são processadas especificamente para proporcionar resistência à corrosão intergranular (CIG) e à esfoliação. Sem essas designações específicas, as ligas de alumínio com teor de magnésio acima de 3.0% são suscetíveis à precipitação da fase β (Mg₂Al₃) nos contornos de grão, o que leva à falha estrutural em ambientes salinos.
Seção II: Projeto Estrutural e Otimização de Peso Leve
Do ponto de vista da engenharia, o cálculo da redução de peso é simples: substituir uma estrutura de aço de grau A por uma estrutura de alumínio 5083/6082 resulta em uma redução de massa de 45% a 50% para a mesma resistência estrutural. Essa redução influencia diretamente o deslocamento da embarcação. De acordo com a lei da similaridade de Froude, a redução do deslocamento diminui a resistência à formação de ondas, permitindo velocidades mais altas com a mesma potência de propulsão.
A otimização estrutural também envolve o uso de "painéis de grande escala". Ao utilizar chapas largas de alumínio naval e placas de alumínio 5083, os estaleiros podem reduzir o número de juntas transversais. Isso reduz o comprimento total da solda, o que, por sua vez, diminui o potencial de deformação térmica e concentrações de tensão estrutural.
Seção III: Desafios da Manufatura Avançada e da Fabricação
1. Dinâmica da Soldagem e Gerenciamento da ZTA (Zona Termicamente Afetada)
A soldagem representa o desafio mais significativo na construção naval em alumínio . As extrusões de alumínio naval 6082-T6 sofrem uma redução significativa nas propriedades mecânicas dentro da Zona Afetada pelo Calor (ZAC). O efeito de envelhecimento artificial da têmpera T6 é revertido pelo calor da soldagem, levando a um "amolecimento" da junta. Os engenheiros devem considerar um fator de eficiência da junta de aproximadamente 0.6 a 0.8 durante a fase de projeto. Em contraste, a chapa de alumínio 5083 retém uma porcentagem maior da resistência do metal base após a soldagem, pois não depende de tratamento térmico para sua resistência primária.
2. Implementação da Soldagem por Fricção (FSW)
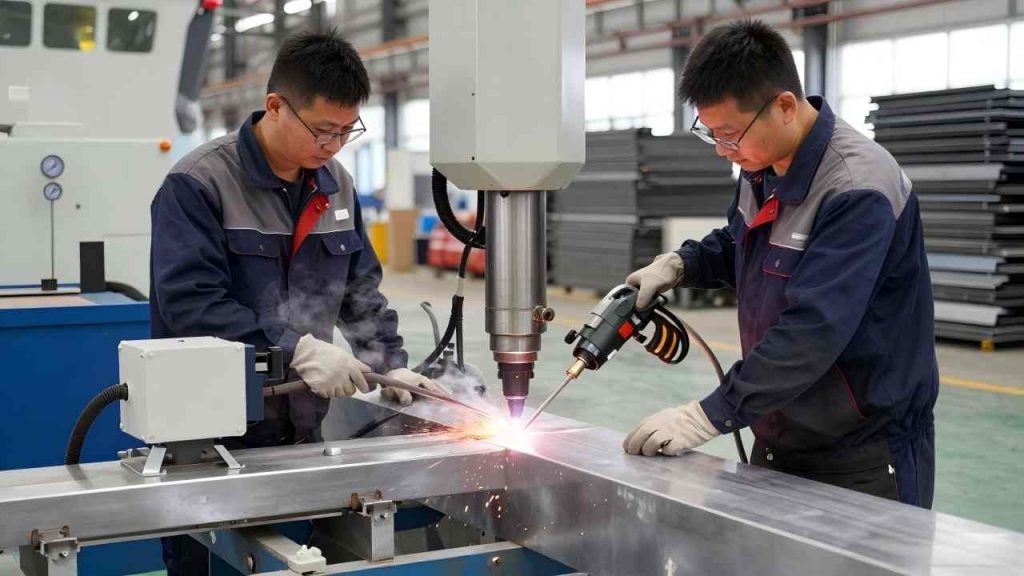
A soldagem por fricção (FSW, do inglês Friction Stir Welding) é uma técnica promissora para unir chapas e placas de alumínio em estaleiros modernos. A FSW é um processo de união no estado sólido, em que o metal base não derrete. Isso resulta em baixíssima distorção, melhor resistência à fadiga e ausência de problemas de porosidade, comuns na soldagem MIG (Metal Inert Gas). Painéis soldados por FSW oferecem melhor acabamento superficial e precisão dimensional para seções de convés extensas.
3. Processamento de Precisão
O processamento de alumínio para uso naval exige equipamentos especializados. O corte a plasma CNC com leitos subaquáticos e os métodos de corte a laser de alta potência criam a preparação precisa das bordas necessária para a soldagem. O processo de soldagem requer um encaixe preciso, pois qualquer folga superior a 1.5 mm na soldagem do alumínio resultará em perfuração excessiva e falta de fusão, o que comprometerá a certificação da embarcação pelas sociedades classificadoras DNV e ABS.
Seção IV: Durabilidade em Ambientes Marinhos Severos
A água do mar é um eletrólito altamente corrosivo. A durabilidade da chapa de alumínio 5083 se desenvolve através da formação natural de uma espessa camada de óxido de alumínio (Al₂O₃). A fusão de eixos de propulsão de alumínio e aço inoxidável cria um risco de corrosão galvânica. Os engenheiros navais devem implementar protocolos rigorosos de isolamento, utilizando transições bimetálicas e juntas não condutoras. O uso de chapas de alumínio naval com certificação H116 garante que a microestrutura da liga resista à erosão causada por ambientes agressivos, como umidade, salinidade e variações de temperatura na casa de máquinas e no casco.
Seção V: Tendências Futuras (Perspectivas para 2026-2027)
A indústria está migrando para ligas da série 5 de maior resistência, como a 5059 (Alustar), que oferece um aumento de 20% na resistência ao escoamento em comparação com a 5083. Além disso, a integração de ligas de alumínio dopadas com escândio está sendo pesquisada para melhorar a soldabilidade de extrusões de alumínio naval da série 6. A sustentabilidade também é um fator crucial; os materiais de alumínio naval são quase 100% recicláveis, o que reduz a pegada de carbono dos navios ao longo de todo o seu ciclo de vida, em comparação com materiais compósitos.
Tabela Resumo das Especificações do Alumínio Marinho
| Tipo de Componente | Liga recomendada | temperamento | Função principal de engenharia | Principal restrição de fabricação |
| Fundo do casco / Lateral do casco | Placa de alumínio 5083 | H116 /H321 | Integridade estrutural primária; Resistência ao impacto. | Alto volume de soldagem; requer ambiente rigorosamente controlado. |
| Convés principal/Superestrutura | Chapa de alumínio para uso marítimo | H116 | Redução de peso; resistência à corrosão. | Suscetível a flambagem térmica durante a soldagem. |
| Longitudinais / Enrijecedores | Extrusões de alumínio para uso marítimo (6082) | T6 | Rigidez estrutural; Otimização do módulo de seção. | Amolecimento significativo da ZTA (Zona Termicamente Afetada); o projeto deve compensar a perda de resistência. |
| Anteparas internas | Folha 5754 / 5083 | H111 / O | Contenção; Suporte para isolamento contra incêndio. | Formabilidade para seções curvas. |
Perguntas Frequentes (FAQ)
P1: Por que o aço 5083-H116 é preferido ao aço 5083 padrão para revestimento de cascos?
A1: A têmpera H116 significa que o material passou por processos específicos de endurecimento por deformação e estabilização para garantir sua aprovação nos testes ASTM G67 (NAMLT). Isso o torna resistente à esfoliação e à corrosão intergranular, que são fatores críticos para a longevidade do casco submerso.
Q2: Como um estaleiro lida com a perda de resistência em extrusões soldadas de alumínio 6082-T6?
A2: Os engenheiros gerenciam isso posicionando soldas em áreas de baixa tensão, aumentando a espessura da seção local ou utilizando soldagem por fricção (FSW). Normas de projeto como a ISO 12215-5 exigem uma redução na tensão admissível da Zona Afetada pelo Calor (ZAC).
Q3: É possível soldar uma chapa de alumínio 5083 a perfis extrudados de alumínio 6082?
A3: Sim, este é um procedimento padrão na construção naval. Normalmente, utiliza-se um arame de enchimento 5356 ou 5183 (à base de Al-Mg). No entanto, o projeto deve sempre levar em consideração as propriedades mecânicas da ZTA (Zona Termicamente Afetada) 6082, mais frágil, na junta resultante.