L'efficacia complessiva della lavorazione CNC dipende in ultima analisi da molto più che dai percorsi utensile programmabili o dall'esperienza degli operatori: si basa sull'integrità della materia prima stessa. Per chiunque sia responsabile dell'acquisto di billette di alluminio in un'officina CNC, allineare la composizione chimica, le proprietà fisiche e le condizioni economiche del materiale in entrata con gli obiettivi di prestazioni e costi delle distinte base è un compito impegnativo, ma non negoziabile. Fortunatamente, la padronanza delle sfumature del comportamento delle leghe, dei requisiti di certificazione dei materiali e dei rischi di approvvigionamento può essere codificata in una serie di euristiche pratiche.
Le pagine che seguono analizzano le qualità di alluminio più comuni, cristallizzano le prestazioni e i compromessi economici in soglie chiare e guidano gli acquirenti attraverso le trappole di verifica e logistica che possono rovinare un lotto di lavorazione diverse fasi dopo. Vi invitiamo ad applicare il quadro delineato qui e a porvi le domande a cui la matrice non risponde ancora. Con un'attenta calibrazione di acquirenti, pianificatori e capisquadra, un singolo lotto di alluminio ben scelto può raggiungere il punto di equilibrio tra finitura superficiale, tempo di ciclo e margine.
Quali sono le principali leghe di alluminio per la lavorazione CNC?
Per valutare l'implementazione della lavorazione CNC su leghe di alluminio, le categorie critiche per l'efficienza operativa e le prestazioni dei materiali meritano un chiarimento preliminare. Le leghe di alluminio sono soggette a molteplici schemi di classificazione, la cui strutturazione più adatta alle pratiche CNC sarà qui delineata nella sezione "metodo di lavorazione".
Categorizzazione primaria delle leghe di alluminio rilevanti per la lavorazione CNC
Per metodo di elaborazione:
- Leghe di alluminio lavorato: Questa sottoclasse comprende leghe di alluminio concentrate tramite deformazione plastica, tramite tecniche di laminazione, estrusione, stiramento e forgiatura. I materiali risultanti presentano una microstruttura raffinata, che conferisce elevate prestazioni meccaniche. Nel contesto CNC, la lavorazione viene eseguita prevalentemente su forme semilavorate, ovvero piastre, bar e profili personalizzati—generato dal percorso di deformazione.
- Leghe di alluminio fuso: Questa sottoclasse è costituita da leghe fuse, poi colate e consolidate all'interno di uno stampo. Il metodo è caratterizzato da un'eccellente fluidità del liquido, che consente la produzione economica di componenti geometricamente complessi. Sebbene esistano casi in cui i pezzi fusi vengono sottoposti a lavorazioni CNC secondarie, il presente articolo si limiterà deliberatamente alla lavorazione di blocchi di alluminio lavorato, che offrono risposte prevedibili alla deformazione precedente, riducendo i difetti interni.
Classificazione in serie delle leghe di alluminio deformate (sistema internazionale a quattro cifre):
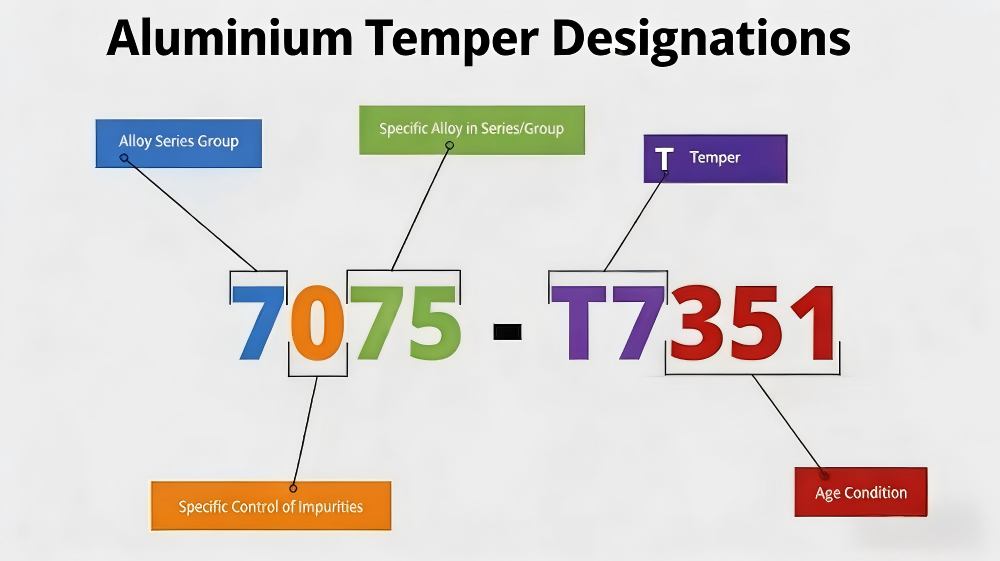
Il sistema internazionale di numerazione araba a quattro cifre funge da nomenclatura canonica per la designazione dei gradi delle leghe di alluminio deformabili. All'interno di questo sistema, la cifra iniziale indica il principale costituente della lega, mentre le restanti tre cifre differenziano le leghe all'interno dello stesso gruppo principale o indicano nominalmente la purezza della lega. Di seguito una breve descrizione delle caratteristiche salienti di ciascuna serie di leghe:
| Campionati | Elemento legante primario | Caratteristiche generali |
| 1xxx | ≥99.00% Alluminio puro | Eccellente resistenza alla corrosione, elevata conduttività termica ed elettrica, bassa resistenza meccanica e buona formabilità. |
| 2xxx | Rame (Cu) | Elevata resistenza (può essere rinforzato tramite trattamento termico), ma relativamente scarsa resistenza alla corrosione e alla fatica. |
| 3xxx | Manganese (Mn) | Resistenza moderata, eccellente lavorabilità, saldabilità e resistenza alla corrosione. Non può essere rinforzato mediante trattamento termico. |
| 4xxx | Silicone (Si) | Basso punto di fusione, buone proprietà di scorrimento, resistenza all'usura, comunemente utilizzato nei fili per saldatura e in specifiche leghe da fusione. |
| 5xxx | Magnesio (Mg) | Resistenza da moderata ad elevata, eccellente saldabilità e resistenza alla corrosione (in particolare all'acqua di mare). Non può essere rinforzato mediante trattamento termico. |
| 6xxx | Magnesio (Mg) e Silicio (Si) | Resistenza media (può essere rinforzato tramite trattamento termico), eccellente resistenza alla corrosione, saldabilità, lavorabilità e buona lavorabilità. |
| 7xxx | Zinco (Zn) (solitamente con Mg o Cu) | Elevatissima resistenza (può essere rinforzata tramite trattamento termico), la serie più resistente di leghe di alluminio e buona lavorabilità. |
| 8xxx | Altri elementi | Sviluppato per usi specifici, con una varietà di proprietà speciali. |
Conoscere queste categorie e proprietà di base ci aiuterà a comprendere meglio le prestazioni delle diverse leghe di alluminio e a capire come vengono utilizzate al meglio nella lavorazione CNC.
Confronto delle prestazioni di lavorazione CNC delle leghe di alluminio comuni
Numerose leghe di alluminio attirano l'attenzione nella lavorazione CNC per la loro favorevole uniformità tra i pezzi, la lavorabilità e i flussi di magazzino consolidati. La sezione seguente esamina in dettaglio le leghe 6061, 7075, 5052, 2024 e 5083, consentendo ai progettisti di allineare gli obiettivi meccanici e termici con i numeri kyros raggiungibili e quindi scegliere la lega più appropriata.
| Lega | Temperamenti tipici | Caratteristiche chiave | lavorabilità | Applicazioni |
| 6061 | T6, T651 | Versatile, resistente alla corrosione, buon rapporto resistenza/peso | Ottimo | Aerospaziale, automobilistico, parti generali |
| 7075 | T6, T651, T7351 | Elevata resistenza, meno resistente alla corrosione | Moderato | Componenti ad alto stress, aerospaziale |
| 5052 | H32, H34 | Ottima resistenza alla corrosione, resistenza media | Buone | Ambienti marini, chimici |
| 2024 | T3, T351 | Elevata resistenza, resistenza alla corrosione limitata | Discreto | Strutture di aeromobili, equipaggiamento militare |
| 5083 | H112, H116, H321 | Resistenza alla corrosione superiore, elevata resistenza alla fatica | Moderato | Costruzione navale, criogenia |
La lavorabilità di ogni lega dipende dalla sua tempra (ad esempio, T6, T651) e dai requisiti di lavorazione specifici.
Fasi nella scelta di un blocco di alluminio per CNC
Scegliere la lega di alluminio giusta per un progetto CNC richiede un approccio metodico. Iniziamo con alcune linee guida di adattamento:
Fase 1: Chiarire le esigenze del progetto
Non esaminare le categorie di leghe finché il cliente non ha un quadro ben definito del componente previsto e degli obiettivi comparativi del progetto. Questa chiarificazione costituisce la base per ogni fase successiva e richiede un continuo confronto sia con il team di ingegneria che con i supervisori di produzione.
- Scopo della parte finita: Quale funzione svolgerà il pezzo finito? Si tratta di una staffa che sopporta carichi di trazione elevati e ripetuti, di una scatola che protegge componenti elettronici delicati, di un carrello che espelle da un dissipatore di calore o di un componente progettato per applicazioni chirurgiche? Il ruolo dominante impone criteri diversi alla scelta del materiale. Nel settore aerospaziale, ad esempio, una guida di montaggio può richiedere elevata resa e durata ciclica, mentre un cruscotto per uso domestico richiede un'eccellente finitura e una successiva lucidatura.
- Ambiente operativo: Cosa subirà il pezzo dal momento dell'installazione? Chiedetevi se rimarrà in salamoia, congelerà a -50°C, trarrà beneficio dall'evaporazione dei refrigeranti, sarà bombardato da reagenti caustici o sarà avvolto da un umido mormorio tropicale. Queste condizioni determinano il livello necessario di saldatura e rivestimento protettivo. Per il pezzo da speichern, quindi, una lega 5xxx sarà spesso in cima alla lista dei desideri.
- Proprietà meccaniche: Determinare la resistenza a trazione, lo snervamento, la durezza e il modulo di flessione necessari. Gli ingegneri forniranno valori esatti, spesso indicando uno stato fisico specifico. Ad esempio, un meccanismo soggetto a carichi di flessione stazionari potrebbe richiedere uno stato fisico minimo di snervamento di 570 MPa, indirizzando la selezione verso stati fisici ad alta resistenza come il 7075-T6.
- Trattamento di superficie: Chiarire le aspettative relative a finitura e rivestimento: lucidatura a specchio, anodizzazione di Tipo II o verniciatura a film sottile. Le leghe presentano diverse lavorabilità e la capacità di un rivestimento di aderire può dipendere dalla granulometria o dalle caratteristiche dell'ossido nativo. Fornire disegni di finitura per allineare le capacità di fornitura e lavorazione.
- Budget di peso: Quando il carico utile o la mobilità sono importanti, è necessario stabilire un budget di massa. L'alluminio presenta una bassa densità, ma leghe specifiche, come la serie 2xxx, offrono una resistenza alla flessione superiore al loro peso. Gli ingegneri possono calcolare lo spessore minimo consentito della parete e, di conseguenza, orientare la scelta ottimale del rapporto resistenza/peso.
- Operazioni secondarie: Prevedere i passaggi successivi necessari: saldatura a frizione, invecchiamento per precipitazione, colorazione elettroforetica. Non tutte le leghe mantengono la stessa stabilità in queste condizioni e la sensibilità alla tempra può limitare la finestra di lavorazione. Ad esempio, il 7075-T6 viene spesso lavorato con la correzione delle cricche sui bordi prima di un'anodizzazione protettiva; il 6061, sebbene meno rigido sulla piastra curva, è più tollerante.
Definire questi parametri in anticipo previene l'effetto "scope creep", distanzia le leghe a basse prestazioni e crea una rosa di candidati in linea con i regimi funzionali e ambientali dettagliati delineati dagli stakeholder del progetto. Questo vantaggio accelera la valutazione ingegneristica e previene le insidie di bilancio nelle fasi successive della catena di fornitura.
Fase 2: Valutare gli indicatori chiave di selezione
Dopo aver confermato i requisiti del progetto, la valutazione passa alle proprietà intrinseche delle leghe candidate, dove le scelte richiedono in genere compromessi piuttosto che l'identificazione di un singolo materiale ottimale.
- lavorabilità
La lavorabilità caratterizza la ricettività del materiale alle operazioni all'avanguardia in ambienti CNC. Prestazioni superiori in questo ambito si traducono in tempi di ciclo più brevi, usura ridotta sui fianchi e sui crateri degli utensili e rugosità superficiale superiore. Leghe come la 6061 mostrano una lavorabilità dimostrabile, creando trucioli continui e corti che favoriscono una rapida evacuazione e nessuna formazione significativa di bave. Al contrario, la 7075, pur offrendo un'elevata resistenza, sottopone i taglienti a un'usura più intensa, prolungando i cicli di sostituzione degli utensili e riducendo gli avanzamenti. Di conseguenza, la valutazione di una potenziale lega deve tenere conto del costo complessivo di lavorazione, della durata dell'utensile e dei tempi di ciclo, piuttosto che concentrarsi sul costo base del pezzo grezzo.
- Resistenza vs. Duttilità
La consueta correlazione tra limite di snervamento e duttilità richiede un attento bilanciamento. L'aumento della resistenza, ottenuto tramite lega e trattamento termico, spesso riduce la capacità del materiale di subire una deformazione plastica senza fratturarsi. I componenti strutturali sottoposti a carichi dinamici devono quindi essere attentamente valutati per un rapporto resistenza-duttilità ottimale; per una staffa portante primaria sottoposta a sollecitazioni cicliche, modesti aumenti delle proprietà di trazione possono offrire rendimenti decrescenti se la lega resiste allo snervamento localizzato e, di conseguenza, al rilassamento cinetico delle sollecitazioni. Una dichiarazione di progetto che dichiara un'elevata rigidità, ma con specifiche di duttilità ben al di sotto dei requisiti di cerniera plastica previsti, può subire un brusco calo nel calendario di produzione.
- Resistenza alla Corrosione
La resistenza alla corrosione rappresenta la capacità dei materiali metallici di prevenire il deterioramento dovuto alle interazioni chimiche con l'ambiente in cui operano. I dati presentati nella tabella associata confermano che le famiglie di leghe 5XXX sono leader in questa proprietà, convalidandone così l'applicazione preferenziale in ambienti marini e in apparecchiature per il trasporto o lo stoccaggio di prodotti chimici. Anche la variante 6061 presenta una resistenza accettabile e su larga scala, ma le sue prestazioni potrebbero risultare insufficienti in presenza di combinazioni ambientali severe e aggressive.
- saldabilità
La saldabilità diventa un fattore di primaria importanza quando l'assemblaggio di un componente richiede la fusione di più campioni di alluminio. Le leghe con elevati contenuti di rame o zinco, in particolare quelle delle famiglie 2XXX e 7XXX, presentano notevoli difficoltà, talvolta prossime all'intrattabilità, quando vengono utilizzati i protocolli di saldatura convenzionali. La microstruttura risultante può presentare un nesso indebolito o fragile, rendendo necessario il ricorso a procedure altamente specializzate, con complessità operativa elevata e, potenzialmente, costi elevati.
- Risposta all'anodizzazione
L'anodizzazione elettrolitica dell'alluminio, ampiamente utilizzata per aumentare la resistenza alla corrosione e conferire una colorazione decorativa, provoca reazioni divergenti tra le diverse famiglie di leghe. La lega 6061, in particolare, subisce una trasformazione anodica prevedibile e omogenea che conferisce una facciata esteticamente gradevole. Al contrario, alcune leghe alternative possono presentare una variabilità pronunciata, producendo una qualità superficiale caratterizzata da un'espressione cromatica attenuata o "smorzata", mediando così vincoli di particolare rilevanza per gli operatori della filiera dei rivestimenti decorativi e protettivi.
- Costo (materiale e lavorazione)
La valutazione dei costi è intrinsecamente multidimensionale. Il prezzo nominale per libbra di billetta di alluminio grezzo destinata alla lavorazione CNC è solo un indicatore visibile. Pertanto, un parametro più rilevante è il costo totale di proprietà (TCO), che aggrega non solo il prezzo unitario, ma anche le spese incrementali di lavorazione, utensili e scarti. Ad esempio, una lega dal prezzo interessante che comporta un raddoppio del tempo di lavorazione del mandrino, accelera l'usura delle frese e produce un tasso di scarto del 15-20%, può presentare un costo totale superiore a quello di una lega più costosa ma più veloce e stabile. Al contrario, una lega strutturalmente sovradimensionata utilizzata in un alloggiamento di accumulatore non portante aggiunge elementi osservabili iniziali in eccesso e può garantire una durata nominale maggiore, con conseguente efficienza negativa sia per il bilancio che per l'impatto ambientale. Attraverso la modellazione esplicita dei tempi di lavorazione, dei cicli di attrezzaggio e dei costi di rendimento previsti, il personale addetto agli acquisti può creare scenari espliciti insieme alla ricerca e sviluppo e alla supervisione in officina, isolando così lo spazio del valore implicito in cui costi, prestazioni e producibilità convergono nel più grande aggregato di efficienza operativa ed economica.
Fase 3: Selezione pratica per applicazioni tipiche
Per mettere in pratica la teoria, prendiamo in considerazione alcuni scenari comuni e le tipiche scelte di lega:
| Tipo di parte/scenario applicativo | Lega di alluminio preferita (tempra tipica) | Motivi principali della selezione |
| Componenti strutturali generali(ad esempio, telai di macchine, maschere, attrezzature, prototipazione, parti automobilistiche non critiche) | 6061 (T6, T651) | Eccellente equilibrio tra resistenza, resistenza alla corrosione e lavorabilità; ampiamente disponibile ed economico. Il T651 è sottoposto a distensione per una maggiore stabilità. |
| Parti aerospaziali/ad alto stress(ad esempio, componenti strutturali di aeromobili, parti di macchinari pesanti, componenti di difesa, stampi che richiedono elevata durezza) | 7075 (T6, T651, T7351) | Massima resistenza tra le comuni leghe di alluminio; eccellente resistenza alla fatica. Il T7351 offre una migliore resistenza alla criccatura da corrosione sotto sforzo. |
| Parti per ambienti marini/corrosivi(ad esempio, componenti di imbarcazioni, parti esposte all'acqua salata, apparecchiature per l'elaborazione di prodotti chimici, serbatoi di carburante) | 5052 (H32, H34)5083 (H112, H116, H321) | Eccezionale resistenza alla corrosione, soprattutto in acqua salata. Il 5052 ha una buona formabilità; il 5083 offre maggiore resistenza ed eccellente saldabilità. |
| Parti di aeromobili ad alta resistenza (Buona durata alla fatica, meno estrema del 7075) (ad esempio, raccordi per aeromobili, rivetti, alcuni elementi strutturali) | 2024 (T3, T351) | Elevata resistenza e resistenza alla fatica superiore rispetto al 6061. Il T351 è sottoposto a distensione per garantire stabilità dimensionale. |
| Dissipatori di calore/scambiatori di calore(ad esempio, alloggiamenti LED, piastre di raffreddamento elettroniche) | 6061 (T6)1100 (H14, H18) | Il 6061 offre una buona conduttività termica, resistenza e lavorabilità. Il 1100 offre una conduttività termica ancora più elevata, ma è più morbido. |
| Parti cosmetiche/anodizzate(ad esempio, contenitori per elettronica di consumo, pannelli decorativi) | 6061 (T6)5052 (H32, H34) | Entrambi si anodizzano bene, garantendo finiture uniformi e gradevoli. Il 6061 è preferito per le parti lavorate; il 5052 per la formabilità. |
Questi esempi evidenziano che il processo di selezione non è teorico; richiede l'applicazione pratica delle conoscenze a problemi reali. Abbinando le caratteristiche prestazionali richieste dal componente alla lega di alluminio appropriata, gli acquirenti possono ottimizzare sia il processo di produzione sia la funzionalità del prodotto finale.
Fase 4: prevenire errori costosi
La conoscenza delle caratteristiche materiali non è sufficiente quando gli stereotipi persistono. Quanto segue elenca le fallacie più diffuse e prescrive rimedi preparatori.
Fallacia 1: “L’eccesso di forza è universalmente vantaggioso”
Questa convinzione applica erroneamente la proprietà di resistenza in regimi con requisiti diversi. Materiali con resistenza superiore possono presentare scarsa lavorabilità, ridotta duttilità e costi elevati. Prescrivere una lega con eccessiva resistenza alla trazione per un componente esterno decorato non solo comporta un inutile spreco di denaro, ma può anche ostacolare il raggiungimento delle tolleranze target. Progettare una lega il cui limite di snervamento si avvicini al carico di picco previsto, piuttosto che dare priorità alla resistenza per riflesso.
Fallacia 2: “L’alluminio, per definizione, resiste alla corrosione”
La superficie dell'alluminio forma effettivamente un ossido protettivo, ma il comportamento alla corrosione non è lineare tra le diverse leghe. I prodotti di tipo 2xxx, legati principalmente con rame, soffrono di propagazione della corrosione, soprattutto in condizioni di esposizione marina o acida, mentre i gradi 5xxx e 6xxx mostrano solitamente prestazioni superiori in regimi analoghi. I ricorsi presentati esclusivamente sulle etichette "alluminio" non possono sostituire la formazione sulla corrosione specifica per lega contenuta nelle specifiche.
Fallacia 3: “Il prezzo per unità di massa ottimizza sempre la spesa totale”
La saggezza commerciale abbraccia troppo in fretta i costi di massa più bassi, senza considerare i costi totali di proprietà. La tenacità di un materiale può effettivamente ridurre il suo costo di acquisto base, accelerando al contempo il degrado di punte e inserti, prolungando i tempi di ciclo e aumentando la caduta del pezzo. Allo stesso modo, i derivati etichettati come "proprietari" sono privi di certificazione e garanzia della fresa. Nascosto in una logica di acquisto ingenua si cela un invito a citare in giudizio costi irreversibili, sia dimensionali che finanziari.
In sintesi, per contrastare questi pericoli è necessaria una rigorosa valutazione della progettazione pre-elaborazione rispetto alle prestazioni dei materiali, anziché soccombere a decisioni di acquisto riflesse.
Suggerimenti per un processo di approvvigionamento fluido
Oltre alla selezione iniziale del materiale in alluminio per le lavorazioni CNC, l'intera procedura di approvvigionamento comporta rischi che, se gestiti in modo errato, possono compromettere la consegna, la qualità e la produttività operativa. Un approccio disciplinato, dalla richiesta alla ricezione, riduce al minimo le interruzioni.
Comunicazione accurata delle specifiche: le specifiche devono essere precise e ridondanti. Includere la designazione della lega, la tempra, le dimensioni nette e lorde, le tolleranze nette e di eccesso, la quantità specifica per il materiale grezzo e per lavori specifici, nonché eventuali specifiche relative a finitura superficiale, grana o materiale grezzo per lavorazione. Ove possibile, citare le classificazioni CAD delle parti o allegare riferimenti schematici. È vietata l'imputazione di intenti.
Requisiti di certificazione dei materiali: richiedere una certificazione completa dei test sui materiali che accompagni ogni spedizione. I rapporti di prova in fabbrica devono dettagliare le proprietà chimiche, meccaniche e, se applicabile, quelle del trattamento termico. Accettare solo materiali che soddisfino sia lo standard di settore di riferimento sia le specifiche di richiesta. Per i componenti le cui prestazioni sono sensibili alla sicurezza o alle normative, la verifica è obbligatoria.
Pianificazione dei tempi di consegna: integrare l'approvvigionamento di alluminio nella più ampia tempistica di produzione. Identificare le date di approvvigionamento previste tramite la pianificazione a ritroso, tenendo presente che alcune leghe e dimensioni possono comportare ritardi di produzione di settimane. Prevenire i colli di bottiglia operativi tramite richieste anticipate, soprattutto se il bilanciamento delle materie prime avviene tra centri di lavorazione batch. Protocolli per il mantenimento di scorte di riserva controllate e minime di leghe ad alta rotazione attenuano le carenze di scorte rapide.
Consolidamento e sconti sui volumi: valutare la fattibilità di combinare le richieste di acquisto su più ordini di lavoro per sfruttare le condizioni di acquisto all'ingrosso. L'acquisto all'ingrosso non solo riduce i costi unitari dei materiali, ma può anche comprimere i costi logistici, poiché i costi generali di spedizione a lungo raggio e di installazione dell'estrusione vengono ammortizzati. Laddove lo stack netto sia allineato alle procedure di uniformità chimica e meccanica, è possibile utilizzare misure centralizzate di audit e rilascio della qualità anche per zone di approvvigionamento standardizzate.
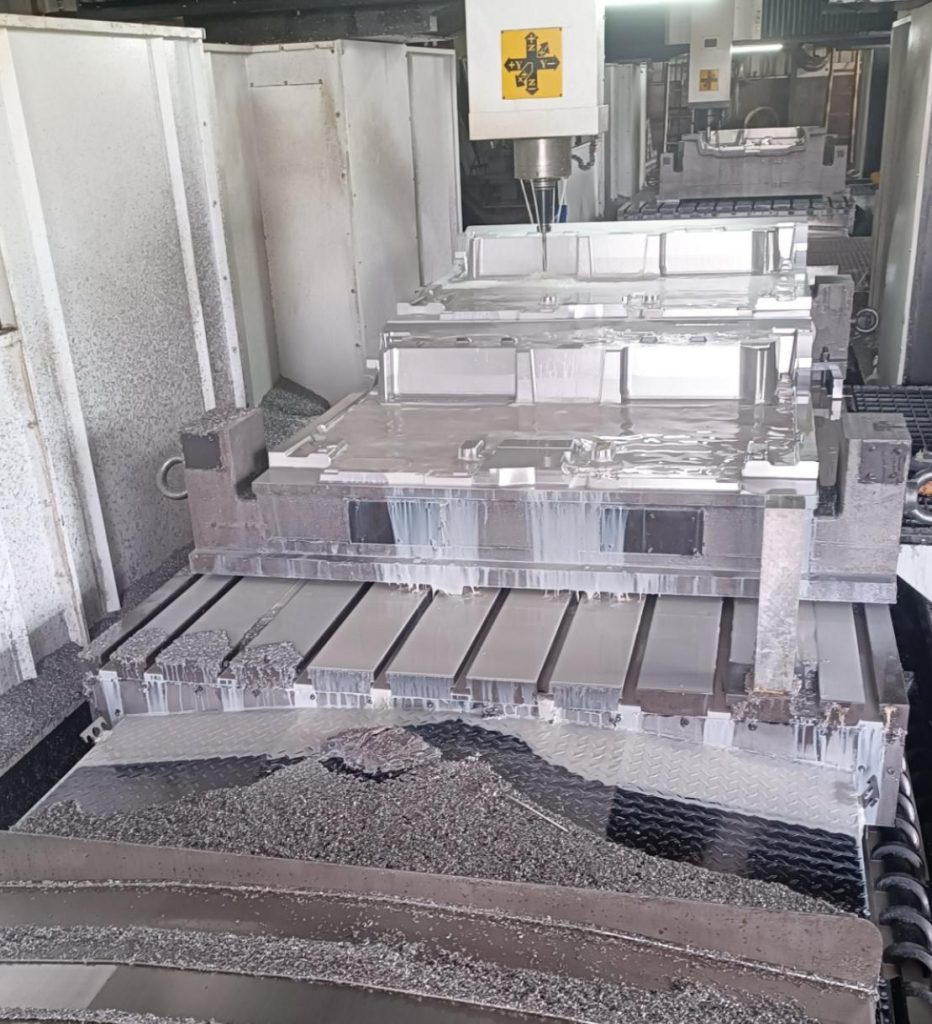
Scegli un fornitore affidabile di blocchi di alluminio per CNC
L'ultima, ma non meno importante, decisione è quella di scegliere il fornitore giusto per il blocco di alluminio destinato alla lavorazione CNC. È possibile definire le specifiche del materiale fino alla granulometria, ma un produttore di qualità inferiore può vanificare l'intero lavoro.
- Eredità e competenza: Cercate fornitori rinomati per la fornitura costante di alluminio di qualità CNC. Leggete le recensioni, leggete le menzioni sulla stampa di settore e scoprite quanti cicli di attività hanno registrato queste aziende.
- Protocolli di controllo qualità: Chiedete come garantiscono la purezza del materiale LOM in arrivo. Le billette vengono regolarmente analizzate tramite spettroscopia? Cosa succede a una lega che non raggiunge il risultato sperato? Una certificazione dettagliata e riconosciuta dal settore come la ISO è un solido marchio di garanzia.
- Documentazione di certificazione: Una fonte affidabile consegna tempestivamente i rapporti completi sui test di acciaieria. Se balbettano o si bloccano nel pubblicare le note metallurgiche standard, consideratelo un campanello d'allarme.
- Scorte e programmazione: Un fornitore competente mantiene il nastro di alluminio nelle leghe e nelle piastre giuste, riducendo i tempi di attesa evitabili. Per prodotti chimici più rari o pezzi di grandi dimensioni, dovrebbe definire la rete di approvvigionamento e il calendario prevedibile.
- Servizio e dialogo: Notate la fluidità con cui la vostra richiesta viene elaborata nel loro ufficio. Scambi rapidi, chiari e cortesi di solito prefigurano la transazione finale e l'infrastruttura di supporto che mettono in atto.
In breve, non esiste una lega di alluminio adatta a tutti. La scelta migliore dipende dalla comprensione approfondita delle proprie esigenze specifiche e dall'attenta valutazione delle proprietà del materiale.