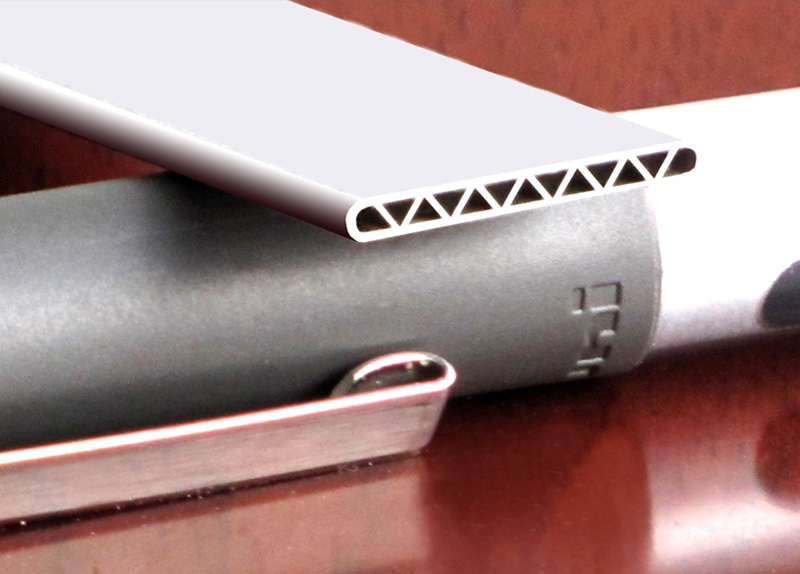
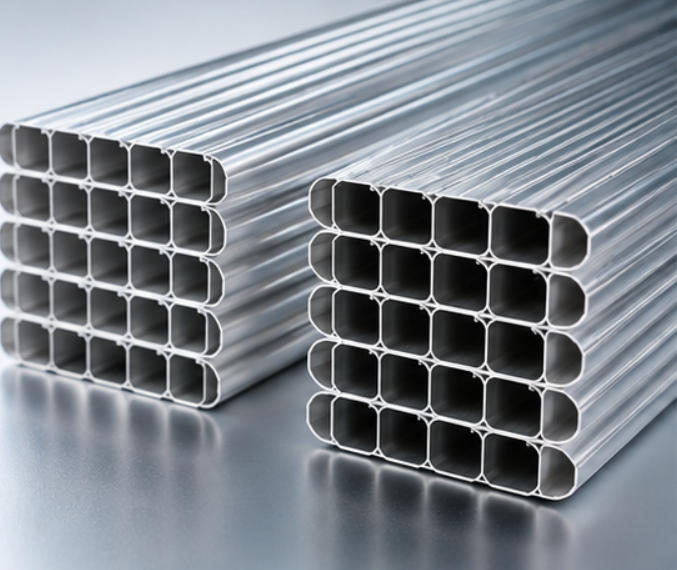
I tubi in alluminio a microcanali , noti anche come tubi a estrusione multiporta (MPE) , rappresentano la soluzione ideale per i moderni scambiatori di calore grazie all'elevata efficienza di trasferimento termico, alla leggerezza e all'eccellente resistenza alla corrosione. Sono ampiamente utilizzati nei sistemi di climatizzazione per autoveicoli, negli impianti HVAC, nelle pompe di calore, nei sistemi di refrigerazione, nel raffreddamento delle batterie dei veicoli elettrici e negli scambiatori di calore industriali.
La scelta del tubo a microcanali in alluminio più adatto non si limita alla sola dimensione. La geometria del tubo, la composizione della lega, lo spessore della parete, la configurazione delle porte, la resistenza alla pressione, la compatibilità con la brasatura e la qualità di fabbricazione influiscono sull'efficienza, la durata e la vita utile dello scambiatore di calore finale.
Questa guida illustrerà i fattori chiave che ingegneri e responsabili degli acquisti dovrebbero valutare prima di selezionare un tubo microcanalizzato in alluminio.
Perché la scelta dei tubi è importante nella progettazione degli scambiatori di calore?
Il tubo a microcanali è l'elemento costitutivo di base degli scambiatori di calore a flusso parallelo e rappresenta il principale canale di passaggio per i fluidi refrigeranti a cambiamento di fase o monofase. Il tubo controlla la dinamica del fluido al suo interno e la dissipazione del calore all'esterno. Pertanto, la sua precisa configurazione controlla direttamente diversi parametri prestazionali chiave:
- Efficienza del trasferimento di calore: Il diametro idraulico interno, la perturbazione dello strato limite e il rapporto superficie/volume determinano la velocità con cui l'energia termica viene scambiata tra il fluido di lavoro e le alette di alluminio circostanti.
- Caduta di pressione del refrigerante: Il numero e l'area della sezione trasversale interna delle porte sono stati bilanciati in modo da evitare perdite di pressione per attrito eccessive, che altrimenti potrebbero ridurre l'efficienza del compressore e il coefficiente di prestazione (COP) del sistema.
- Resistenza meccanica e resistenza allo scoppio: Il tubo deve resistere ad elevate pressioni interne dei fluidi, a cicli di dilatazione termica e a vibrazioni meccaniche senza deformarsi o rompersi.
- Resistenza alla corrosione: Lavorare in ambienti aggressivi (come atmosfere marine costiere, zone industriali ad alta umidità o strade invernali cosparse di sale) richiede difese metallurgiche superiori contro la corrosione intergranulare e per vaiolatura.
- Prestazioni di brasatura: Il tubo presenta compatibilità chimica e termica con gli strati di rivestimento, i flussi e le piastre di testa nelle linee di brasatura in atmosfera controllata (CAB) per creare giunzioni a tenuta stagna e ad alta integrità.
- Peso del sistema ed economia dei materiali: La riduzione della spesa per le materie prime consente di minimizzare il peso parassita di un veicolo o di un'attrezzatura ottimizzando lo spessore e la geometria delle pareti.
La scelta di un tubo inadeguato può innescare una reazione a catena di guasti a valle, come un'elevata caduta di pressione, una minore capacità di raffreddamento del sistema, microperdite con conseguente perdita di refrigerante o liquido refrigerante, corrosione strutturale precoce, difetti nelle giunzioni di brasatura e un aumento dei costi di garanzia o di produzione. Pertanto, un'attenta selezione dei tubi è un prerequisito essenziale per l'affidabilità a lungo termine e la competitività sul mercato.
Passaggio 1: Definisci l'applicazione e l'ambiente operativo
Prima di contattare qualsiasi fornitore di tubi a microcanali , gli ingegneri devono stabilire una base di riferimento chiara e completa dei parametri applicativi previsti. I diversi settori della gestione termica impongono carichi meccanici, chimici e termici molto differenti sui tubi degli scambiatori di calore.
| Settore applicativo | Requisiti operativi tipici e sfide |
| Condensatore per autoveicoli | Elevata pressione di esercizio, eccellente compatibilità con la brasatura ad alta temperatura, design leggero, resistenza alle vibrazioni stradali. |
| Evaporatore automobilistico | Diametro idraulico ridotto per massimizzare il rapporto superficie-volume, elevata efficienza di condensazione e rigorosi standard di pulizia. |
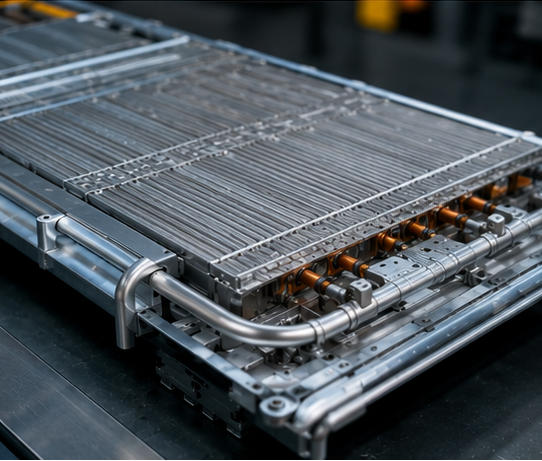
| Piastra di raffreddamento della batteria del veicolo elettrico | Pareti ultrasottili, compatibilità superiore con i liquidi di raffreddamento (miscele di glicole e acqua), eccezionale resistenza alla corrosione, elevata integrità strutturale. |
| Scambiatore di calore HVAC | Elevata efficienza di trasferimento termico, resistenza agli agenti inquinanti ambientali, lunga durata operativa (10-15+ anni). |
| Sistemi a pompa di calore | Pressione di esercizio elevata (specialmente con refrigeranti ecocompatibili di ultima generazione), fatica termica ciclica, elevata resistenza ai cicli di gelo-disgelo. |
| Refrigerazione commerciale | Elevata conduttività termica, durata nel tempo anche in condizioni di utilizzo gravose e continue, resistenza agli agenti chimici aggressivi utilizzati per lo sbrinamento. |
Per migliorare il processo di selezione, gli ingegneri devono specificare chiaramente i seguenti parametri operativi:
- Fluido di lavoro: Verificare se il sistema utilizza HFC (ad esempio, R134a), HFO (ad esempio, R1234yf), refrigeranti naturali (ad esempio, propano R290, CO₂ R744) o refrigeranti liquidi (acqua-glicole).
- Pressione di esercizio: Identificare le pressioni nominali di esercizio e le pressioni transitorie di picco, inclusa la pressione massima di esercizio ammissibile (MAWP).
- Range di temperatura: È necessario tenere conto delle condizioni di avviamento criogenico, nonché dei picchi di stagnazione ad alta temperatura.
- Capacità termica richiesta: Misurare il carico di dissipazione o assorbimento di calore che il nucleo deve fornire.
- Ciclo di vita previsto: Indicare gli orari di apertura e la gravità dell'esposizione ambientale.
Fase 2: Selezionare la lega di alluminio appropriata
La scelta del materiale è la decisione chiave per determinare la resistenza meccanica, la formabilità, la resistenza alla corrosione e la brasabilità dei tubi in alluminio MPE . Le serie 3xxx e 4xxx sono le principali leghe di alluminio utilizzate per l'estrusione e la brasatura, spesso con rivestimenti speciali o trattamenti superficiali.
Panoramica comparativa delle leghe di alluminio
- Lega 3003: Il materiale per applicazioni termiche a tutto tondo. È altamente resistente alla corrosione, facile da modellare e dotato di affidabile resistenza meccanicaPer questo motivo, rappresenta lo standard di settore per gli impianti HVAC fissi e per i sistemi di refrigerazione commerciale.
- Lega 3102: Modifica speciale con brasabilità e uniformità migliorate nell'estrusione. È ampiamente specificato per condensatori automobilistici e applicazioni OEM ad alta pressione in cui profili di estrusione puliti e controlli metallurgici rigorosi sono obbligatori.
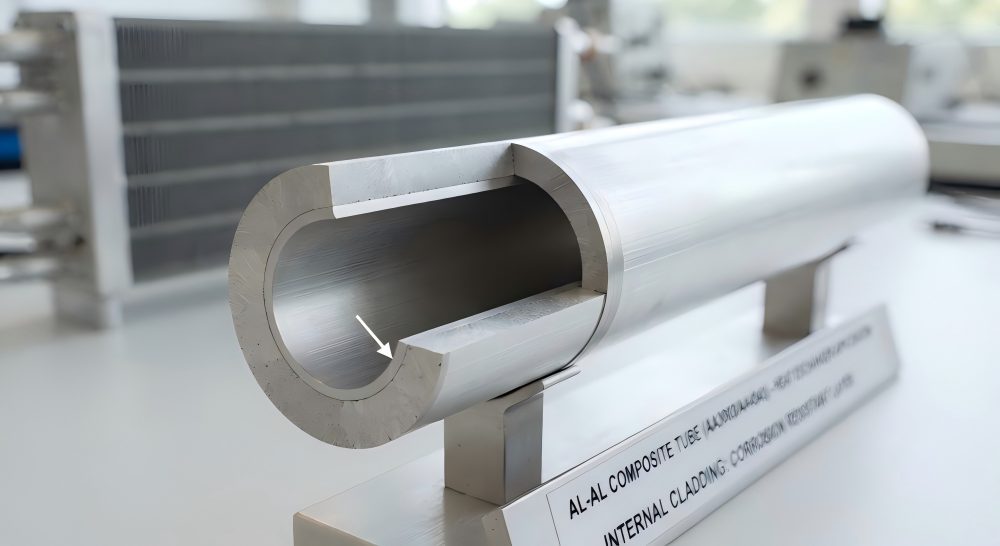
- Materiale rivestito 4343: Strato di rivestimento in alluminio-silicio (Al-Si) legato alla lega del nucleo. Questo rivestimento funge da protezione integrata. materiale di riempimento per brasatura durante la brasatura in atmosfera controllata (CAB), eliminando così la necessità di un filo d'apporto esterno.
- Materiale rivestito 4045: Un contenuto di silicio più elevato nello strato di brasatura fornisce un intervallo di punti di fusione inferiore. Questo viene spesso applicato in scambiatori di calore ad alte prestazioni dove è richiesta una formazione di raccordi rapida e priva di difetti in condizioni di cicli termici ristretti.
- Rivestimento in zinco 7072: Un rivestimento esterno che protegge dalla corrosione mediante mezzi sacrificali. Lo strato esterno ricco di zinco si corrode preferenzialmente rispetto alla lega del nucleo strutturale, proteggendo il tubo dalla corrosione per vaiolatura in ambienti costieri o applicazioni automobilistiche esposte al sale stradale.
Raccomandazioni strategiche sulle leghe
Per le applicazioni standard di riscaldamento, ventilazione e condizionamento (HVAC) e refrigerazione , la lega 3003 offre il miglior equilibrio tra costo, formabilità e resistenza alla corrosione di base. Per i condensatori automobilistici più esigenti e i sistemi OEM ad alta pressione, la lega 3102, combinata con rivestimenti speciali o zincatura a spruzzo, garantisce una resistenza alla fatica e un'integrità delle giunzioni superiori.
Fase 3: Ottimizzazione delle dimensioni del tubo e della geometria della sezione trasversale
La lega 3003 offre il miglior equilibrio tra costo, formabilità e resistenza alla corrosione di base per le applicazioni standard di riscaldamento, ventilazione e condizionamento (HVAC) e refrigerazione. La lega 3102 con rivestimento speciale o zincatura a spruzzo è la scelta ideale per i condensatori automobilistici e le applicazioni OEM ad alta pressione, dove sono richieste una resistenza alla fatica e un'integrità delle giunzioni superiori.
Parametri dimensionali chiave
- Larghezza del tubo: Le larghezze commerciali comuni sono 10mm, 12mm, 16mm, 20mm, 25mmI tubi più larghi offrono una superficie maggiore per il fissaggio delle alette e una migliore distribuzione del flusso interno. I tubi più stretti sono preferibili per i collettori compatti, dove lo spazio è limitato.
- Spessore (altezza) del tubo: Generalmente disponibile in 1.0 mm, 1.2 mm, 1.5 mm, 2.0 mm e 3.0 mm. L'altezza influenza la distribuzione del refrigerante all'interno dello scambiatore di calore, l'area di flusso della sezione trasversale e la resistenza meccanica alla flessione fuori piano.
- Spessore del muro: Gli spessori normali delle pareti sono 0.20 mm, 0.25 mm, 0.30 mm, 0.35 mm e 0.40 mm. Pareti più spesse consentono un margine di sicurezza maggiore in caso di pressione di scoppio.ma introducono una resistenza termica che può diminuire marginalmente l'efficienza complessiva del trasferimento di calore. Gli ingegneri devono ottimizzare lo spessore della parete nel rispetto dei vincoli imposti dalla pressione massima di esercizio.
- Lunghezza del tubo: I tubi estrusi sono generalmente forniti in bobine continue, ma tagliato a misura dritto sezioni può essere fornito con le dimensioni del nucleo esatte richieste dal progetto dello scambiatore di calore.
Passaggio 4: Configurare la progettazione delle porte interne e la densità dei canali
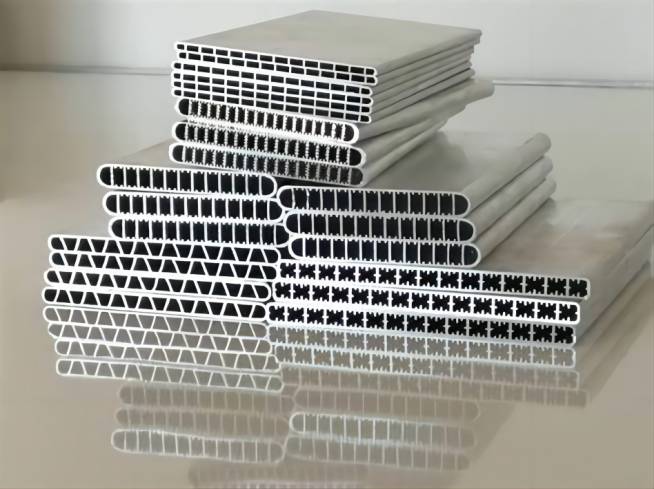
Il numero e la geometria dei canali interni (porte) all'interno di un tubo di estrusione in alluminio a più porte influenzano direttamente la dinamica dei fluidi interni, i coefficienti di scambio termico e il volume della carica di refrigerante.
Analisi dettagliata della configurazione delle porte
- 7 porte: Adatto per applicazioni compatte, scambiatori di calore a bassa capacità o specializzato circuiti di raffreddamento ausiliari.
- 11 porte: Spesso impiegato in evaporatori per autoveicoli dove sono richiesti elevati coefficienti di trasferimento del calore per evaporazione entro limiti spaziali rigorosi.
- 16 porte: Lo standard del settore per condensatori automobilistici, offrendo un compromesso equilibrato tra superficie interna e caduta di pressione del fluido.
- 20 porte: Ampiamente utilizzato nella cancelleria Sistemi HVAC per massimizzare la turbolenza interna e il trasferimento di calore convettivo.
- Da 30 a 40 porte: Progettato per grandi scambiatori di calore commerciali e refrigeratori industriali ad alta capacità che richiedono prestazioni termiche estreme.
I compromessi di un elevato numero di porti
L'aumento del numero di porte interne offre vantaggi significativi in termini di prestazioni, tra cui una maggiore superficie di scambio termico, un migliore trasferimento di calore e una minore quantità di refrigerante necessaria . Tuttavia, l'aumento della densità delle porte riduce il diametro idraulico dei singoli canali. Canali eccessivamente piccoli aumentano drasticamente la caduta di pressione del fluido, richiedono una maggiore potenza di pompaggio e incrementano esponenzialmente la complessità produttiva e la precisione degli utensili richieste al fornitore di tubi a microcanali.
Fase 5: Valutare i requisiti di pressione e la resistenza allo scoppio
Le pressioni di esercizio variano notevolmente a seconda del fluido di lavoro e del ciclo termodinamico impiegato dal sistema termico. I moderni refrigeranti ecocompatibili e i sistemi ad alta efficienza operano a pressioni elevate che richiedono una rigorosa validazione meccanica.
Profili di pressione del refrigerante
- R134a e R1234yf: Per la maggior parte delle applicazioni automobilistiche, il pressioni medieI profili di estrusione tipici e gli spessori delle pareti sono adeguati.
- R410A e R32: È prodotto in alta pressione di esercizio refrigeranti che richiedono un controllo dimensionale più preciso, profili delle porte ottimizzati e spessori delle pareti robusti per prevenire cedimenti dovuti a scorrimento viscoso o fatica.
- CO₂ (R744): Funziona a pressioni transcritiche molto elevate (spesso superiori a 100 bar durante il funzionamento). I sistemi a CO2 necessitano di tubi a microcanali robusti e a parete spessa, realizzati con leghe speciali ad alta resistenza e validati mediante rigorosi test di pressione di scoppio.
Per garantire la sicurezza strutturale del tubo e la progettazione del sistema, gli ingegneri devono richiedere ai fornitori di fornire rapporti certificati sui test di pressione di scoppio e dati sulle prestazioni di fatica ciclica per il tubo selezionato, sovradimensionando le soglie massime di pressione di esercizio ammissibili di un fattore di sicurezza da 3 a 5 volte.
Fase 6: Implementare strategie efficaci di resistenza alla corrosione
I tubi in alluminio a microcanali sono protetti da un sottile strato passivante di ossido di alluminio (Al2O3). Tuttavia, in condizioni di esercizio severe, questa barriera naturale può essere rapidamente compromessa, con conseguente formazione di vaiolature localizzate, corrosione intergranulare e perforazione prematura del tubo.
Fattori di stress ambientale
- Regioni costiere: Elevate concentrazioni di cloruro e sodio nell'aria accelerano la corrosione elettrochimica.
- Zone ad alta umidità e zone industriali: Le precipitazioni acide e gli inquinanti industriali presenti nell'aria attaccano le superfici di alluminio esposte.
- Esposizione al sale stradale: I prodotti chimici antigelo invernali creano soluzioni elettrolitiche aggressive che attaccano i condensatori delle automobili e le piastre di raffreddamento dei veicoli elettrici.
Ingegneria per la mitigazione della corrosione
Per garantire una durabilità a lungo termine, è necessario valutare diverse metodologie di protezione avanzate:
Tubi rivestiti di zinco: l'applicazione di uno strato controllato di zinco tramite spruzzatura termica o galvanostegia fornisce una protezione catodica attiva.
Rivestimento sacrificale 7072: l'incollaggio di uno strato di lega 7072, metallurgicamente distinta, all'esterno garantisce che la corrosione sacrifichi il rivestimento esterno anziché penetrare nel nucleo strutturale.
Rivestimenti di passivazione e conversione superficiale: trattamenti chimici che ispessiscono e stabilizzano il film di ossido protettivo.
Progettazione ottimizzata del drenaggio: la disposizione strutturale garantisce che non si formi condensa sulla superficie dello scambiatore di calore.
Nelle applicazioni esterne e veicolari, la resistenza alla corrosione è spesso più critica della resistenza meccanica , poiché la formazione prematura di vaiolatura porta immediatamente a una depressurizzazione catastrofica del sistema.
Fase 7: Verificare la compatibilità con la brasatura in atmosfera controllata (CAB)
La maggior parte degli scambiatori di calore in alluminio viene prodotta mediante brasatura in atmosfera controllata (CAB) in forni a flusso continuo di azoto. Il successo dell'operazione di brasatura dipende interamente dalla compatibilità metallurgica tra il tubo a microcanali, i componenti del collettore, le alette e i flussi di brasatura utilizzati.
Considerazioni chiave sulla compatibilità della brasatura
- Profilo di temperatura del forno CAB: Il punto di fusione del materiale d'apporto per brasatura (strato di rivestimento) deve trovarsi nella stessa zona di temperatura della temperatura massima del forno (generalmente tra 595 °C e 605 °C), ma senza fondere la lega del nucleo strutturale.
- Spessore e uniformità del rivestimento: Uno spessore non uniforme del rivestimento può causare una formazione insufficiente del raccordo o un'eccessiva erosione della parete del tubo.
- Qualità del rivestimento flussante: I flussi non corrosivi, come quelli a base di cesio o fluoroalluminato di potassio, dovrebbero bagnare uniformemente la superficie dell'alluminio per dissolvere gli ossidi superficiali.
- Progettazione del giunto tubo-collettore: La profondità di inserimento, le tolleranze sulla fessura e la geometria del collare devono essere tali da consentire l'espansione termica dovuta al riscaldamento, mantenendo al contempo l'azione capillare per il flusso del materiale d'apporto.
Una scarsa compatibilità di brasatura porta sempre a giunzioni strutturali deboli, perdite interne ed esterne e una durata a fatica molto ridotta.
Fase 8: Verifica della qualità e delle tolleranze di produzione
L'estrusione a microcanali è un processo di produzione di precisione. Minime differenze negli utensili di estrusione, nella velocità della pressa o nelle velocità di raffreddamento possono causare gravi difetti strutturali in grado di compromettere l'integrità del nucleo dello scambiatore di calore.
Parametri per il controllo qualità
- Precisione dimensionale: Verificare le tolleranze ravvicinate per tolleranza di larghezza, tolleranza di altezza, tolleranza di spessore della parete e rettilineità. Ma anche una leggera curvatura o incurvatura può disallineare i tubi durante l'assemblaggio automatizzato del nucleo.
- Qualità della superficie: Ispezionare attentamente per graffi, bave, ossidazione superficiale e contaminazione con lubrificante organico, tutto ciò impedirà la bagnatura della brasatura.
- Qualità della porta interna: Geometria delle porte uniforme, assenza di canali collassati, superfici interne lisce. per evitare restrizioni al flusso e concentrazioni di stress localizzate.
- Prove meccaniche: Mandare rapporti completi di garanzia della qualità che coprano resistenza alla trazione, pressione di scoppio, durezza e ispezione della struttura metallografica dei grani.
Fase 9: Valutare le capacità produttive del fornitore
La scelta del fornitore giusto di tubi a microcanali è altrettanto importante quanto la definizione della geometria corretta del tubo. Un fornitore di livello mondiale deve offrire molto più dei semplici servizi di estrusione; deve agire come un partner ingegneristico collaborativo durante l'intero ciclo di vita dello sviluppo del prodotto.
Capacità essenziali del fornitore
- Linee di estrusione avanzate: Presse idrauliche all'avanguardia dotate di sistemi di monitoraggio della temperatura e della pressione in tempo reale.
- Competenza nella lavorazione di precisione: Capacità interne di progettazione di stampi e produzione di elettroerosione a filo per Prototipazione rapida di geometrie di porte personalizzate.
- Supporto metallurgico: Profonda competenza nello sviluppo di leghe, nella metallurgia dei rivestimenti e nell'analisi microstrutturale.
- Assistenza tecnica per la brasatura CAB: Capacità di fornire indicazioni sulla selezione del flusso, sui profili di temperatura e sulla progettazione dei giunti.
- Capacità produttiva e scalabilità: Produzione stabile e ad alto volume, in grado di soddisfare le esigenze della catena di approvvigionamento globale senza compromettere i tempi di consegna.
- Garanzia di qualità completa: Laboratori di prova interni rigorosi, certificati secondo gli standard di qualità automobilistici e industriali (come IATF 16949 e ISO 9001).
Errori di selezione comuni da evitare
Evitare i comuni errori di progettazione durante la fase di specifica previene costose riprogettazioni, ritardi nella produzione e guasti sul campo.
- Scegliere il tubo più economico: Concentrarsi esclusivamente sul prezzo della materia prima spesso compromette la purezza della lega e le tolleranze dimensionali, con conseguente Durata ridotta e costi del ciclo di vita più elevati.
- Ignorare la protezione dalla corrosione: Trascurare i fattori di esposizione ambientale porta a guasto prematuro in ambienti difficili, in particolare nelle applicazioni su strade costiere o trattate con sale.
- Selezione di troppe porte: La sovraspecificazione della densità delle porte per una data portata del fluido provoca caduta di pressione eccessiva, aumentando il fabbisogno energetico del sistema di pompaggio.
- Utilizzo di pareti di spessore insufficiente: L'assottigliamento delle pareti per risparmiare peso senza verificare i margini di sicurezza della pressione comporta dei rischi. rottura per scoppio sotto alta pressione.
- Trascurare la compatibilità della brasatura: La mancata coordinazione delle leghe di rivestimento con i parametri del forno si traduce in Perdite nelle giunzioni e affidabilità ridotta.
- Concentrandoci esclusivamente sul trasferimento di calore: Ignorare i vincoli strutturali, idraulici e meccanici porta a prestazioni di sistema sbilanciate.
Domande frequenti
Qual è la migliore lega di alluminio per i tubi a microcanali?
L'alluminio 3003 offre un'eccellente combinazione di resistenza alla corrosione e formabilità per la maggior parte dei sistemi di riscaldamento, ventilazione e condizionamento (HVAC) e di refrigerazione. Per gli scambiatori di calore automobilistici che richiedono prestazioni di brasatura superiori, la scelta ricade spesso sull'alluminio 3102, soprattutto se combinato con strati di brasatura rivestiti.
Come faccio a scegliere il numero di porte?
Il numero ottimale di porte dipende dall'equilibrio desiderato tra efficienza di trasferimento del calore e caduta di pressione. Un maggior numero di porte generalmente migliora il trasferimento di calore aumentando la superficie interna, ma crea anche passaggi di flusso più piccoli che possono aumentare la perdita di pressione.
Quale spessore della parete è consigliato?
Lo spessore delle pareti è determinato dalla pressione di esercizio e dai requisiti strutturali. I valori tipici variano da 0.20 mm a 0.40 mm. I sistemi ad alta pressione o le applicazioni che utilizzano refrigeranti a CO₂ generalmente richiedono pareti più spesse.
È possibile personalizzare i tubi in alluminio a microcanali?
Sì . La maggior parte dei produttori può personalizzare la lega, la larghezza, l'altezza, lo spessore della parete, il numero di porte, la lunghezza del tubo, lo strato di rivestimento e il trattamento superficiale per soddisfare progetti specifici di scambiatori di calore e obiettivi di prestazione.
Quali settori industriali utilizzano tubi in alluminio a microcanali?
Questi tubi sono ampiamente utilizzati nei sistemi di climatizzazione per autoveicoli, negli impianti HVAC commerciali, nelle pompe di calore, nelle apparecchiature di refrigerazione, nel raffreddamento delle batterie dei veicoli elettrici, nei sistemi di raffreddamento industriali e, sempre più spesso, nelle soluzioni di raffreddamento a liquido per dispositivi elettronici ad alte prestazioni e data center.