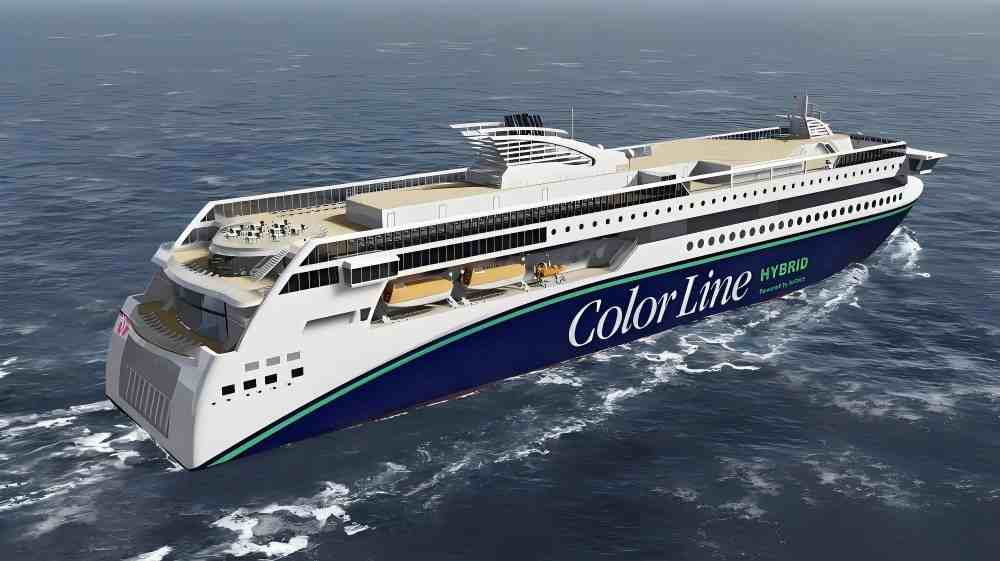
Il controllo del peso è diventato una sfida significativa nella moderna ingegneria navale a causa della crescente necessità di traghetti ad alta velocità. Le imbarcazioni ad alta velocità (HSC) richiedono un attento bilanciamento del rapporto potenza-peso per garantire velocità superiori a 30 nodi. Il passaggio dalla costruzione convenzionale in acciaio alla costruzione combinata in alluminio è principalmente attribuito alla necessità di elevati rapporti resistenza-peso. Per un ingegnere del settore manifatturiero, la scelta dell'alluminio marino più adatto non si limita alla selezione di un metallo, ma implica anche decisioni consapevoli che influiscono sul consumo di carburante e sulla capacità di carico.
Le leghe di alluminio hanno una densità di circa 2.70 g/cm³, ovvero un terzo di quella dell'acciaio al carbonio. Questa caratteristica consente notevoli riduzioni di dislocamento. L'attenzione ingegneristica si concentra sulla sinergia tra le lamiere di alluminio 5083 per la protezione primaria dello scafo e i profilati estrusi in alluminio marino per i rinforzi longitudinali e trasversali. Questa combinazione garantisce l'integrità strutturale dell'imbarcazione, minimizzando così il peso a vuoto.
Sezione I: Scienza dei materiali e criteri di selezione del voto
1. Lamiera di alluminio 5083: lo standard per lo scafo
Le leghe della serie 5xxx, in particolare la lamiera di alluminio 5083, rappresentano lo standard industriale per gli ambienti marini. L'elemento di lega principale è il magnesio (generalmente dal 4.0% al 4.9%). Si tratta di una lega non trattabile termicamente e rinforzata mediante incrudimento. Nei cantieri navali utilizziamo la lega 5083 per il fondo e le fiancate dello scafo, in quanto è altamente saldabile e resistente alla corrosione da acqua di mare. La lega 5083 presenta proprietà meccaniche stabili a temperature criogeniche e un'elevata tenacità alla frattura.
2. Estrusioni di alluminio marino 6082-T6: rinforzo strutturale
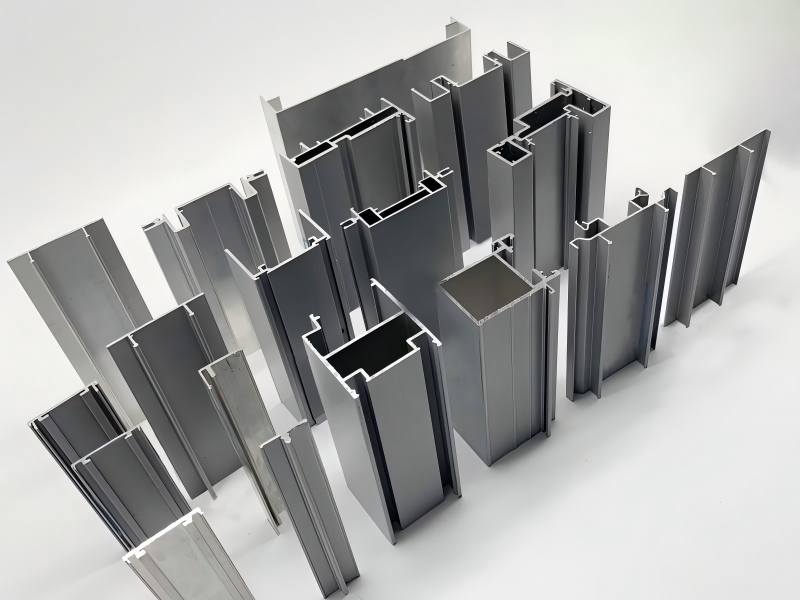
Le estrusioni di alluminio per applicazioni marine sono utilizzate per telai interni, travi di coperta e rinforzi e sono realizzate in lega 6082-T6 . La lega 6082 è una lega di Al-Mg-Si trattabile termicamente. Il trattamento termico T6 indica che il materiale è stato sottoposto a un trattamento termico di solubilizzazione e a un invecchiamento artificiale per raggiungere la massima resistenza allo snervamento. Il processo di estrusione consente di ottenere geometrie trasversali complesse che garantiscono un elevato momento d'inerzia con una sezione trasversale minima, ottimizzando il modulo strutturale dell'imbarcazione.
3. Designazioni di lamiere e tempra dell'alluminio marino.
Le applicazioni a basso spessore, come paratie interne e rivestimenti di sovrastrutture, utilizzano lamiere di alluminio marino . Le specifiche tecniche impongono l'uso di tempere H116 o H321 per i materiali della serie 5xxx. Queste tempere sono specificamente trattate per fornire resistenza alla corrosione intergranulare (IGC) e all'esfoliazione. Senza queste specifiche designazioni, le leghe di alluminio con un contenuto di magnesio superiore al 3.0% sono soggette alla precipitazione della fase β (Mg2Al3) ai bordi dei grani, il che porta a cedimenti strutturali in ambienti salini.
Sezione II: Progettazione strutturale e ottimizzazione del peso
Dal punto di vista ingegneristico, il calcolo della riduzione di peso è semplice: la sostituzione di una struttura in acciaio di grado A con una struttura in alluminio 5083/6082 comporta una riduzione di massa dal 45% al 50% a parità di resistenza strutturale. Questa riduzione influisce direttamente sul dislocamento dell'imbarcazione. Secondo la legge di similitudine di Froude, un dislocamento ridotto diminuisce la resistenza ondosa, consentendo velocità maggiori con la stessa potenza propulsiva.
L'ottimizzazione strutturale prevede anche l'utilizzo di "pannelli di grandi dimensioni". Impiegando ampie lamiere di alluminio marino e piastre in acciaio 5083, i cantieri navali possono ridurre il numero di giunzioni trasversali. Ciò riduce la lunghezza totale delle saldature, diminuendo di conseguenza il rischio di deformazione termica e di concentrazioni di stress strutturale.
Sezione III: Sfide nella produzione e fabbricazione avanzate
1. Dinamica della saldatura e gestione della zona pericolosa
La saldatura rappresenta la sfida più significativa nella costruzione navale in alluminio . I profilati in alluminio marino 6082-T6 subiscono una significativa riduzione delle proprietà meccaniche nella zona termicamente alterata (ZTA). L'effetto di invecchiamento artificiale del trattamento termico T6 viene annullato dal calore della saldatura, con conseguente "ammorbidimento" del giunto. Gli ingegneri devono tenere conto di un fattore di efficienza del giunto pari a circa 0.6-0.8 durante la fase di progettazione. Al contrario, le lamiere in alluminio 5083 mantengono una percentuale maggiore della resistenza del metallo base dopo la saldatura, poiché non dipendono dal trattamento termico per la loro resistenza primaria.
2. Implementazione della saldatura per attrito (FSW)
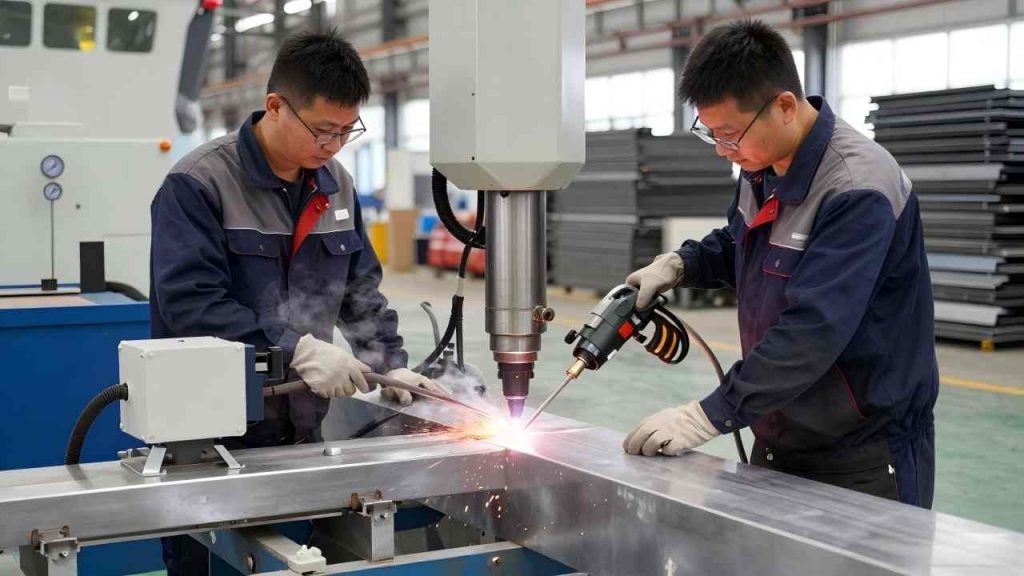
La saldatura per attrito (Friction Stir Welding, FSW) è una tecnica promettente per la giunzione di lamiere e piastre di alluminio marino nei moderni cantieri navali. La FSW è un processo di giunzione allo stato solido in cui il metallo base non si fonde. Ciò si traduce in una distorsione molto bassa, una migliore resistenza alla fatica e nell'assenza di problemi di porosità, tipici della saldatura MIG (Metal Inert Gas). I pannelli saldati con FSW offrono una migliore finitura superficiale e precisione dimensionale per sezioni di ponte di grandi dimensioni.
3. Lavorazione di precisione
La lavorazione dell'alluminio navale richiede attrezzature specializzate. Il taglio al plasma CNC con banchi subacquei e i metodi di taglio laser ad alta potenza consentono di ottenere la precisa preparazione dei bordi necessaria per la saldatura. Il processo di saldatura richiede un accoppiamento accurato, poiché qualsiasi fessura superiore a 1.5 mm nella saldatura dell'alluminio provocherà un'eccessiva perforazione e una mancanza di fusione, compromettendo la certificazione dell'imbarcazione da parte degli enti di classificazione secondo gli standard DNV e ABS.
Sezione IV: Durabilità in ambienti marini ostili
L'acqua di mare è un elettrolita altamente corrosivo. La durabilità delle lamiere di alluminio 5083 si sviluppa grazie alla naturale formazione di una spessa barriera di ossido di Al2O3. La fusione di alluminio e acciaio inossidabile negli alberi di propulsione crea un rischio di corrosione galvanica. Gli ingegneri dei cantieri navali devono implementare rigorosi protocolli di isolamento mediante l'uso di transizioni bimetalliche e guarnizioni non conduttive. L'utilizzo di lamiere di alluminio marino certificate H116 può garantire che la microstruttura della lega sia in grado di resistere all'erosione di ambienti aggressivi come umidità, sale e fluttuazioni di temperatura nella sala macchine e nell'ambiente esterno dello scafo.
Sezione V: Tendenze future (Prospettive 2026-2027)
L'industria si sta orientando verso leghe della serie 5 ad alta resistenza, come la 5059 (Alustar), che offre un aumento del 20% della resistenza allo snervamento rispetto alla 5083. Inoltre, si sta studiando l'integrazione di leghe di alluminio dopate con scandio per migliorare la saldabilità degli estrusi di alluminio marino della serie 6. Anche la sostenibilità è un fattore chiave: i materiali in alluminio marino sono riciclabili quasi al 100%, il che riduce l'impronta di carbonio delle navi durante l'intero ciclo di vita rispetto ai materiali compositi.
Tabella riassuntiva delle specifiche dell'alluminio per applicazioni marine.
| Tipo di componente | Lega consigliata | temperamento | Funzione ingegneristica principale | Vincolo chiave della produzione |
| Fondo/Fiancata dello scafo | Piastra in alluminio 5083 | H116 /H321 | Integrità strutturale primaria; resistenza agli urti. | Elevato volume di saldatura; richiede un ambiente rigorosamente controllato. |
| Ponte principale / Sovrastruttura | Lamiera di alluminio marino | H116 | Riduzione del peso; resistenza alla corrosione. | Soggetto a deformazione termica durante la saldatura. |
| Travi longitudinali / Rinforzi | Estrusioni di alluminio marino (6082) | T6 | Rigidità strutturale; ottimizzazione del modulo di sezione. | Significativo rammollimento della zona termicamente alterata (HAZ); la progettazione deve compensare la perdita di resistenza. |
| Paratie interne | Foglio 5754 / 5083 | H111 / O | Contenimento; Supporto per l'isolamento antincendio. | Formabilità per sezioni curve. |
Domande frequenti (FAQ)
D1: Perché la lega 5083-H116 è preferibile alla lega 5083 standard per la placcatura dello scafo?
A1: La tempra H116 indica che il materiale è stato sottoposto a specifici processi di incrudimento e stabilizzazione per garantire il superamento dei test ASTM G67 (NAMLT). Ciò lo rende resistente all'esfoliazione e alla corrosione intergranulare, fattori critici per la longevità dello scafo subacqueo.
D2: Come gestisce un cantiere navale la perdita di resistenza nelle estrusioni saldate in lega 6082-T6?
A2: Gli ingegneri gestiscono questo problema posizionando le saldature in aree a bassa sollecitazione, aumentando lo spessore locale della sezione o utilizzando la saldatura per attrito (Friction Stir Welding, FSW). I codici di progettazione come ISO 12215-5 impongono una riduzione della sollecitazione ammissibile per la zona termicamente alterata (HAZ).
D3: È possibile saldare una piastra in acciaio 5083 a un profilato in acciaio 6082?
A3: Sì, questa è una procedura standard nella costruzione navale. In genere, si utilizza un filo d'apporto 5356 o 5183 (a base di Al-Mg). Tuttavia, la progettazione deve sempre tenere conto delle proprietà meccaniche della zona termicamente alterata (HAZ) 6082, più debole, nella giunzione risultante.