Nella scelta di una lega di brasatura per un tubo composito in alluminio , le leghe 4045 e 4343 sono tra le più comunemente considerate. Entrambe sono leghe Al-Si progettate per fondere e fluire a temperature inferiori a quelle del materiale del nucleo in alluminio, consentendo la formazione di giunzioni brasate senza fondere il tubo strutturale.
Né la lega 4045 né la 4343 sono universalmente migliori. In generale, la 4045 è preferibile quando sono importanti un flusso maggiore del materiale d'apporto, raccordi più ampi o una temperatura di brasatura inferiore, mentre la 4343 può essere vantaggiosa quando le priorità sono un flusso del materiale d'apporto più controllato e una minore interazione con il materiale del nucleo. La scelta finale dovrebbe inoltre tenere conto della lega del nucleo, dello spessore della parete del tubo, del rapporto di rivestimento, della geometria del giunto, del processo di brasatura e dei requisiti di esercizio.
Per i tubi compositi in alluminio utilizzati in scambiatori di calore, radiatori, condensatori, evaporatori, scambiatori di calore dell'olio e assemblaggi simili, comprendere questa differenza aiuta gli ingegneri a specificare la giusta combinazione di materiali anziché selezionare una lega di brasatura basandosi solo sulla sua composizione nominale.
Perché la brasatura della lega è importante in un tubo composito di alluminio?
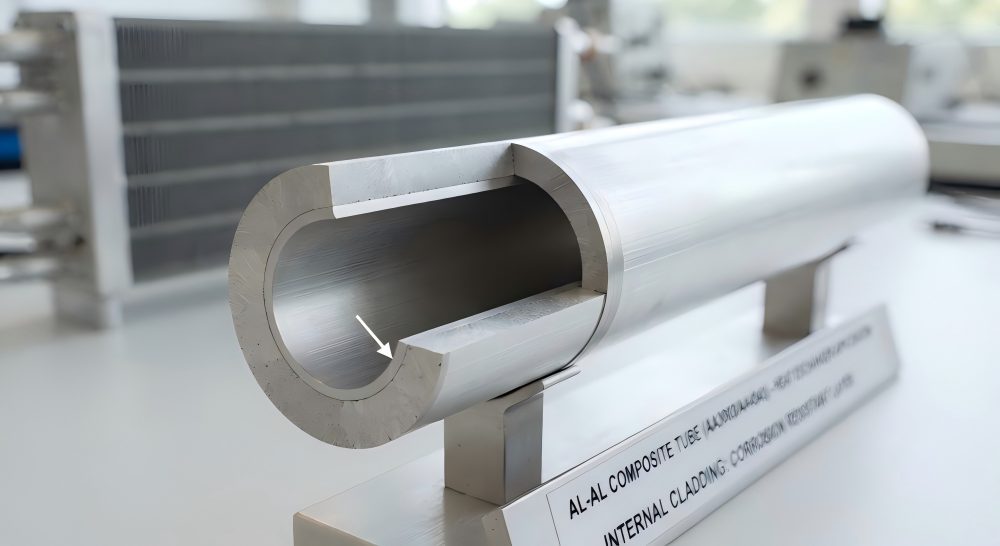
Un tubo composito in alluminio è generalmente costituito da un nucleo strutturale in lega con un rivestimento in alluminio-silicio . Il nucleo conferisce al tubo la maggior parte delle sue proprietà strutturali e di esercizio, mentre lo strato di Al-Si a basso punto di fusione funge da materiale di brasatura durante l'assemblaggio.
Durante la brasatura, lo strato di rivestimento si fonde e fluisce nell'area di giunzione. Dopo il raffreddamento, forma un legame metallurgico tra il tubo e il componente di accoppiamento. Ciò significa che lo strato di brasatura deve soddisfare diversi requisiti:
- Fusione prima che la lega centrale perda la sua integrità strutturale.
- Il flusso deve essere sufficiente a riempire il giunto progettato.
- Garantisce una bagnatura affidabile e una corretta formazione delle giunzioni.
- Evitare un'eccessiva dissoluzione o erosione del nucleo.
- Dopo la brasatura, mantenere adeguate prestazioni in termini di resistenza alla corrosione e alla pressione.
- Rimanere compatibile con il processo di brasatura selezionato.
Le leghe Al-Si sono ampiamente utilizzate perché il silicio riduce la temperatura di fusione dell'alluminio e aumenta la fluidità del materiale d'apporto. I materiali d'apporto commerciali per la brasatura dell'alluminio includono comunemente le leghe 4343 e 4045, mentre la 4047 rappresenta un'alternativa con un contenuto di silicio più elevato.
Per un produttore di tubi compositi Al-Al , quindi, la scelta tra la lega 4045 e la 4343 non è semplicemente una questione di preferire una lega all'altra. Si tratta piuttosto di trovare un equilibrio tra comportamento alla fusione, flusso del materiale d'apporto, interazione con il nucleo, design del tubo e condizioni di produzione.
Leghe di alluminio per brasatura 4045 e 4343: differenze principali
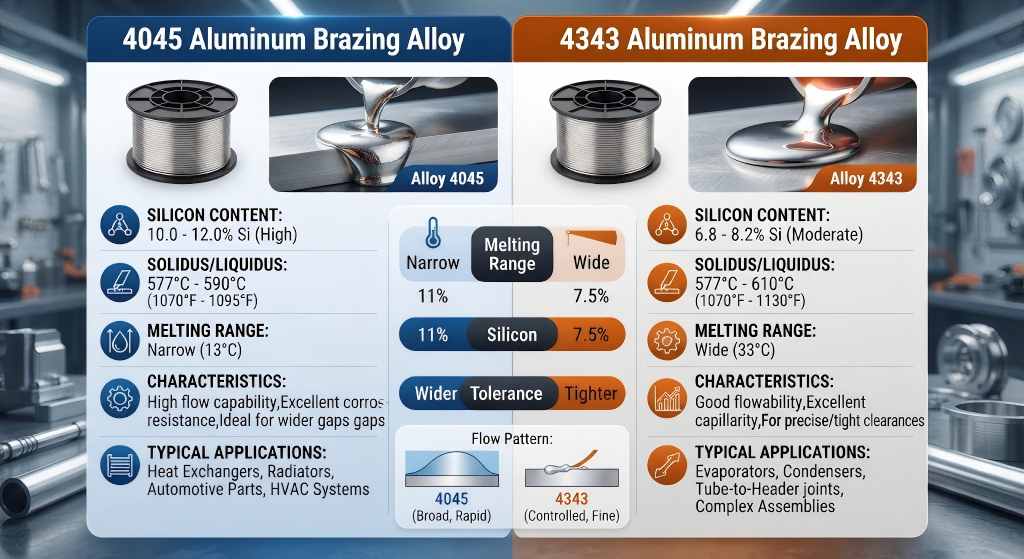
La differenza più importante tra le leghe 4045 e 4343 risiede nel loro contenuto di silicio. La lega 4045 tipica contiene circa il 10% di Si, mentre la 4343 ne contiene circa il 7.5%. Questa differenza influenza l'intervallo di fusione e il comportamento in fase di brasatura delle due leghe.
| Proprietà | AA 4045 | AA 4343 |
| famiglia di leghe | Al-Si | Al-Si |
| Contenuto nominale di Si | ~ 10% | ~ 7.5% |
| Solido tipico | ~ 577 ° C | ~ 577 ° C |
| Liquidus tipico | ~ 591 ° C | ~ 613 ° C |
| Intervallo di brasatura tipico consigliato | Temperatura ~588–604°C | Temperatura ~593–621°C |
| Flusso relativo del riempitivo | Più elevato | Più controllato |
| Intervallo di fusione | stretto | Wider |
| Ruolo tipico nell'applicazione | Brasatura/rivestimento | Brasatura/rivestimento |
| Principale vantaggio di selezione | Funzionamento a temperature più basse e flusso più forte | Flusso controllato e minore interazione con il nucleo |
I dati tecnici pubblicati mostrano che entrambe le leghe iniziano a fondere a circa 577 °C, ma la 4045 raggiunge lo stato completamente fuso a una temperatura inferiore rispetto alla 4343. Di conseguenza, anche l'intervallo di temperatura di brasatura raccomandato per la 4045 è generalmente inferiore.
Questi valori devono essere considerati come valori di riferimento tipici piuttosto che come specifiche di produzione universali. Le effettive condizioni di brasatura dipendono dalla composizione chimica della lega, dalla geometria del tubo, dallo spessore del rivestimento, dal profilo del forno, dal gioco tra i giunti, dal flusso o dall'atmosfera e dal processo validato dal produttore.
In che modo il contenuto di silicio influenza le prestazioni della brasatura?
Il silicio è il principale fattore compositivo alla base di gran parte della differenza tra le leghe 4045 e 4343. All'aumentare del contenuto di silicio nel sistema Al-Si, le caratteristiche di fusione cambiano e la fluidità del materiale d'apporto generalmente aumenta. Il sistema Al-Si raggiunge una composizione eutettica a circa l'11.7% di Si, il che contribuisce a spiegare perché le leghe con un contenuto di silicio più elevato presentano un intervallo di fusione più ristretto e una maggiore fluidità.
4045: Maggiore contenuto di silicio e maggiore fluidità
Con circa il 10% di Si, la lega 4045 ha più silicio della 4343. Il suo intervallo di fusione più ristretto le consente di fondere completamente a una temperatura inferiore. Questo può fornire:
- Flusso precedente del materiale d'apporto e del metallo.
- Migliore riempimento di determinate geometrie di giunzione.
- Maggiore capacità di formare filetti più grandi.
- Un intervallo di temperatura di brasatura tipico inferiore.
- Maggiore flessibilità quando il processo richiede un flusso di riempitivo elevato.
Le fonti tecniche indicano specificamente l'acciaio 4045 come opzione preferibile quando sono necessari raccordi di dimensioni maggiori o quando è probabile che la brasatura avvenga a temperature più basse.
4343: Minore contenuto di silicio e flusso più controllato
La lega 4343 contiene circa il 7.5% di silicio. Il suo ampio intervallo di fusione implica che la transizione dallo stato solido a quello completamente liquido avvenga in un intervallo di temperatura più ampio. Rispetto alla 4045, la 4343 generalmente offre un flusso del materiale d'apporto meno aggressivo ed è meno aggressiva nella dissoluzione della lega del nucleo. Questa caratteristica può essere vantaggiosa quando il progetto richiede un comportamento più controllato del materiale d'apporto.
Pertanto, il maggiore contenuto di Si nella lega 4045 non deve essere automaticamente interpretato come "migliore". Semplicemente, sposta l'equilibrio verso una fusione a temperature più basse e una maggiore fluidità.
4045 vs. 4343 per il controllo della temperatura di brasatura
La temperatura di brasatura è uno dei fattori più importanti nella scelta della lega di rivestimento. Per le tipiche applicazioni di brasatura di scambiatori di calore in alluminio, i dati pubblicati indicano un intervallo di temperatura raccomandato di circa 588–604 °C per la lega 4045 e di 593–621 °C per la lega 4343.
Questa differenza può essere importante nella lavorazione di tubi a parete sottile o di assemblaggi contenenti più componenti in alluminio con caratteristiche termiche differenti.
Perché 4045 può essere vantaggioso?
La lega 4045 raggiunge lo stato completamente fuso a una temperatura inferiore. Può quindi risultare utile quando il processo è progettato attorno a:
- Una temperatura di brasatura inferiore.
- Attivazione più rapida del materiale d'apporto metallico.
- Elevato flusso di riempitivo.
- Formazione di filetto più grande.
- Configurazioni di componenti sensibili al calore.
Perché 4343 può essere vantaggioso?
La lega 4343 richiede una temperatura leggermente più elevata per fondere completamente, ma il suo intervallo di fusione più ampio può fornire un comportamento del riempitivo più controllato. Ciò può essere utile quando:
- Occorre evitare un flusso eccessivo del materiale di riempimento.
- È necessario controllare la dissoluzione del metallo del nucleo.
- La geometria del giunto non richiede un flusso di materiale di riempimento particolarmente aggressivo.
- Il processo di produzione esistente è già stato ottimizzato per il modello 4343.
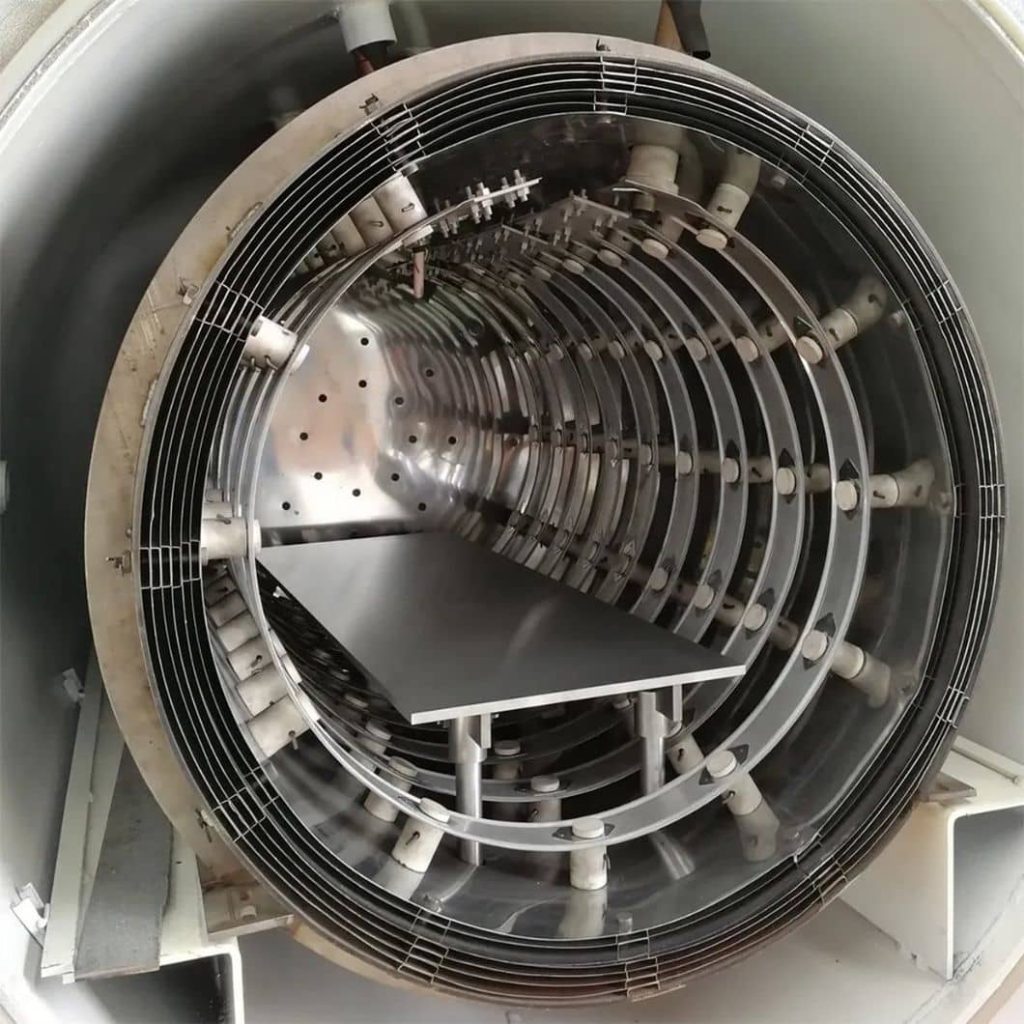
Tuttavia, la scelta della lega non dovrebbe mai basarsi esclusivamente sulla temperatura di brasatura. L'atmosfera del forno, la velocità di riscaldamento, il tempo di mantenimento, il gioco tra i giunti, lo spessore del rivestimento, le condizioni superficiali e la scelta del flusso possono tutti influenzare la qualità della brasatura.
Quale lega presenta una migliore fluidità tra materiale d'apporto e metallo d'apporto?
In genere, la lega 4045 offre una maggiore fluidità tra materiale d'apporto e metallo d'apporto rispetto alla 4343. Questa è una delle differenze più importanti tra le due leghe.
Una maggiore fluidità può essere vantaggiosa quando il metallo d'apporto fuso deve attraversare una giunzione e creare un cordone di saldatura di dimensioni adeguate. Le fonti tecniche descrivono la lega 4343 come la meno fluida tra le comuni leghe d'apporto della serie 4xxx, mentre la 4045 occupa una posizione intermedia tra la 4343 e la lega 4047, a maggiore contenuto di silicio.
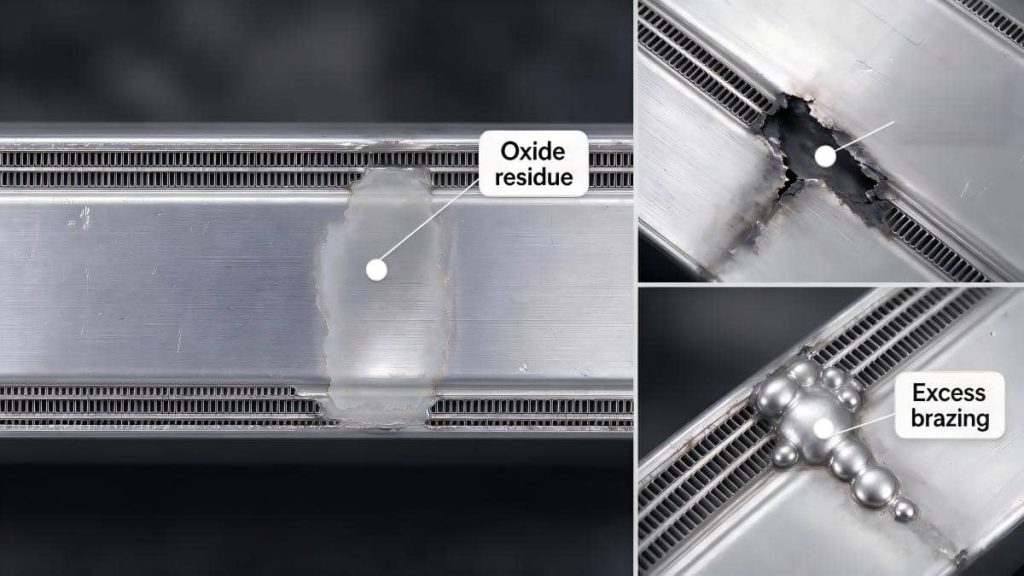
Tuttavia, un flusso maggiore del materiale d'apporto non si traduce automaticamente in migliori prestazioni di brasatura. Un flusso eccessivo può creare altri problemi, tra cui l'accumulo del materiale d'apporto, una diffusione indesiderata e una maggiore interazione con la lega del nucleo.
Il comportamento ideale del materiale di riempimento dipende dalla progettazione del giunto. Ad esempio, un giunto complesso che richiede una buona distribuzione del materiale di riempimento potrebbe trarre vantaggio dall'utilizzo del 4045, mentre un tubo composito a parete sottile, dove il movimento controllato del materiale di riempimento è più importante, potrebbe essere più indicato il 4343.
In che modo gli acciai 4045 e 4343 influenzano l'erosione del metallo del nucleo?
L'interazione tra il metallo d'apporto e il nucleo è un aspetto importante che a volte viene trascurato nella scelta di una lega per brasatura. Durante la brasatura, il metallo d'apporto liquido può interagire con la lega solida del nucleo. Due fenomeni correlati vengono comunemente discussi:
La dissoluzione si verifica quando il materiale di riempimento liquido interagisce con il materiale del nucleo e ne dissolve una parte, senza necessariamente modificare la geometria complessiva del giunto.
L'erosione è un fenomeno più dinamico. Il fluido di riempimento può rimuovere materiale dal nucleo e ridurre lo spessore locale della parete o alterare la geometria del giunto. La ricerca sugli scambiatori di calore in alluminio indica che un'eccessiva dissoluzione ed erosione possono influenzare la geometria del giunto, la resistenza alla pressione/temperatura e le prestazioni in termini di resistenza alla corrosione.
Poiché la lega 4045 ha un contenuto di silicio più elevato e una maggiore fluidità rispetto alla 4343, le sue condizioni di processo devono essere attentamente controllate quando l'interazione tra nucleo e metallo rappresenta un aspetto critico. Le variabili importanti includono:
- Temperatura massima di brasatura.
- Tempo al di sopra della temperatura del liquidus.
- Velocità di riscaldamento.
- Approvazione congiunta.
- Volume del materiale d'apporto.
- Spessore del rivestimento.
- Spessore della parete del tubo.
- Composizione della lega del nucleo.
- Percorso di flusso del riempitivo.
Pertanto, sarebbe errato affermare che la sola scelta della lega 4343 elimini il rischio di erosione. Il controllo del processo di brasatura è altrettanto importante quanto la selezione della lega.
Quando è opportuno scegliere l'acciaio inossidabile 4045 per un tubo composito in alluminio?
La lega 4045 può rappresentare un'ottima scelta quando l'applicazione privilegia la fluidità del materiale d'apporto e la brasatura a basse temperature. Può essere appropriata nei seguenti casi:
1. È auspicabile una temperatura di brasatura più bassa
La temperatura di liquidus tipica e l'intervallo di brasatura raccomandato per l'acciaio 4045 sono inferiori a quelli dell'acciaio 4343.
2. La giunzione richiede un maggiore flusso di materiale di riempimento
La lega 4045 può garantire una maggiore mobilità del materiale di riempimento rispetto alla 4343, il che può essere utile per determinate geometrie di giunzione.
3. Sono necessari filetti più grandi
Le linee guida del settore indicano specificamente la lega 4045 come scelta preferibile quando si desiderano filetti di dimensioni maggiori.
4. Il processo di produzione è stato convalidato per 4045
Se la geometria del tubo, il rapporto di rivestimento, il profilo del forno e i componenti di giunzione sono già stati qualificati con la lega 4045, il passaggio alla lega 4343 non deve essere considerato una semplice sostituzione di materiale.
Una nuova lega può modificare il flusso del materiale d'apporto, i requisiti termici, la formazione del giunto e le prestazioni post-brasatura.
Quando è opportuno scegliere l'acciaio inossidabile 4343 per un tubo composito in alluminio?
La lega 4343 può essere preferita quando la priorità è il controllo del comportamento del materiale d'apporto e la riduzione dell'interazione con la lega del nucleo.
Può essere indicato quando:
- Il flusso del materiale di riempimento deve rimanere relativamente controllato.
- La geometria del giunto non richiede un movimento del materiale di riempimento particolarmente aggressivo.
- La dissoluzione del nucleo metallico è un aspetto fondamentale da considerare nella progettazione.
- Il processo di brasatura esistente è stato qualificato secondo la norma 4343.
- Il tubo utilizza una parete sottile o una geometria sensibile alla perdita locale di materiale.
- L'applicazione richiede un comportamento di brasatura prevedibile in un processo di produzione ad alto volume.
La lega 4343 è ampiamente utilizzata come lega per brasatura e rivestimento, in particolare nelle applicazioni di brasatura in atmosfera controllata. Il punto chiave è che la 4343 non deve essere considerata un'alternativa "meno resistente" alla 4045. Le due leghe offrono un diverso equilibrio tra intervallo di fusione, comportamento di flusso e interazione con il nucleo.
4045 contro 4343: quale è il migliore?
Il modo più utile per rispondere a questa domanda è quello di abbinare la lega ai requisiti ingegneristici.
| Requisito | Direzione preferita |
| Temperatura di brasatura tipica inferiore | 4045 |
| Maggiore flusso di materiale d'apporto e metallo | 4045 |
| Formazione di filetto più grande | 4045 |
| Flusso di riempimento più controllato | 4343 |
| Minore tendenza all'interazione aggressiva con il nucleo | 4343 |
| Processo esistente convalidato per 4045 | 4045 |
| Processo esistente convalidato per 4343 | 4343 |
| Giunto complesso che richiede un'elevata fluidità del materiale di riempimento | 4045 potrebbe essere adatto |
| Design a parete sottile sensibile all'erosione del nucleo | 4343 potrebbe essere adatto |
In conclusione, dal punto di vista pratico, si consiglia di scegliere la lega 4045 quando sono importanti la brasatura a temperature più basse e un flusso del materiale d'apporto più elevato. Si consiglia invece la lega 4343 quando sono prioritarie un comportamento più controllato del materiale d'apporto e una minore interazione tra nucleo e metallo. Nessuna delle due leghe dovrebbe essere scelta indipendentemente dal design del tubo.
Quali altri fattori dovrebbero considerare gli acquirenti?
Nel caso di un tubo composito in alluminio, la lega di brasatura rappresenta solo una parte delle specifiche del materiale.
1. Lega del nucleo
La lega del nucleo determina gran parte delle prestazioni strutturali, termiche, di resistenza alla corrosione e di formatura del tubo. Le configurazioni di tubi compositi di CHAL possono utilizzare diverse leghe di alluminio a seconda dell'applicazione e delle proprietà richieste. Le leghe del nucleo e del rivestimento devono quindi essere considerate come un sistema di materiali , non come due materiali indipendenti.
2. Rapporto di rivestimento
Lo spessore del rivestimento influisce sulla quantità di materiale d'apporto disponibile durante la brasatura. La gamma di tubi in alluminio composito di CHAL può essere configurata con rapporti di composizione in base alle esigenze del prodotto. A titolo di riferimento, le informazioni sul prodotto specificano percentuali di composizione comprese tra il 5% e il 12% circa.
Il rapporto appropriato dipende da:
- Dimensioni del tubo.
- Progettazione congiunta.
- Metodo di brasatura.
- Volume di riempitivo richiesto.
- Spessore della parete.
- Tolleranze di fabbricazione.
I dati pubblicati sui prodotti rivestiti mostrano inoltre che le percentuali di rivestimento variano in base allo spessore del componente e ai requisiti dell'applicazione, anziché seguire un unico valore universale.
3. Diametro del tubo e spessore della parete
Le specifiche di un rivestimento 4045 o 4343 non possono essere valutate senza conoscere la geometria del tubo. Il diametro esterno del tubo e lo spessore della parete influenzano:
- Trasferimento di calore.
- pressione interna.
- Formabilità.
- Apporto termico per la brasatura.
- Sensibilità all'erosione del nucleo metallico.
- Stabilità dimensionale.
- Spessore del rivestimento richiesto.
Per gli ingegneri che confrontano diversi design di tubi, la scelta dei tubi per scambiatori di calore dovrebbe quindi considerare più della sola prestazione termica. La geometria del tubo, la combinazione di leghe, la compatibilità con la brasatura, la pressione di esercizio e i requisiti di produzione devono essere valutati come un sistema integrato.
4. Geometria del giunto
La distanza e la geometria del giunto influenzano fortemente il flusso capillare. Una lega di riempimento ad alta fluidità può essere vantaggiosa in un giunto difficile da riempire, ma un flusso eccessivo di materiale di riempimento può essere indesiderabile laddove la geometria favorisce già una rapida diffusione.
Pertanto, la domanda corretta non è: "Quale lega scorre meglio?" bensì: " Quale comportamento del flusso del materiale d'apporto si adatta alla geometria del giunto e al processo di brasatura? "
5. Metodo di brasatura
Il tubo composito selezionato deve inoltre essere compatibile con il processo di brasatura previsto. La brasatura in atmosfera controllata e altri metodi di brasatura dell'alluminio richiedono un controllo accurato della temperatura di picco, della velocità di riscaldamento, del tempo di mantenimento, del gioco del giunto e della distribuzione del materiale d'apporto.
Nelle applicazioni per scambiatori di calore, la compatibilità della brasatura dei tubi deve essere valutata insieme alla geometria del tubo, alla scelta della lega e allo spessore del rivestimento. Questi fattori determinano se il materiale d'apporto può fondersi e fluire correttamente, mantenendo l'integrità del giunto richiesta ed evitando un'eccessiva interazione con il nucleo del tubo.
Per una discussione più ampia sulla geometria dei tubi, la selezione delle leghe, lo spessore delle pareti e le considerazioni sulla brasatura, gli ingegneri possono anche fare riferimento alle linee guida sulla selezione dei tubi in alluminio a microcanali per scambiatori di calore.
I codici 4045 e 4343 possono essere utilizzati in modo intercambiabile?
Non automaticamente. Sebbene entrambe siano leghe di brasatura Al-Si e possano svolgere funzioni simili, non hanno intervalli di fusione o comportamento di flusso del materiale d'apporto identici.
Il passaggio da 4343 a 4045 può influire su:
- Temperatura di brasatura.
- Profilo del forno.
- Flusso del materiale d'apporto.
- Formazione del filetto.
- Interazione nucleo-metallo.
- Geometria delle articolazioni.
- Proprietà post-brasatura.
Di conseguenza, la sostituzione di una lega dovrebbe essere convalidata mediante prove di brasatura e ispezioni appropriate, anziché essere considerata una sostituzione diretta. Per le applicazioni di produzione, il produttore dovrebbe valutare l'intero sistema tubo-giunto prima di modificare la lega di rivestimento.
FAQ
D1: Quale lega, la 4045 o la 4343, è migliore per i tubi in alluminio composito?
Nessuno dei due è universalmente migliore. Il 4045 è generalmente più adatto quando sono richieste brasature a temperature più basse e un maggiore flusso del materiale d'apporto, mentre il 4343 può essere preferibile quando le priorità sono un flusso controllato del materiale d'apporto e una minore interazione con il nucleo.
D2: Qual è la principale differenza tra le leghe di alluminio per brasatura 4045 e 4343?
La differenza principale risiede nel contenuto di silicio. La lega 4045 tipica contiene circa il 10% di Si, mentre la 4343 ne contiene circa il 7.5%. Questa differenza influisce sull'intervallo di fusione, sulla fluidità del materiale d'apporto e sulla temperatura di brasatura.
D 3 : La lega 4045 fonde a una temperatura inferiore rispetto alla 4343?
Entrambi iniziano a fondere a circa 577 °C, ma il 4045 raggiunge lo stato completamente fuso a una temperatura inferiore. I valori di liquidus tipici pubblicati sono di circa 591 °C per il 4045 e 613 °C per il 4343.
D 4 : Perché il composto 4045 è più fluido del 4343?
Il suo maggiore contenuto di silicio determina un comportamento di fusione differente e un intervallo di fusione più ristretto, consentendo al metallo d'apporto di liquefarsi in un intervallo di temperatura inferiore. Ciò si traduce generalmente in una maggiore fluidità del metallo d'apporto.
D 5 : I modelli 4045 e 4343 possono essere utilizzati in modo intercambiabile?
Non senza validazione. Le due leghe hanno caratteristiche di fusione e di flusso differenti, pertanto la modifica della lega di rivestimento potrebbe richiedere aggiustamenti al processo di brasatura e alla progettazione del giunto.