Lorsqu'il s'agit de fournir des composants de précision pour des applications industrielles exigeantes, la fabrication de tubes en aluminium étirés sur mesure requiert une attention particulière aux détails techniques. Contrairement aux profilés extrudés standards, les tubes étirés subissent une étape d'étirage à froid supplémentaire qui leur confère une très grande précision dimensionnelle, des performances mécaniques supérieures et un état de surface impeccable. Cependant, ces tubes étant conçus pour des tolérances serrées dans des applications critiques – comme les échangeurs de chaleur automobiles et les systèmes hydrauliques aérospatiaux –, l'envoi d'une demande de devis incomplète peut entraîner des retards importants et des blocages opérationnels.
Des spécifications incomplètes entraînent fréquemment des délais de devis prolongés, des erreurs de fabrication coûteuses, des problèmes de comportement mécanique et d'importants retards de livraison. Ce guide complet détaille les paramètres techniques et commerciaux précis que les ingénieurs, les responsables des achats et les fabricants d'équipement d'origine (OEM) doivent impérativement fournir lors de la commande de tubes en aluminium étirés. Il permet ainsi d'optimiser la production, de lever toute ambiguïté et de garantir des performances optimales du produit.
Pourquoi devez-vous fournir des spécifications précises ?
Fournir un dossier technique complet et exhaustif lors de la commande de tubes en aluminium étirés avec précision n'est pas qu'une simple formalité administrative ; c'est une garantie d'ingénierie essentielle qui peut véritablement influencer la réussite d'un projet sous de multiples angles et en tenant compte de nombreux compromis :
- Réduire le délai d'établissement des devis : Les fournisseurs peuvent calculer immédiatement les coûts des matériaux, les besoins en outillage et les temps de production sans avoir besoin de multiples séries d'éclaircissements techniques.
- Évitez les erreurs de production : Des paramètres explicites éliminent les conjectures en atelier, garantissant ainsi que les matrices d'étirage à froid, les mandrins d'outillage et les vitesses d'étirage soient correctement calibrés dès le départ.
- Améliorer l'efficacité de la fabrication : Des tolérances précises et une sélection rigoureuse des alliages permettent aux fabricants d'optimiser les procédés de fabrication, minimisant ainsi les taux de rebut et les temps d'arrêt machine.
- Assurez-vous de la compatibilité avec votre application : L’adéquation des propriétés métallurgiques et mécaniques exactes à l’environnement d’utilisation finale permet d’éviter les défaillances structurelles prématurées, la corrosion ou l’inefficacité thermique.
- Minimiser les litiges relatifs à la qualité et les retards de livraison : L’établissement préalable de normes techniques et de critères d’inspection mutuellement convenus permet d’éviter les litiges contractuels et garantit une exécution sans faille du projet.
Précisez l'alliage d'aluminium
Le choix de l' alliage d'aluminium approprié est fondamental pour définir les spécifications d'un tube en aluminium . Différents alliages offrent des propriétés mécaniques, une résistance à la corrosion et une aptitude au formage très différentes.
Alliages courants
- 1050 / 1060 / 1070 : Les nuances d'aluminium commercialement pures offrent une excellente résistance à la corrosion, une conductivité thermique et électrique élevée et une usinabilité exceptionnelle, bien qu'avec une résistance mécanique inférieure.
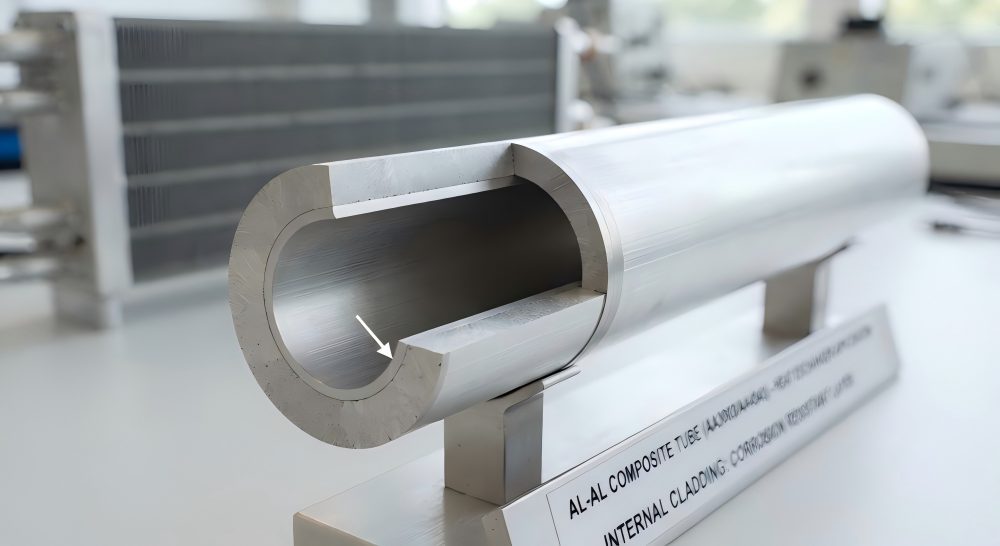
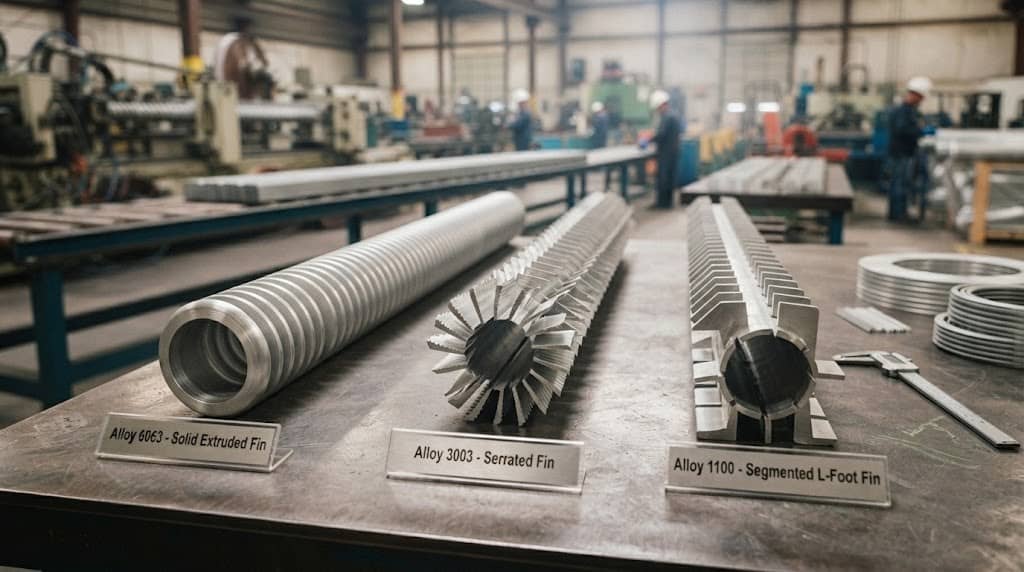
- 3003 / 3103 : Les alliages modifiés au manganèse, offrant une résistance modérée combinée à une excellente résistance à la corrosion et à une bonne usinabilité, sont largement utilisés dans les échangeurs de chaleur et le transport général des fluides.
- 5052: Un alliage de magnésium offrant une résistance élevée à la fatigue, une résistance exceptionnelle à la corrosion (particulièrement en milieu marin) et une bonne soudabilité.
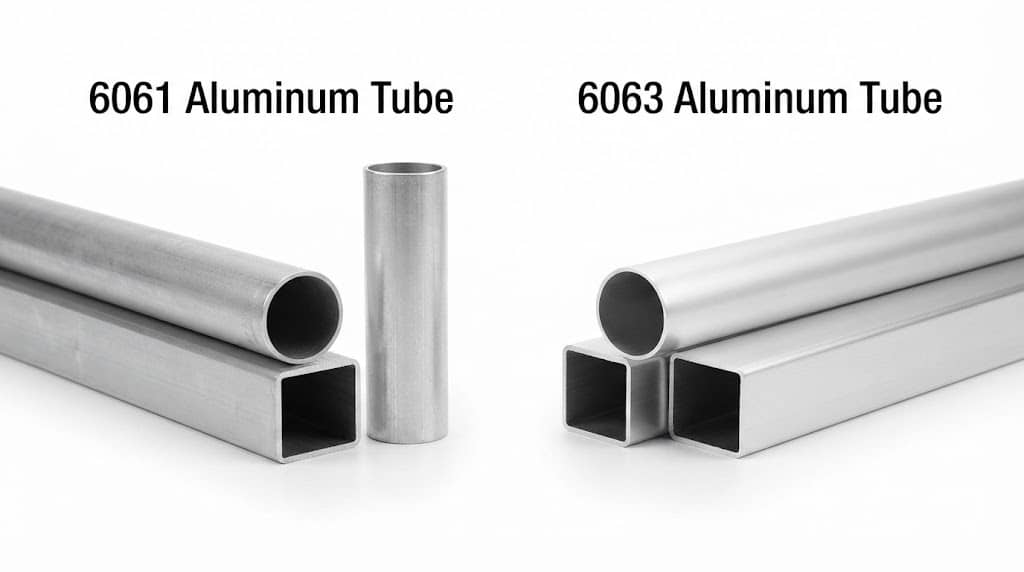
- 6061: Un alliage polyvalent traitable thermiquement offrant une résistance structurelle élevée, une excellente résistance à la corrosion et une bonne usinabilité, idéal pour les applications structurelles et hydrauliques.
- 6063: Alliage de premier choix pour l'extrusion et l'étirage, reconnu pour son excellent état de surface, sa haute résistance à la corrosion et sa résistance moyenne à élevée, largement utilisé dans les composants architecturaux et industriels.
Comment l'alliage affecte-t-il les performances ?
Lors du choix d'un alliage, les ingénieurs doivent trouver un équilibre entre plusieurs critères de performance contradictoires : résistance mécanique, résistance à la corrosion, conductivité thermique, soudabilité et formabilité . Par exemple, si l'alliage 6061 offre une capacité de charge structurelle supérieure, les alliages 1050 ou 3003 sont nettement plus performants pour les applications de gestion thermique exigeant une efficacité de transfert de chaleur élevée.
Indiquez les dimensions du tube
La fabrication de tubes étirés avec précision exige des définitions dimensionnelles exactes. Des spécifications dimensionnelles imprécises entraînent inévitablement des défauts de production. Les acheteurs doivent spécifier clairement :
- Diamètre extérieur (OD) : La dimension de la limite extérieure du tube.
- Diamètre intérieur (ID) : La dimension de l'alésage intérieur, essentielle pour les calculs d'écoulement des fluides et l'ajustement du mandrin interne.
- Épaisseur du mur: La distance radiale entre le diamètre extérieur et le diamètre intérieur détermine la pression nominale et la rigidité structurelle.
- Longueur du tube: Précisez si les tubes doivent être de longueur fixe, de longueur aléatoire ou de longueur enroulée (le cas échéant).
- Unité de mesure: Indiquez toujours explicitement si les dimensions sont exprimées en unités métriques (millimètres) ou impériales (pouces) afin d'éviter des erreurs de conversion catastrophiques.
Définir les exigences de tolérance
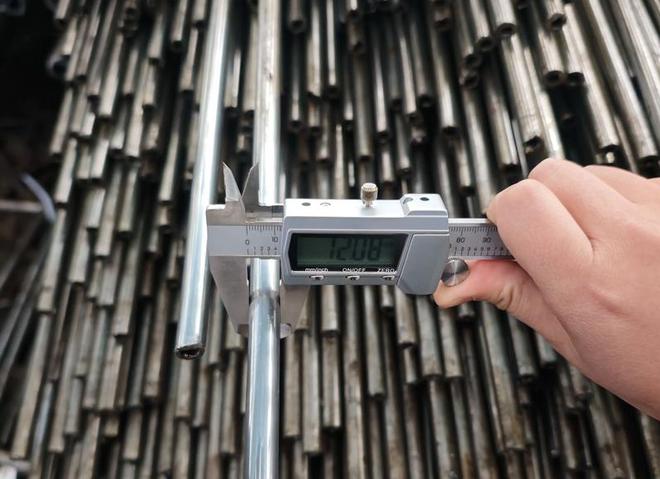
Le principal avantage des tubes en aluminium étirés avec précision par rapport aux tubes extrudés réside dans leur contrôle dimensionnel rigoureux. Pour ce faire, les acheteurs doivent définir explicitement leurs exigences de tolérance pour les tubes en aluminium selon plusieurs paramètres :
- Tolérance de diamètre extérieur et tolérance de diamètre intérieur : Contrôle des diamètres extérieur et intérieur à des fractions de millimètre près.
- Tolérance des parois : Assurer une épaisseur de paroi uniforme sur toute la circonférence afin d'éviter les points faibles localisés.
- Rectitude: Écart maximal admissible par unité de longueur, critère essentiel pour l'assemblage automatisé ou les machines rotatives à grande vitesse.
- Rondeur (Ovalie) : Limitation de la distorsion en coupe transversale.
- Concentricité: Assurer une répartition uniforme de l'épaisseur de la paroi entre les diamètres intérieur et extérieur.
- Tolérance de longueur : Variantes de coupe autorisées.
Il convient de noter que des tolérances trop strictes pour tous les paramètres augmentent considérablement les coûts de fabrication en raison de l'usure accrue des outils et de la réduction des vitesses d'étirage. Définissez des tolérances strictes uniquement lorsque cela est fonctionnellement nécessaire.
Choisissez le tempérament requis
L’historique thermomécanique du tube, désigné par son état de trempe, détermine son comportement physique lors des étapes de fabrication ultérieures. Les états de trempe courants comprennent :
- O (recuit) : État totalement ramolli offrant une ductilité maximale pour les opérations de pliage et de formage sévères.
- H14 / H16 / H18 (écroui) : Les états de trempe obtenus par écrouissage offrent une résistance à la traction progressivement plus élevée et une ductilité réduite.
- T4 / T5 / T6 (traitement thermique) : Traitement thermique de mise en solution et vieillissement artificiel (courant dans les alliages de la série 6000) offrant une résistance structurelle et une dureté maximales.
Le choix du traitement thermique approprié garantit que le tube puisse résister à des opérations secondaires telles que le cintrage, l'évasement ou l'usinage sans se fissurer ni reprendre sa forme initiale de manière excessive.
Préciser l'état de surface
Communiquez clairement les exigences esthétiques et fonctionnelles relatives à la surface. Voici quelques options standard proposées par un fournisseur réputé de tubes en aluminium :
- Finition du moulin : Surface brute de tirage avec résidus de lubrification standard.
- Finition brillante : Surface polie chimiquement ou mécaniquement à usage décoratif ou optique.
- Poli / Brossé : Texturation mécanique de surface pour les biens architecturaux ou les biens de consommation visibles.
- Anodisé: Revêtement d'oxyde électrochimique offrant une résistance accrue à la corrosion et un large choix de couleurs.
- Revêtement en poudre : Revêtement polymère organique pour une protection environnementale supérieure.
Pour les applications de haute précision, spécifiez les limites maximales de rugosité de surface acceptables (Ra), les limites de rayures et les exigences cosmétiques spécifiques pour les surfaces visibles.
Décrivez la forme du tube
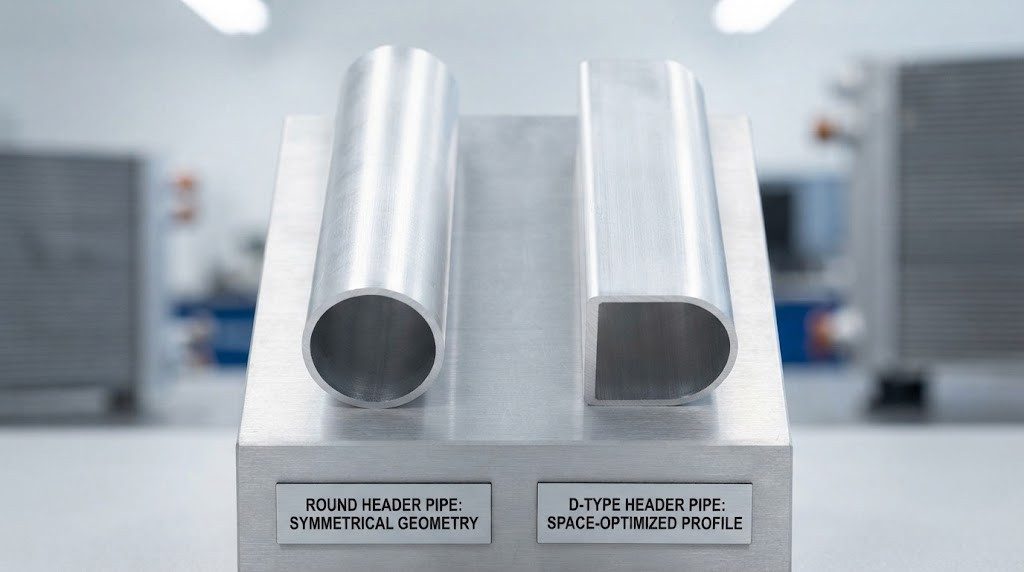
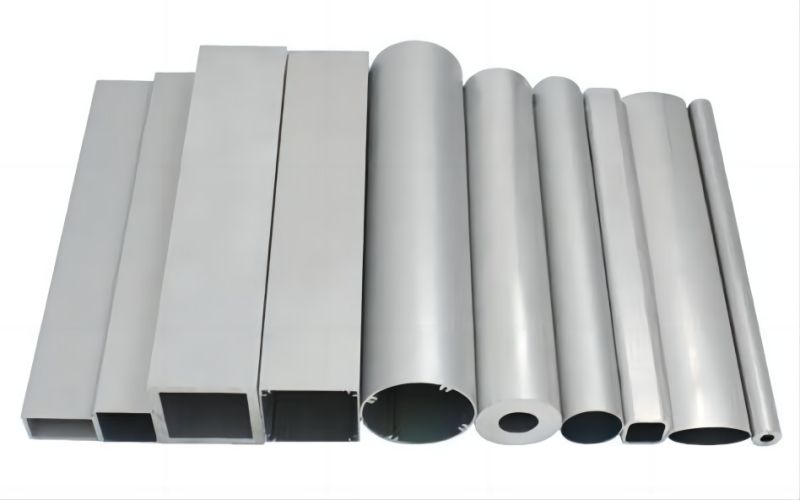
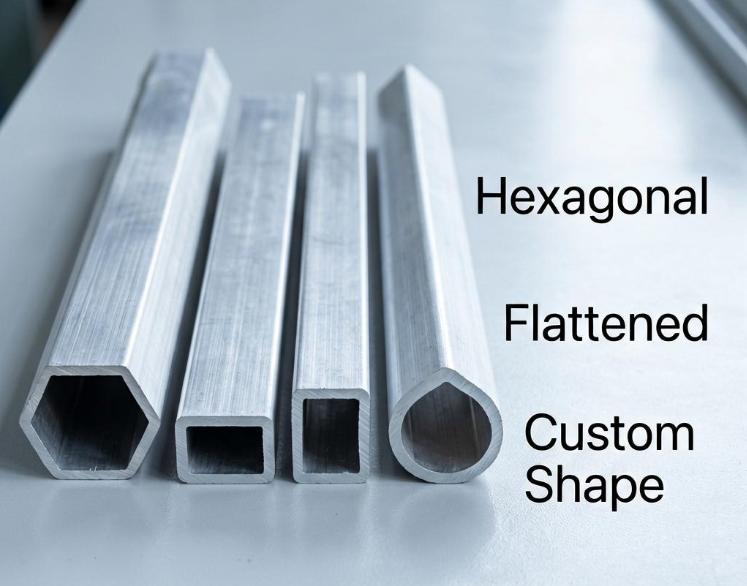
Bien que les tubes ronds standard soient les plus courants, les applications avancées nécessitent souvent des tubes en aluminium aux géométries sur mesure. Les profils disponibles comprennent :
- RondeCarré, rectangulaire et ovale profils géométriques.
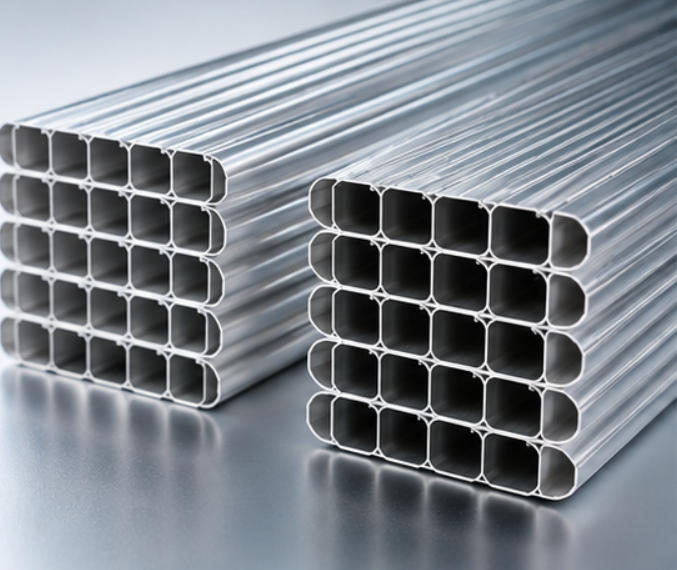
- Ovale plat et Extrusions multiport (tubes à microcanaux pour échangeurs de chaleur avancés).
- Tubes à rainures intérieures conçu pour maximiser la surface interne et la turbulence afin d'améliorer les échanges thermiques.
- Tubes capillaires avec des diamètres internes extrêmement petits.
- Profils personnalisés Conçu spécifiquement pour les assemblages OEM propriétaires.
Expliquez l'application
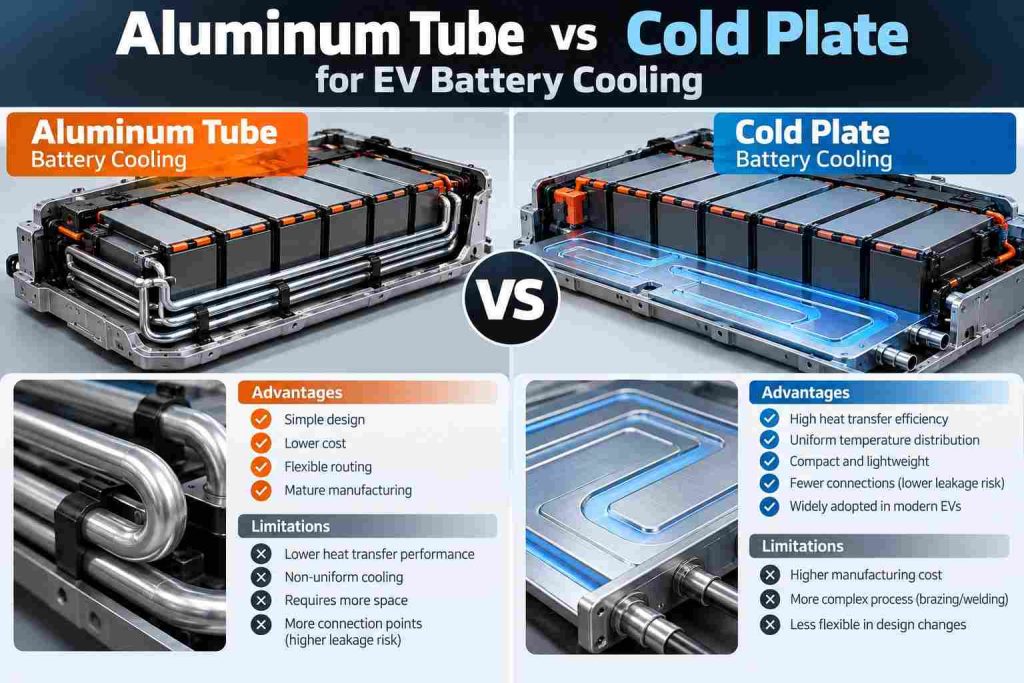
L'explication de l'application finale spécifique à un besoin du marché (par exemple, échangeur de chaleur automobile, condenseur de climatiseur CVC, évaporateur, plaque de refroidissement de batterie, dispositif médical, système hydraulique, cadre de meuble ou composant aérospatial ) aide le fabricant expérimenté à sélectionner le meilleur alliage (trempe) et le meilleur processus de fabrication auxquels vous n'auriez peut-être jamais pensé.
Exigences de l'État en matière de propriétés mécaniques
Pour les applications structurelles et de confinement de la pression, les désignations de base des alliages et des états de trempe peuvent devoir être complétées par des seuils de propriétés mécaniques garantis, notamment :
- Résistance à la traction et Limite d'élasticité.
- Élongation pourcentage (mesurant la ductilité).
- Dureté (Brinell ou Rockwell).
- Pression d'éclatement et Resistance à la fatigue pour les conduits transportant des fluides.
Spécifier les normes de qualité
Assurez-vous que vos exigences en matière de qualité sont conformes aux normes de fabrication internationalement reconnues telles que ASTM, EN, GB ou JIS . Spécifiez également les protocoles d'inspection obligatoires, tels que :
- Vérification dimensionnelle et inspection visuelle.
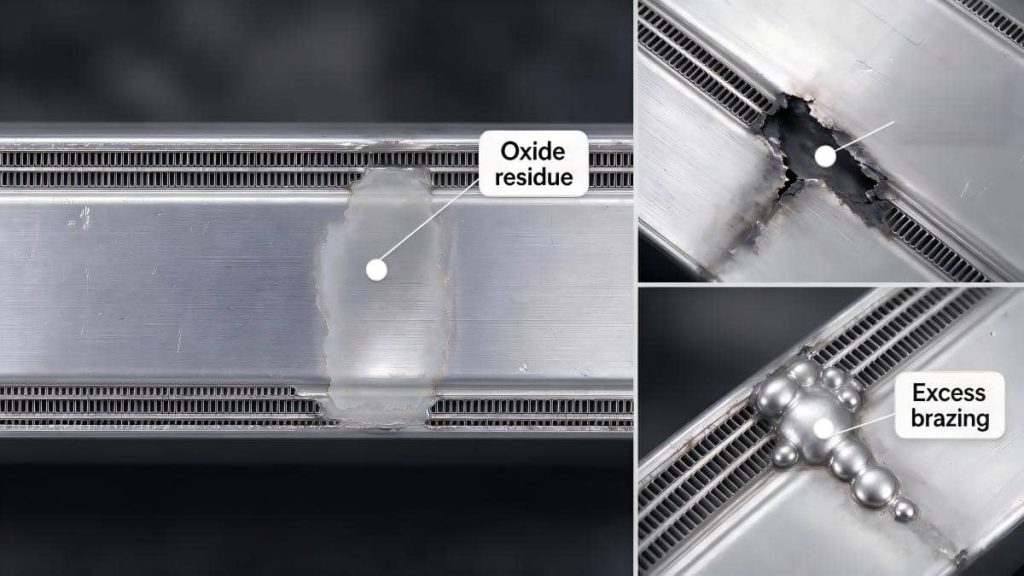
- Essais par courants de Foucault pour les défauts de surface internes et externes.
- Test de pression or tests d'étanchéité pour les tubes de transport de fluides.
- Analyse de composition chimique (Certificats d'essais en usine / MTC).
- Essais destructifs des propriétés mécaniques.
Exigences en matière de quantité et d'emballage
La clarté commerciale garantit des prix et une logistique prévisibles. Définissez toujours :
- Demande annuelle, quantité de commande d'essai, MOQ (quantité minimum de commande)et la taille du lot.
- Calendrier de livraison (commandes groupées vs. envois individuels).
- Options d'emballage : Caisses en bois, cartons renforcés, pochettes plastiques individuelles, papier intercalaire pour éviter les rayures et protection anticorrosion robuste adaptée au transport maritime ou aérien international.
Fournir des dessins ou des fichiers CAO
Une image vaut mille mots. Les dessins techniques lèvent toute ambiguïté. Les formats de fichiers recommandés incluent le PDF pour les annotations dimensionnelles, ainsi que les formats CAO 3D et 2D natifs tels que les modèles DWG, DXF et STEP.
Mentionner les exigences de traitement secondaire
Si votre processus de fabrication exige que le fournisseur de tubes livre un composant prêt pour l'assemblage final, détaillez toutes les opérations secondaires requises :
- Usinage CNC, découpe de précision, et ébavurage.
- Cintrage, perçage, filetage et préparation au soudage.
- Opérations de formage d'extrémités, y compris évasement, sertissageet tube vous propose d’explorer.
Partagez le calendrier de votre projet
La transparence concernant le calendrier de votre projet — y compris la date de la demande de devis, les exigences en matière d'échantillons, le calendrier des prototypes, le calendrier de production en série et la date de livraison impérative — permet au fournisseur de réserver des capacités de production et de gérer efficacement l'approvisionnement en matières premières.
Erreurs courantes commises par les acheteurs
Éviter les pièges courants en matière d'approvisionnement permet de gagner du temps et de l'argent. Parmi les erreurs fréquentes, on peut citer :
- Fourniture de la seule DO : Oublier que l'épaisseur de la paroi et le diamètre intérieur sont tout aussi essentiels pour déterminer le volume interne et l'intégrité structurelle.
- Oublier les exigences de tolérance : En supposant que les tolérances commerciales standard suffisent pour les assemblages OEM de haute précision.
- Aucun alliage ni trempe spécifiés : Laisser les propriétés métallurgiques au hasard.
- Ignorer les exigences d'emballage : Ce qui entraîne des dommages liés au transport et des surfaces rayées à l'arrivée.
- Fournir des dessins imprécis ou obsolètes : Ce qui entraîne des problèmes d'outillage et des mises au rebut de lots de production.
Pourquoi faire appel à un fabricant expérimenté de tubes en aluminium étirés ?
Collaborer avec un fabricant de tubes en aluminium OEM reconnu et expert transforme votre chaîne d'approvisionnement. Un fournisseur fiable vous accompagne de l'élaboration du prototype à la production en série. Il vous aide à concevoir et à optimiser les matériaux, à améliorer la fabrication, à définir des tolérances économiques et raisonnables, à garantir une qualité irréprochable et à assurer une constance de production d'un lot à l'autre.
Questions fréquemment posées
1. Quelles tolérances peuvent atteindre les tubes en aluminium étirés avec précision ?
L'étirage à froid de précision peut atteindre des tolérances de diamètre extérieur comprises entre ±0.05 mm et ±0.10 mm, en fonction de la taille du tube et de la dureté de l'alliage.
2. Puis-je acheter des tubes en aluminium étirés de forme personnalisée ?
Absolument . Les fabricants de pointe se spécialisent dans la fourniture de profils sur mesure tels que des géométries carrées, rectangulaires, ovales, à rainures intérieures et à microcanaux multiports.
3. Quelles finitions de surface sont disponibles pour les tubes en aluminium étiré ?
Une gamme de finitions de surface, allant de la finition brute standard aux surfaces polies brillantes, brossées, anodisées et revêtues de poudre, adaptées spécifiquement aux exigences fonctionnelles ou esthétiques, est disponible pour les tubes en aluminium étirés.