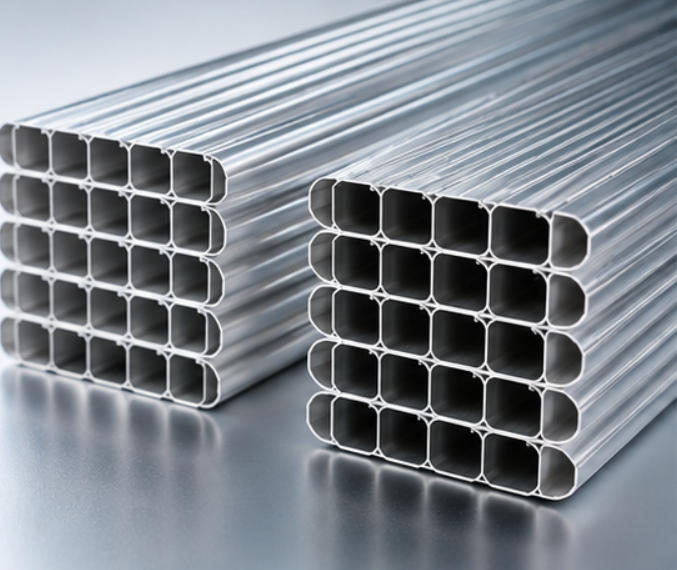
Les tubes microcanaux en aluminium , également appelés tubes à extrusion multiport (MPE) , sont la solution privilégiée pour les échangeurs de chaleur modernes grâce à leur rendement de transfert thermique élevé, leur légèreté et leur excellente résistance à la corrosion. Ils sont largement utilisés dans les systèmes de climatisation automobile, les équipements de chauffage, ventilation et climatisation (CVC), les pompes à chaleur, les systèmes de réfrigération, le refroidissement des batteries de véhicules électriques et les échangeurs de chaleur industriels.
Mais le choix d'un tube microcanal en aluminium adapté ne se limite pas à une simple question de dimensions. La géométrie du tube, la composition de l'alliage, l'épaisseur de la paroi, la configuration des orifices, la résistance à la pression, la compatibilité avec le brasage et la qualité de fabrication influent toutes sur l'efficacité, la durabilité et la durée de vie de l'échangeur de chaleur final.
Ce guide expliquera les principaux facteurs que les ingénieurs et les responsables des achats doivent évaluer avant de choisir un tube microcanal en aluminium.
Pourquoi le choix des tubes est-il important dans la conception d'un échangeur de chaleur ?
Le tube à microcanaux est l'élément de base des échangeurs de chaleur à flux parallèles et constitue le principal passage du fluide frigorigène à changement de phase ou du fluide caloporteur monophasique. Ce tube contrôle la dynamique du fluide à l'intérieur et la dissipation de la chaleur à l'extérieur. Ainsi, sa configuration précise influe directement sur plusieurs paramètres de performance clés :
- Efficacité du transfert de chaleur : Le diamètre hydraulique interne, la perturbation de la couche limite et le rapport surface/volume déterminent le taux d'échange d'énergie thermique entre le fluide de travail et les ailettes en aluminium environnantes.
- Chute de pression du réfrigérant : Le nombre et la surface de section transversale des ports internes ont été équilibrés afin d'éviter des pertes de pression par frottement excessives, qui pourraient autrement réduire l'efficacité du compresseur et le coefficient de performance (COP) du système.
- Résistance mécanique et résistance à l'éclatement : Le tube doit pouvoir résister aux pressions internes élevées des fluides, à la dilatation thermique cyclique et aux vibrations mécaniques sans se déformer ni éclater.
- Résistance à la corrosion: Travailler dans des environnements agressifs (tels que les atmosphères marines côtières, les zones industrielles à forte humidité ou les routes salées en hiver) exige des défenses métallurgiques supérieures contre la corrosion intergranulaire et par piqûres.
- Performances de brasage : Le tube présente une compatibilité chimique et thermique avec les couches de revêtement, les flux et les plaques de collecteur dans les lignes de brasage sous atmosphère contrôlée (CAB) pour créer des joints étanches et de haute intégrité.
- Poids du système et économie de matériaux : La réduction des dépenses en matières premières permet de minimiser le poids parasite d'un véhicule ou d'un équipement en optimisant l'épaisseur et la géométrie des parois.
Le choix d'un tube inadapté peut entraîner une série de défaillances en aval, telles qu'une chute de pression importante, une capacité de refroidissement du système réduite, des microfuites avec perte de réfrigérant ou de fluide frigorigène, une corrosion structurelle prématurée, des défauts de brasage et une augmentation des coûts de garantie ou de production. Par conséquent, une sélection rigoureuse des tubes est essentielle pour garantir la fiabilité à long terme et la compétitivité sur le marché.
Étape 1 : Définir votre application et votre environnement d’exploitation
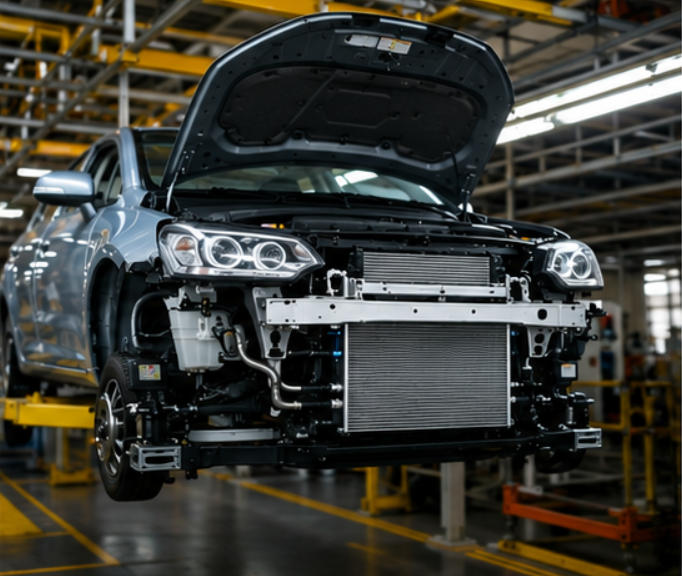
Avant de faire appel à un fournisseur de tubes à microcanaux , les ingénieurs doivent définir précisément et en détail les paramètres d'application prévus. Les différents secteurs de la gestion thermique imposent des contraintes mécaniques, chimiques et thermiques très différentes aux tubes des échangeurs de chaleur.
| Secteur d'application | Exigences et défis opérationnels typiques |
| Condenseur automobile | Pression de service élevée, excellente compatibilité de brasage à haute température, conception légère, résistance aux vibrations routières. |
| Évaporateur automobile | Petit diamètre hydraulique pour un rapport surface/volume maximal, efficacité de condensation élevée, normes de propreté strictes. |
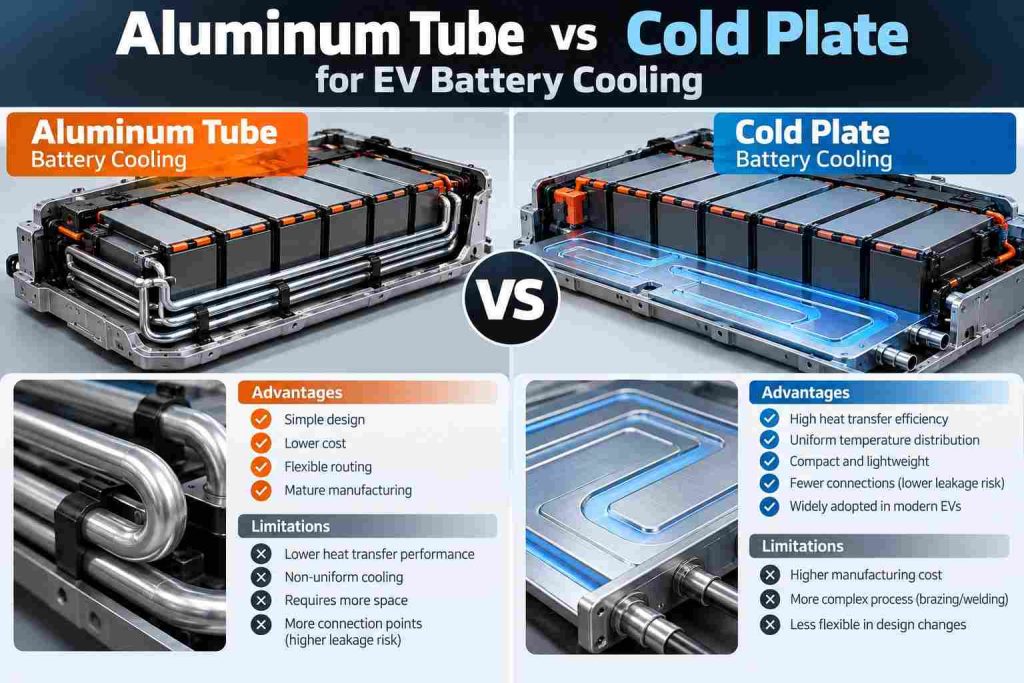
| plaque de refroidissement de batterie de véhicule électrique | Parois ultra-minces, compatibilité supérieure avec les liquides de refroidissement (mélanges glycol-eau), résistance exceptionnelle à la corrosion, intégrité structurelle élevée. |
| Échangeur de chaleur CVC | Haute efficacité de transfert thermique, résistance aux polluants environnementaux, longue durée de vie opérationnelle (10 à 15 ans et plus). |
| Systèmes de pompe à chaleur | Pression de fonctionnement élevée (en particulier avec les fluides frigorigènes écologiques de pointe), fatigue thermique cyclique, résistance sévère au gel-dégel. |
| Réfrigération commerciale | Conductivité thermique élevée, durabilité sous des cycles d'utilisation intensive continus, résistance aux produits chimiques de dégivrage agressifs. |
Pour améliorer le processus de sélection, les ingénieurs doivent spécifier clairement les paramètres opérationnels suivants :
- Fluide de travail: Identifiez si le système utilise des HFC (par exemple, R134a), des HFO (par exemple, R1234yf), des réfrigérants naturels (par exemple, propane R290, CO₂ R744) ou des fluides frigorigènes liquides (eau-glycol).
- Pression de fonctionnement: Identifier les pressions de service nominales et les pressions transitoires de pointe, y compris la pression de service maximale admissible (MAWP).
- Température de fonctionnement: Tenir compte des conditions de démarrage cryogénique ainsi que des pics de stagnation à haute température.
- Capacité thermique requise : Mesurer la charge de rejet ou d'absorption de chaleur que le noyau doit fournir.
- Cycle de vie prévu : Indiquez les heures de fonctionnement et la gravité de l'exposition environnementale.
Étape 2 : Sélectionner l’alliage d’aluminium approprié
Le choix du matériau est déterminant pour la résistance mécanique, la formabilité, la résistance à la corrosion et l'aptitude au brasage des tubes en aluminium MPE . Les alliages d'aluminium des séries 3xxx et 4xxx sont les principaux utilisés pour l'extrusion et le brasage, souvent avec des revêtements ou traitements de surface spéciaux.
Aperçu comparatif des alliages d'aluminium
- Alliage 3003 : Le matériau d'application thermique polyvalent. C'est très résistant à la corrosion, facile à mettre en forme et d'une grande fiabilité mécaniqueC’est pourquoi il s’agit de la norme industrielle pour les systèmes de chauffage, ventilation et climatisation fixes et les systèmes de réfrigération commerciale.
- Alliage 3102 : Modification spéciale offrant une meilleure brasabilité et une plus grande uniformité d'extrusion. Elle est largement spécifiée pour condensateurs automobiles et les applications OEM haute pression où des profils d'extrusion propres et des contrôles métallurgiques rigoureux sont obligatoires.
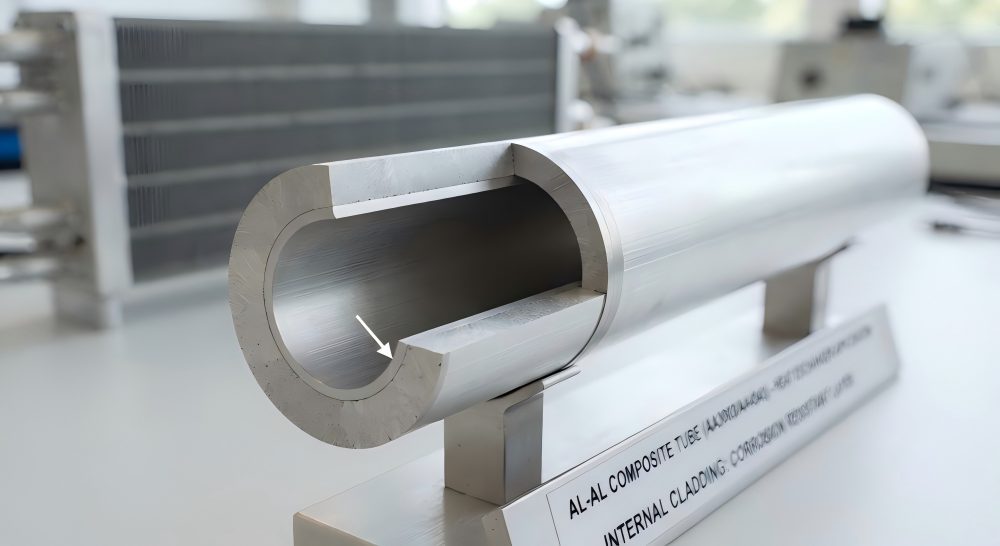
- Matériau de revêtement 4343 : Couche de revêtement en alliage aluminium-silicium (Al-Si) liée à un alliage d'âme. Ce revêtement agit comme une couche intégrée. matériau de brasage lors du brasage sous atmosphère contrôlée (CAB), éliminant ainsi le besoin d'un fil d'apport externe.
- Matériau de revêtement 4045 : Une teneur plus élevée en silicium dans la couche de brasage permet d'obtenir une plage de points de fusion plus basse. Cette technique est souvent utilisée dans échangeurs de chaleur haute performance où une formation de congé rapide et sans défaut est requise sous des cycles thermiques serrés.
- Revêtement de zinc 7072 : Un revêtement extérieur qui protège contre la corrosion par des moyens sacrificiels. La couche externe riche en zinc se corrode préférentiellement par rapport à l'alliage du noyau structurel, protégeant ainsi le tube de la corrosion par piqûres. environnements côtiers ou applications automobiles exposées au sel de déneigement.
Recommandations stratégiques en matière d'alliages
Pour les applications standard de CVC et de réfrigération , l'alliage 3003 offre un compromis optimal entre coût, formabilité et résistance à la corrosion. Pour les condenseurs automobiles exigeants et les systèmes OEM haute pression, l'alliage 3102, associé à un revêtement spécialisé ou à une projection thermique au zinc, garantit une résistance à la fatigue et une intégrité des joints supérieures.
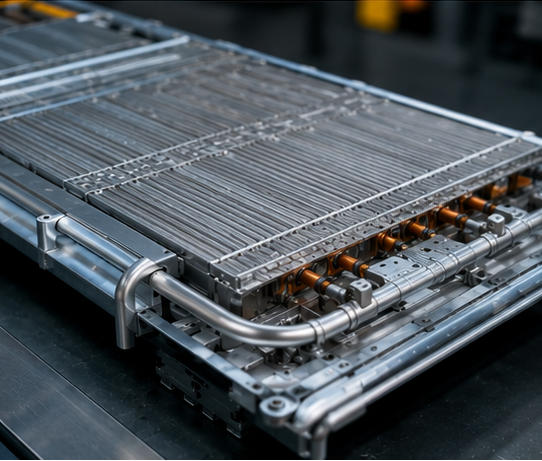
Étape 3 : Optimisation des dimensions du tube et de la géométrie de la section transversale
L'alliage 3003 offre le meilleur compromis entre coût, formabilité et résistance à la corrosion pour les applications standard de CVC et de réfrigération. L'alliage 3102, avec un revêtement spécial ou une projection thermique au zinc, est le choix idéal pour les condenseurs automobiles et les applications OEM haute pression exigeant une résistance à la fatigue et une intégrité des joints supérieures.
Paramètres dimensionnels clés
- Largeur du tube : Les largeurs commerciales courantes sont 10mm, 12mm, 16mm, 20mm, 25mmDes tubes plus larges offrent une plus grande surface de fixation pour l'ailette et une meilleure répartition du flux interne. Les tubes plus étroits sont préférables pour les collecteurs compacts, où l'espace est limité.
- Épaisseur (hauteur) du tube : Généralement disponible en 1.0 mm, 1.2 mm, 1.5 mm, 2.0 mm et 3.0 mm. La hauteur influence la distribution du fluide frigorigène à l'intérieur de l'échangeur de chaleur, la section d'écoulement de la section transversale et la résistance mécanique à la flexion hors plan.
- Épaisseur du mur: Les épaisseurs de paroi normales sont 0.20 mm, 0.25 mm, 0.30 mm, 0.35 mm et 0.40 mm. Des parois plus épaisses offrent une plus grande marge de sécurité pour la pression d'éclatement.Cependant, une résistance thermique peut légèrement diminuer l'efficacité globale du transfert de chaleur. Les ingénieurs doivent optimiser l'épaisseur de la paroi en tenant compte des contraintes liées à la pression de service maximale.
- Longueur du tube: Les tubes extrudés sont généralement fournis en bobines continues, mais droit coupé à longueur les sections peuvent être fournis aux dimensions exactes du noyau requises par la conception de l'échangeur de chaleur.
Étape 4 : Configurer la conception des ports internes et la densité des canaux
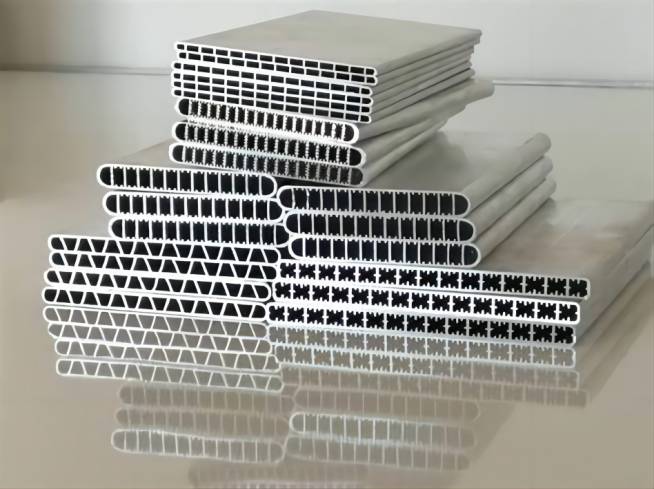
Le nombre et la géométrie des canaux internes (orifices) à l'intérieur d'un tube d'extrusion multi-orifices en aluminium déterminent directement la dynamique des fluides internes, les coefficients de transfert de chaleur et le volume de charge de réfrigérant.
Analyse de la configuration des ports
- 7 Ports : Adapté aux espaces compacts, échangeurs de chaleur de faible capacité ou spécialisé boucles de refroidissement auxiliaires.
- 11 Ports : Fréquemment déployé dans évaporateurs automobiles où des coefficients de transfert de chaleur par évaporation élevés sont requis dans des limites spatiales strictes.
- 16 Ports : La norme de l'industrie pour condensateurs automobiles, offrant un compromis équilibré entre la surface interne et la perte de charge du fluide.
- 20 Ports : Largement utilisé dans la papeterie systèmes de CVC pour maximiser la turbulence interne et le transfert de chaleur par convection.
- 30 à 40 ports : Conçu pour grands échangeurs de chaleur commerciaux et des refroidisseurs industriels de grande capacité nécessitant des performances thermiques extrêmes.
Les inconvénients d'un grand nombre de ports
L'augmentation du nombre d'orifices internes améliore considérablement les performances, notamment en augmentant la surface d'échange thermique et en réduisant la charge de réfrigérant . Cependant, une densité d'orifices plus élevée diminue le diamètre hydraulique de chaque canal. Des canaux trop petits entraînent une chute de pression importante, une puissance de pompage plus élevée et une complexité de fabrication et une précision d'outillage accrues, exigées par le fournisseur de tubes microfluidiques.
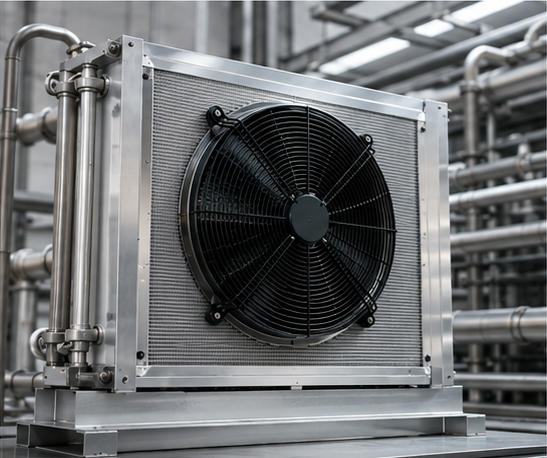
Étape 5 : Évaluer les exigences de pression et la résistance à l’éclatement
Les pressions de fonctionnement varient considérablement selon le fluide frigorigène et le cycle thermodynamique utilisés par le système thermique. Les fluides frigorigènes modernes respectueux de l'environnement et les systèmes à haut rendement fonctionnent sous des pressions extrêmes qui exigent une validation mécanique rigoureuse.
Profils de pression du réfrigérant
- R134a et R1234yf : Pour la plupart des applications automobiles, le pressions moyennesLes profils d'extrusion et les épaisseurs de paroi typiques sont adéquats.
- R410A et R32 : Ceux-ci sont pression de service élevée fluides frigorigènes nécessitant un contrôle dimensionnel plus strict, des orifices optimisés et des épaisseurs de paroi robustes pour éviter le fluage ou la rupture par fatigue.
- CO₂ (R744) : Fonctionne à pressions transcritiques très élevées (souvent à plus de 100 bars en fonctionnement). Les systèmes CO2 nécessitent des tubes à microcanaux robustes à parois épaisses, fabriqués à partir d'alliages spéciaux à haute résistance et validés par des tests rigoureux de pression d'éclatement.
Pour garantir la sécurité structurelle du tube et de la conception du système, les ingénieurs doivent exiger des fournisseurs qu'ils fournissent des rapports d'essais de pression d'éclatement certifiés et des données sur les performances de fatigue cyclique avec le tube sélectionné, en surdimensionnant les seuils de pression de service maximale admissible d'un facteur de sécurité de 3x à 5x.
Étape 6 : Mettre en œuvre des stratégies efficaces de résistance à la corrosion
Les tubes microcanaux en aluminium sont protégés par une fine couche passive d'oxyde d'aluminium (Al₂O₃). Cependant, dans des conditions d'utilisation sévères, cette barrière naturelle peut être rapidement altérée, entraînant une corrosion par piqûres localisée, une attaque intergranulaire et une perforation prématurée du tube.
Facteurs de stress environnemental
- Régions côtières: Des concentrations élevées de chlorure et de sodium dans l'air accélèrent la corrosion électrochimique.
- Zones à forte humidité et zones industrielles : Les précipitations acides et les polluants industriels atmosphériques attaquent les surfaces d'aluminium exposées.
- Exposition au sel de déneigement : Les produits de dégivrage hivernaux créent des solutions électrolytiques agressives qui attaquent les condenseurs automobiles et les plaques de refroidissement des véhicules électriques.
Ingénierie de réduction de la corrosion
Pour garantir une durabilité à long terme, plusieurs méthodologies de protection avancées doivent être évaluées :
Tubes revêtus de zinc : L’application d’une couche de zinc contrôlée par projection thermique ou électrodéposition assure une protection cathodique active.
Revêtement sacrificiel 7072 : Le collage d'une couche d'alliage 7072 métallurgiquement distincte à l'extérieur garantit que la corrosion sacrifie le revêtement extérieur plutôt que de pénétrer le noyau structurel.
Revêtements de passivation et de conversion de surface : traitements chimiques qui épaississent et stabilisent le film d’oxyde protecteur.
Conception optimisée du drainage : veiller à ce que la disposition structurelle empêche l’accumulation d’humidité sur la face de l’échangeur de chaleur.
Pour les applications extérieures et automobiles, la résistance à la corrosion est souvent plus importante que la résistance mécanique , car la corrosion par piqûres prématurée entraîne instantanément une dépressurisation catastrophique du système.
Étape 7 : Assurer la compatibilité avec le brasage sous atmosphère contrôlée (CAB)
La plupart des échangeurs de chaleur en aluminium sont fabriqués par brasage sous atmosphère contrôlée (BAC) dans des fours à atmosphère d'azote continue. La réussite de l'opération de brasage dépend entièrement de la compatibilité métallurgique entre le tube à microcanaux, les composants du collecteur, les ailettes et les flux de brasage utilisés.
Compatibilité du brasage : considérations clés
- Profil de température du four CAB : Le point de fusion du métal d'apport de brasage (couche de revêtement) doit se situer dans la même zone de température que la température maximale du four (généralement entre 595 °C et 605 °C) sans toutefois faire fondre l'alliage du noyau structurel.
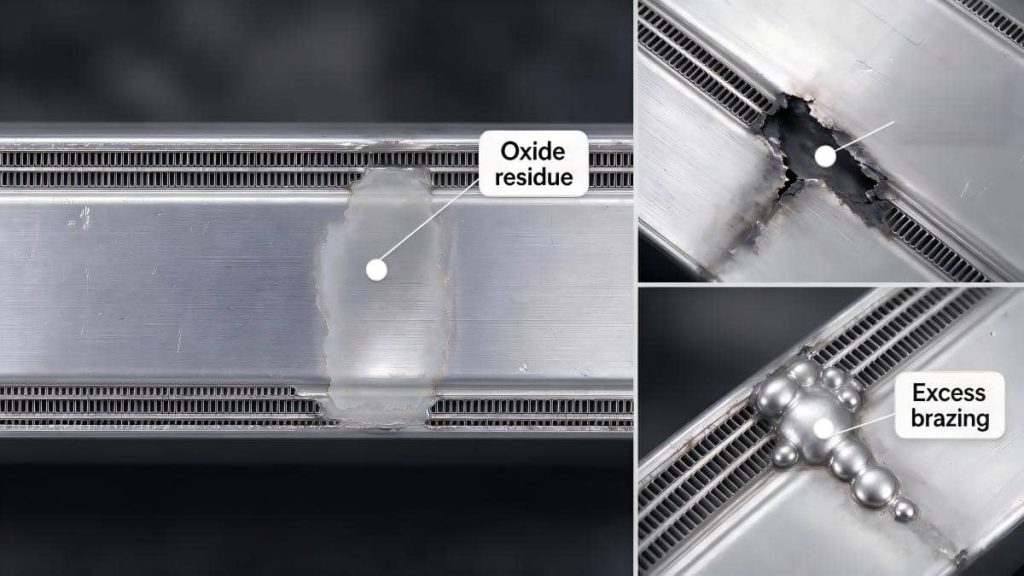
- Épaisseur et uniformité du revêtement : Une épaisseur de revêtement irrégulière peut entraîner une formation de congé insuffisante ou une érosion excessive de la paroi du tube.
- Qualité du revêtement de flux : Les flux non corrosifs tels que les flux de fluoroaluminate de césium ou de potassium doivent mouiller uniformément la surface de l'aluminium pour dissoudre les oxydes de surface.
- Conception du joint tube-collecteur : La profondeur d'insertion, les tolérances sur la fente et la géométrie du collier doivent être telles que la dilatation thermique lors du chauffage puisse être prise en compte tout en maintenant l'action capillaire pour l'écoulement du métal d'apport.
Une mauvaise compatibilité de brasage entraîne toujours des joints structuraux fragiles, des fuites internes et externes, et une durée de vie en fatigue très faible.
Étape 8 : Vérifier la qualité et les tolérances de fabrication
L'extrusion de microcanaux est un procédé de fabrication de précision. De légères variations dans l'outillage d'extrusion, la vitesse de la presse ou les vitesses de refroidissement peuvent engendrer de graves défauts structurels susceptibles de compromettre l'intégrité du noyau de l'échangeur de chaleur.
Paramètres de contrôle qualité
- Précision dimensionnelle: Vérifier les tolérances serrées pour tolérance de largeur, tolérance de hauteur, tolérance d'épaisseur de paroi et rectitude. Mais même une légère courbure peut désaligner les tubes lors de l'assemblage automatisé du noyau.
- Qualité de surface: Inspectez attentivement pour rayures, bavures, oxydation de surface et contamination par un lubrifiant organique, ce qui empêchera tout mouillage de la brasure.
- Qualité des ports internes : Géométrie des ports constante, absence de canaux effondrés, surfaces internes lisses pour éviter les restrictions d'écoulement et les concentrations de contraintes localisées.
- Tests mécaniques : Exiger des rapports d'assurance qualité complets couvrant résistance à la traction, pression d'éclatement, dureté et inspection métallographique de la structure granulaire.
Étape 9 : Évaluer les capacités de production des fournisseurs
Choisir le bon fournisseur de tubes microfluidiques est tout aussi important que de spécifier la géométrie adéquate du tube. Un fournisseur de premier plan doit offrir bien plus que de simples services d'extrusion ; il doit se comporter comme un véritable partenaire d'ingénierie tout au long du cycle de vie du développement du produit.
Capacités essentielles des fournisseurs
- Lignes d'extrusion avancées : Presses hydrauliques de pointe équipées de systèmes de surveillance en temps réel de la température et de la pression.
- Expertise en outillage de précision : Capacités internes de conception de matrices et de fabrication par électroérosion à fil Prototyper rapidement des géométries de ports personnalisées.
- Soutien métallurgique : Expertise approfondie dans le développement d'alliages, la métallurgie du revêtement et l'analyse microstructurale.
- Assistance technique en brasage CAB : Capacité à fournir des conseils sur le choix du flux, les profils de température et la conception des joints.
- Capacité de production et évolutivité : Une production stable et à volume élevé, capable de répondre aux exigences des chaînes d'approvisionnement mondiales sans compromettre les délais de livraison.
- Assurance qualité complète : Des laboratoires d'essais internes rigoureux, certifiés selon les normes de qualité automobiles et industrielles (telles que IATF 16949 et ISO 9001).
Erreurs de sélection courantes à éviter
Éviter les pièges courants de l'ingénierie lors de la phase de spécification permet d'éviter des reconceptions coûteuses, des retards de fabrication et des défaillances sur le terrain.
- Choisir le tube le moins cher : Se concentrer exclusivement sur le prix des matières premières compromet souvent la pureté de l'alliage et les tolérances dimensionnelles, ce qui entraîne Durabilité réduite et coûts de cycle de vie plus élevés.
- Négliger la protection contre la corrosion : Négliger les facteurs d'exposition environnementale conduit à défaillance prématurée en environnements difficiles, notamment pour les applications côtières ou sur les routes salées.
- Sélection d'un trop grand nombre de ports : Le surdimensionnement de la densité des ports pour un débit de fluide donné entraîne chute de pression excessive, besoins énergétiques du système de gonflage.
- Utilisation d'une épaisseur de paroi insuffisante : L'amincissement des parois pour gagner du poids sans vérification des marges de sécurité de pression présente des risques Rupture par éclatement sous haute pression.
- Négliger la compatibilité du brasage : Le défaut de coordination des alliages de revêtement avec les paramètres du four entraîne Fuites au niveau des joints et fiabilité réduite.
- Se concentrer uniquement sur le transfert de chaleur : Ignorer les contraintes structurelles, hydrauliques et mécaniques conduit à Performances système déséquilibrées.
Questions fréquemment posées
Quel est le meilleur alliage d'aluminium pour les tubes à microcanaux ?
L'aluminium 3003 offre un excellent compromis entre résistance à la corrosion et formabilité, ce qui le rend idéal pour la plupart des systèmes de chauffage, ventilation, climatisation et réfrigération. Pour les échangeurs de chaleur automobiles exigeant une brasure performante, l'aluminium 3102 est souvent privilégié, notamment lorsqu'il est associé à des couches de brasage plaquées.
Comment choisir le nombre de ports ?
Le nombre optimal d'orifices dépend du compromis recherché entre l'efficacité du transfert thermique et la perte de charge. Un plus grand nombre d'orifices améliore généralement le transfert thermique en augmentant la surface interne, mais crée également des passages d'écoulement plus étroits, ce qui peut accroître la perte de charge.
Quelle épaisseur de paroi est recommandée ?
L'épaisseur des parois est déterminée par la pression de service et les exigences structurelles. Les valeurs typiques se situent entre 0.20 mm et 0.40 mm. Les systèmes haute pression ou les applications utilisant du CO₂ comme fluide frigorigène nécessitent généralement des parois plus épaisses.
Les tubes microcanaux en aluminium peuvent-ils être personnalisés ?
Oui . La plupart des fabricants peuvent personnaliser l'alliage, la largeur, la hauteur, l'épaisseur de paroi, le nombre d'orifices, la longueur du tube, la couche de revêtement et le traitement de surface afin de répondre aux conceptions et aux objectifs de performance spécifiques des échangeurs de chaleur.
Quels secteurs industriels utilisent des tubes microcanaux en aluminium ?
Ces tubes sont largement utilisés dans la climatisation automobile, le CVC commercial, les pompes à chaleur, les équipements de réfrigération, le refroidissement des batteries de véhicules électriques, les systèmes de refroidissement industriels et, de plus en plus, dans les solutions de refroidissement liquide pour l'électronique haute performance et les centres de données.