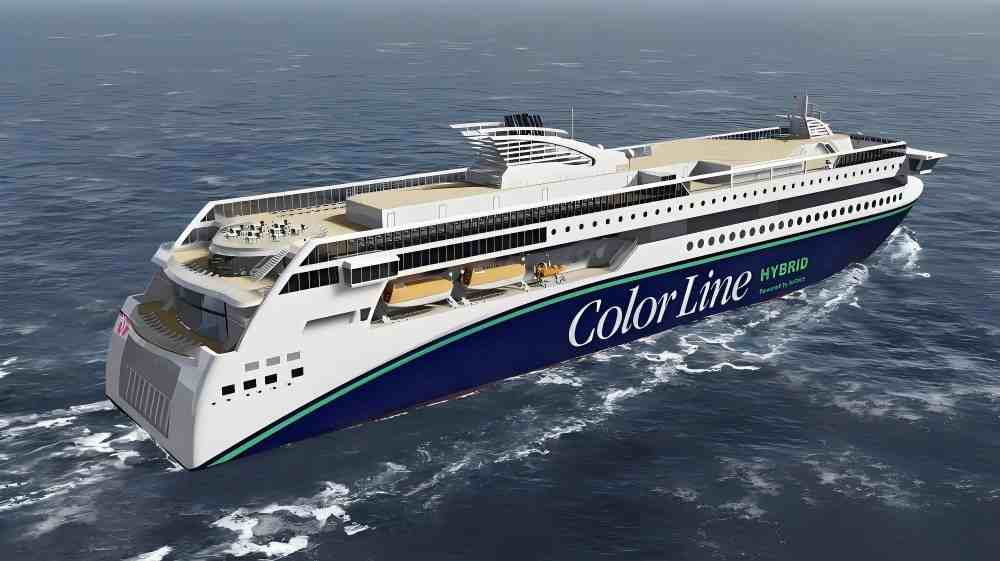
La maîtrise du poids est devenue un enjeu majeur dans la construction navale moderne, en raison du besoin croissant de ferries à grande vitesse. Ces navires exigent un équilibre précis du rapport puissance/poids pour garantir des vitesses supérieures à 30 nœuds. Le passage d'une construction traditionnelle en acier à une construction mixte aluminium/acier s'explique principalement par la nécessité d'obtenir un rapport résistance/poids élevé. Pour un ingénieur en production, choisir l' aluminium marin approprié ne se limite pas au choix du métal ; il s'agit également de faire des choix éclairés qui influent sur la consommation de carburant et la capacité de charge.
Les alliages d'aluminium ont une densité d'environ 2.70 g/cm³, soit un tiers de celle de l'acier au carbone. Cette caractéristique permet de réduire considérablement le déplacement. L'ingénierie repose sur la synergie entre les plaques d'aluminium 5083 pour le blindage primaire de la coque et les profilés d'aluminium marin pour les renforts longitudinaux et transversaux. Cette combinaison garantit l'intégrité structurelle du navire et permet ainsi de minimiser son poids à vide.
Section I : Science des matériaux et critères de sélection des grades
1. Plaque d'aluminium 5083 : Norme de coque
Les alliages de la série 5xxx, notamment les plaques d'aluminium 5083, constituent la norme industrielle pour les environnements marins. Le principal élément d'alliage est le magnésium (généralement de 4.0 % à 4.9 %). Cet alliage ne subit pas de traitement thermique et son renforcement est obtenu par écrouissage. Nous utilisons le 5083 dans les chantiers navals pour la construction des fonds et des bordés de coque, car il est très soudable et résistant à la corrosion marine. Le 5083 présente des propriétés mécaniques stables aux températures cryogéniques et une ténacité élevée.
2. Profilés en aluminium marin 6082-T6 : Renforcement structurel
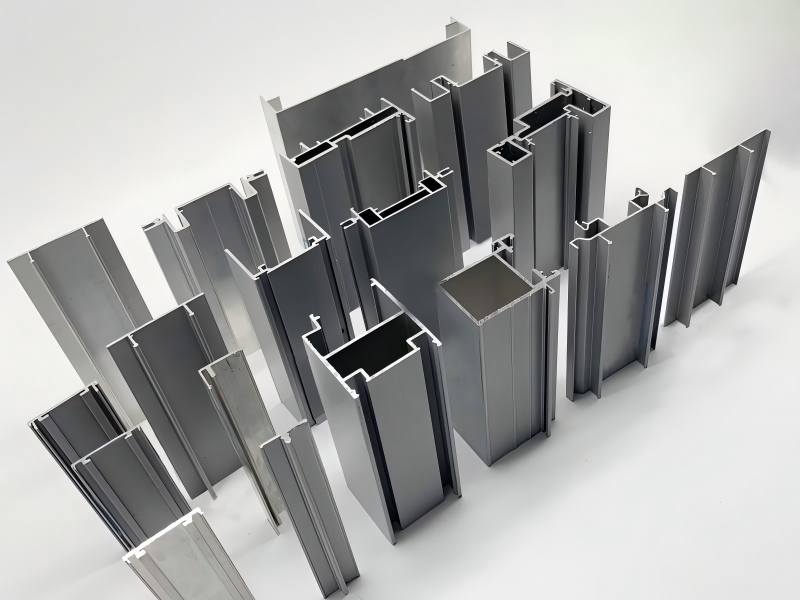
Les profilés en aluminium marin sont utilisés pour les charpentes internes, les barrots de pont et les raidisseurs. Ils sont fabriqués en alliage 6082-T6 , un alliage Al-Mg-Si traitable thermiquement. La trempe T6 indique que le matériau a subi un traitement thermique de mise en solution et un vieillissement artificiel jusqu'à sa limite d'élasticité maximale. Le procédé d'extrusion permet de réaliser des géométries de section complexes, offrant un moment d'inertie élevé pour une section minimale et optimisant ainsi le module de structure du navire.
3. Désignations des tôles d'aluminium marines et de leurs états de trempe
Les applications nécessitant des tôles minces, comme les cloisons internes et le revêtement de superstructure, utilisent des tôles d'aluminium marines . Les spécifications techniques imposent l'utilisation des états de trempe H116 ou H321 pour les matériaux de la série 5xxx. Ces états de trempe sont spécifiquement traités pour offrir une résistance à la corrosion intergranulaire (CIG) et à l'exfoliation. Sans ces désignations spécifiques, les alliages d'aluminium dont la teneur en magnésium est supérieure à 3.0 % sont susceptibles de subir la précipitation de la phase β (Mg₂Al₃) aux joints de grains, ce qui entraîne une défaillance structurelle en milieu salin.
Section II : Conception structurelle et optimisation de la légèreté
D'un point de vue ingénierie, le calcul de la réduction de poids est simple : remplacer une structure en acier de qualité A par une structure en aluminium 5083/6082 permet une réduction de masse de 45 % à 50 % pour une résistance structurelle équivalente. Cette réduction influe directement sur le déplacement du navire. Selon la loi de similitude de Froude, un déplacement réduit diminue la résistance à la vague, permettant ainsi d'atteindre des vitesses plus élevées avec la même puissance de propulsion.
L'optimisation structurelle passe également par l'utilisation de panneaux de grande dimension. En employant de larges tôles d'aluminium marines et des plaques 5083, les chantiers navals peuvent réduire le nombre de joints transversaux. Cela diminue la longueur totale des soudures, ce qui réduit d'autant les risques de déformation thermique et de concentration des contraintes structurelles.
Section III : Défis liés à la fabrication et à la production avancées
1. Dynamique du soudage et gestion de la ZAT
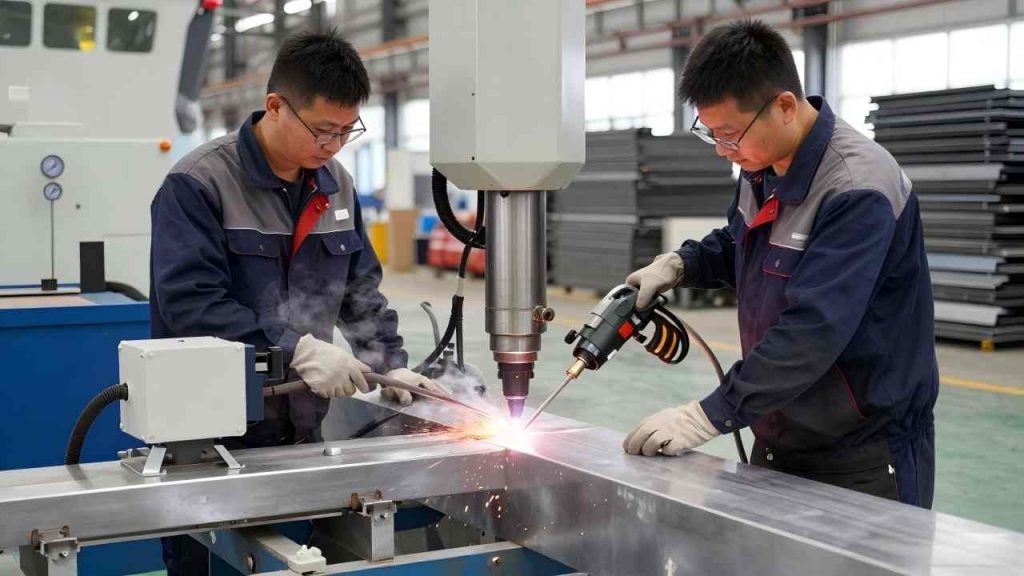
Le soudage représente le principal défi de la construction navale en aluminium . Les profilés en aluminium marin 6082-T6 subissent une réduction significative de leurs propriétés mécaniques dans la zone affectée thermiquement (ZAT). L'effet de vieillissement artificiel du traitement thermique T6 est annulé par la chaleur de soudage, ce qui entraîne un ramollissement de la jonction. Les ingénieurs doivent tenir compte d'un coefficient d'efficacité de la jonction d'environ 0.6 à 0.8 dès la conception. En revanche, les plaques d'aluminium 5083 conservent une plus grande partie de la résistance du métal de base après soudage, car leur résistance initiale ne dépend pas d'un traitement thermique.
2. Mise en œuvre du soudage par friction-malaxage (FSW)
Le soudage par friction-malaxage (FSW) est une technique prometteuse pour l'assemblage de tôles et de plaques d'aluminium destinées au secteur naval dans les chantiers navals modernes. Ce procédé d'assemblage à l'état solide ne nécessite pas la fusion du métal de base. Il en résulte une très faible déformation, une meilleure résistance à la fatigue et l'absence de porosité, contrairement au soudage MIG (Metal Inert Gas). Les panneaux soudés par FSW offrent une meilleure finition de surface et une plus grande précision dimensionnelle pour les longues sections de pont.
3. Traitement de précision
Le traitement de l'aluminium marin exige un équipement spécialisé. La découpe plasma CNC avec bancs immergés et la découpe laser haute puissance permettent d'obtenir la préparation précise des bords nécessaire au soudage. Le processus de soudage requiert un ajustement précis, car tout jeu supérieur à 1.5 mm lors du soudage de l'aluminium entraînera une perforation excessive et un défaut de fusion, compromettant ainsi la certification du navire par les sociétés de classification DNV et ABS.
Section IV : Durabilité en milieux marins difficiles
L'eau de mer est un électrolyte hautement corrosif. La durabilité des plaques d'aluminium 5083 est assurée par la formation naturelle d'une épaisse couche d'oxyde d'Al₂O₃. La fusion des arbres de propulsion en aluminium et en acier inoxydable engendre un risque de corrosion galvanique. Les ingénieurs des chantiers navals doivent donc appliquer des protocoles d'isolation rigoureux, notamment par l'utilisation de transitions bimétalliques et de joints non conducteurs. L'emploi de plaques d'aluminium marines certifiées H116 garantit que la microstructure de l'alliage résiste à l'érosion due aux environnements agressifs tels que l'humidité, le sel et les variations de température dans la salle des machines et à l'extérieur de la coque.
Section V : Tendances futures (Perspectives 2026-2027)
L'industrie s'oriente vers des alliages de la série 5 à haute résistance, tels que le 5059 (Alustar), qui offre une limite d'élasticité supérieure de 20 % à celle du 5083. Par ailleurs, l'intégration d'alliages d'aluminium dopés au scandium fait l'objet de recherches afin d'améliorer la soudabilité des profilés d'aluminium marins de la série 6. Le développement durable est également un facteur déterminant : les matériaux en aluminium destinés au secteur maritime sont recyclables à près de 100 %, ce qui réduit l'empreinte carbone des navires tout au long de leur cycle de vie, comparativement aux matériaux composites.
Tableau récapitulatif des spécifications de l'aluminium marin
| Type de composant | Alliage recommandé | humeur | Fonction d'ingénierie principale | Contrainte clé de fabrication |
| Fond de coque / Coque latérale | Plaque d'aluminium 5083 | H116 /H321 | Intégrité structurelle primaire ; Résistance aux chocs. | Volume de soudage élevé ; nécessite un environnement strictement contrôlé. |
| Pont principal / Superstructure | Feuille d'aluminium marine | H116 | Réduction du poids ; résistance à la corrosion. | Sensible au flambage thermique lors du soudage. |
| Renforts longitudinaux / raidisseurs | Profilés en aluminium marin (6082) | T6 | Rigidité structurelle ; Optimisation du module de section. | Ramollissement important de la ZAT ; la conception doit compenser la perte de résistance. |
| Cloisons internes | Feuille 5754 / 5083 | H111 / O | Confinement ; Support d'isolation contre l'incendie. | Aptitude au formage pour les sections courbes. |
Questions fréquentes
Q1 : Pourquoi le 5083-H116 est-il préféré au 5083 standard pour le revêtement de coque ?
A1 : L’état H116 indique que le matériau a subi des traitements spécifiques de durcissement par déformation et de stabilisation afin de garantir sa conformité aux tests ASTM G67 (NAMLT). Il est ainsi résistant à l’exfoliation et à la corrosion intergranulaire, deux facteurs essentiels à la longévité des coques immergées.
Q2 : Comment un chantier naval gère-t-il la perte de résistance des extrusions soudées 6082-T6 ?
A2 : Les ingénieurs gèrent ce problème en plaçant les soudures dans des zones de faible contrainte, en augmentant localement l’épaisseur de la section ou en utilisant le soudage par friction-malaxage (FSW). Les normes de conception telles que l’ISO 12215-5 imposent une réduction de la contrainte admissible dans la zone affectée thermiquement (ZAT).
Q3 : Est-il possible de souder une plaque 5083 à des extrusions 6082 ?
A3 : Oui, il s’agit d’une procédure standard en construction navale. On utilise généralement un fil d’apport 5356 ou 5183 (à base d’Al-Mg). Toutefois, la conception doit toujours tenir compte des propriétés mécaniques de la zone affectée thermiquement (ZAT) 6082, plus fragile, dans l’assemblage obtenu.