Dans le paysage industriel de demain (2026), l'utilisation des alliages d'aluminium évoluera, passant d'une simple composition chimique à des conditions métallurgiques mieux maîtrisées. Le terme « état de trempe de l'aluminium » ne se limite plus à la dureté pour les responsables des achats et les ingénieurs concepteurs ; il renseigne également sur l'adéquation structurelle, la résistance à la corrosion et les niveaux de contraintes résiduelles. Avec l'essor des passeports numériques pour les matériaux dans le commerce interentreprises (B2B), une ingénierie de la qualité rigoureuse et une meilleure compréhension des désignations d'état de trempe de l'aluminium sont essentielles pour prolonger la durée de vie des composants et réduire les coûts d'usinage excessifs.
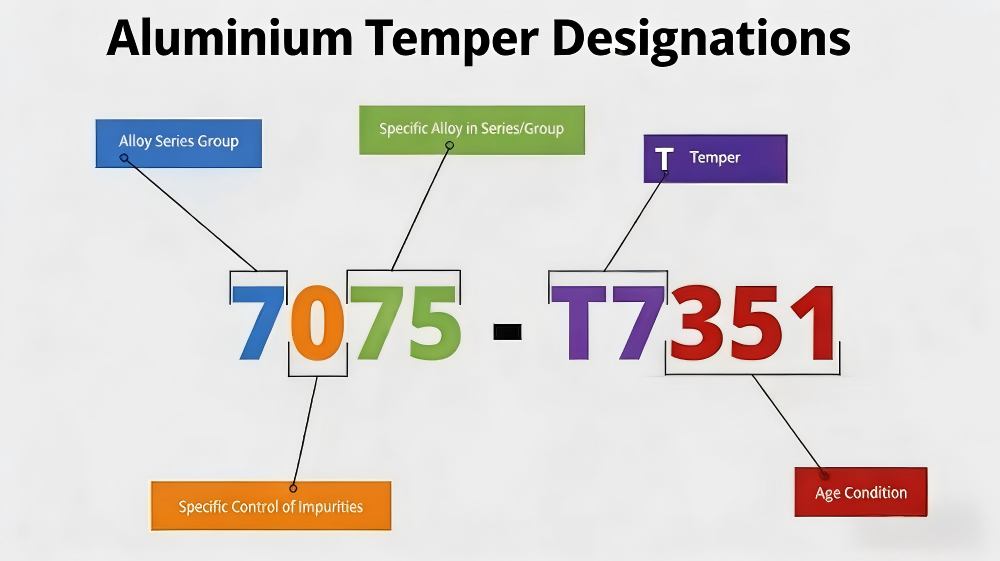
Logique fondamentale des désignations de trempe de l'aluminium
Le système alphanumérique utilisé pour désigner les états de trempe de l'aluminium fournit une cartographie normalisée de l'historique mécanique et thermique du métal. Ces désignations sont divisées en cinq catégories principales, chacune représentant une étape distincte du traitement :
- F (tel que fabriqué) : Indique l'absence de contrôle particulier sur les conditions thermiques ou d'écrouissage.
- O (recuit) : Représente l'état de résistance la plus faible et de ductilité la plus élevée.
- H (écroui) : Appliqué aux alliages non traitables thermiquement (généralement les 1xxx, 3xxx et 5xxx série) où la résistance est augmentée par écrouissage.
- T (traité thermiquement) : Appliqué aux alliages traitables thermiquement (2xxx, 6xxx et 7xxx série) pour produire des états stables par traitement thermique de mise en solution et vieillissement.
En 2026, l'attention de l'industrie s'est intensifiée sur les sous-catégories de ces trempes, en particulier celles qui répondent aux défis microstructuraux des environnements à haute performance.
Génie maritime : Le seuil technique des normes H116 et H321
Concernant les matériaux tels que les alliages aluminium-magnésium de la série 5xxx, comme les références 5083 et 5456, le choix entre les phases H116 et H321 influencera leur résistance au milieu marin. Le principal problème de ces alliages est la précipitation de la phase β riche en magnésium ( Mg₂Al₃ ) aux joints de grains, pouvant entraîner une perte importante.
1. H116 : Optimisé pour la résistance à l’exfoliation
L' état H116 est spécialement conçu pour une haute résistance à la corrosion exfoliante. Conformément aux protocoles de qualité 2026 , les matériaux H116 doivent subir le test ASTM G67 (NAMLT) afin de mesurer la perte de masse . La certification H116 atteste que le procédé de fabrication a empêché la formation d'un réseau continu de phase β, ce qui en fait la norme pour les tôles de coque et les structures de pont des ferries rapides et des navires militaires.
2. H321 : Stabilisation par contrôle thermique
L'acier H321 est obtenu par un traitement d'écrouissage suivi d'une stabilisation à basse température. Ce procédé garantit que les atomes de magnésium restent dans un état non sensibilisable au fil du temps, même exposés à des températures de fonctionnement modérées. En 2026, le développement de l'éolien offshore et des cuves sous pression marines a accru la demande en acier H321 en raison de son excellente stabilité sous contraintes mécaniques prolongées.
La distinction entre ces deux éléments n'est plus qualitative. Les certificats numériques de matériaux (CNM) incluent désormais fréquemment des données quantitatives sur le taux de précipitation de la phase β afin de vérifier que le matériau ne deviendra pas sensible à la corrosion intergranulaire au cours de sa durée de vie de 25 ans.
Usinage CNC de précision : Gestion des contraintes résiduelles avec T651
Dans des secteurs comme la fabrication d'équipements pour semi-conducteurs et l'outillage aérospatial, le principal facteur de coût n'est souvent pas la matière première, mais le taux de rebut dû à l'instabilité dimensionnelle lors de l'usinage. L' acier inoxydable T651 s'est imposé comme la solution industrielle à ce « coût caché ».
1. La logique de processus T651
La désignation T651 indique que le matériau a subi un traitement thermique de mise en solution, suivi d'un étirage permanent contrôlé de 1.5 % à 3 %, puis d'un vieillissement artificiel. L'étirage mécanique est l'étape cruciale ; il neutralise efficacement les fortes contraintes internes résiduelles induites par la trempe rapide d'un revenu T6 standard.
2. Stabilité dimensionnelle en fraisage intensif
Lorsqu'une plaque T6 standard est soumise à un usinage CNC intensif ( par exemple, la fabrication de chambres à vide ou de collecteurs complexes), l'enlèvement de matière engendre un déséquilibre des contraintes internes. Il en résulte une déformation de la pièce, comparable à une banane, une fois retirée des dispositifs de fixation. L'utilisation de l'acier T651 permet d'obtenir des contraintes internes uniformes et minimales, garantissant ainsi des tolérances de haute précision sans nécessiter de multiples cycles de relaxation des contraintes ni de retouches. Sur le marché de 2026, les fabricants de moules et matrices haut de gamme ont adopté l'acier T651 comme norme, exigeant que tout matériau non étiré soit explicitement désigné comme tel dans la nomenclature (BOM).
Sécurité structurelle aérospatiale : le rôle de la norme T7351
Bien que les aciers de la série T6 offrent la plus haute résistance à la traction, ils sont souvent sensibles à la fissuration par corrosion sous contrainte (SCC). Dans le secteur aérospatial, où la défaillance est inacceptable, l'industrie privilégie l'état de trempe T7351 afin de garantir la sécurité plutôt que la résistance absolue.
1. T7351 : La stratégie du survieillissement
Le procédé T7351 repose sur un processus de vieillissement artificiel en deux étapes appelé « sur-vieillissement ». En poussant le matériau au-delà de sa limite de résistance maximale, sa microstructure est modifiée afin de le rendre pratiquement insensible à la fissuration sous contrainte. Bien que cela entraîne une réduction de la résistance d'environ 10 à 15 % par rapport au T651, le gain en ténacité à la rupture et en durée de vie en fatigue est substantiel.
2. Application stratégique
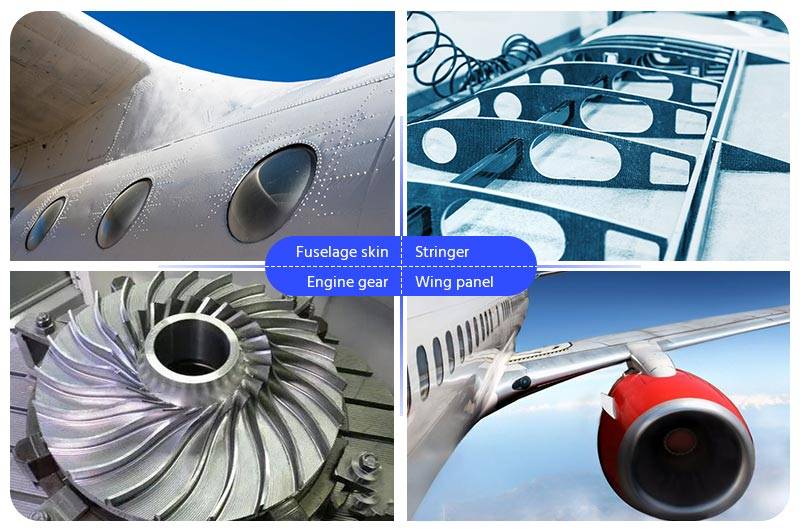
Pour les composants de forte épaisseur des ailes et des structures de fuselage, l'alliage T7351 est requis pour les alliages de la série 7xxx (tels que le 7075). Outre l'usinage des nervures et cloisons aéronautiques, l'alliage T7351, avec le suffixe 51, comme l'alliage T651, est également utilisé pour l'étirage afin d'aplanir les tôles épaisses.
Guide de comparaison technique et d'application 2026
Pour faciliter le processus d'approvisionnement technique, le tableau suivant résume les principales différences et les principales applications de ces procédés de trempe critiques selon les normes les plus récentes.
| Désignation de trempe | Caractéristique du processus de base | Avantage principal en 2026 | Application industrielle |
| H116 | Distribution de phase β contrôlée | résistance maximale à l'exfoliation | Coques marines, ponts maritimes |
| H321 | Écrouissage + Stabilisation | Stabilité structurale dans les environnements marins | Éoliennes offshore, réservoirs marins |
| T651 | Traitement thermique de mise en solution + Étirement contrôlé | Contraintes résiduelles minimales ; déformation nulle | Outils pour semi-conducteurs, moules de précision |
| T7351 | Survieillissement en deux étapes + Étirement | Haute résistance à la corrosion sous contrainte et à la fatigue | structures aérospatiales, matériel militaire |
Spécifications des matériaux - Basées sur les données
L'augmentation de la demande en alliages à haute résistance s'explique principalement par la tendance, dans la plupart des applications industrielles, à obtenir une résistance maximale pour un poids minimal. Pour les entreprises B2B, la capacité à identifier avec précision le degré de trempe de l'aluminium – c'est-à-dire à distinguer un alliage T6 d'un alliage T651 – est primordiale.
Dans ce contexte, la traçabilité numérique et les exigences accrues environnementales en matière d'infrastructures rendent le renforcement du contrôle qualité des traitements thermiques particulièrement pertinent et probable. Les fabricants doivent appréhender l'aluminium comme un métal et non comme une matière première standard, et le considérer comme un composant soumis à un traitement thermomécanique. Choisir le traitement thermique le plus adapté à un matériau est la méthode la plus directe et la plus sûre pour garantir que le produit répondra à toutes les normes industrielles de sécurité et d'efficacité en vigueur.