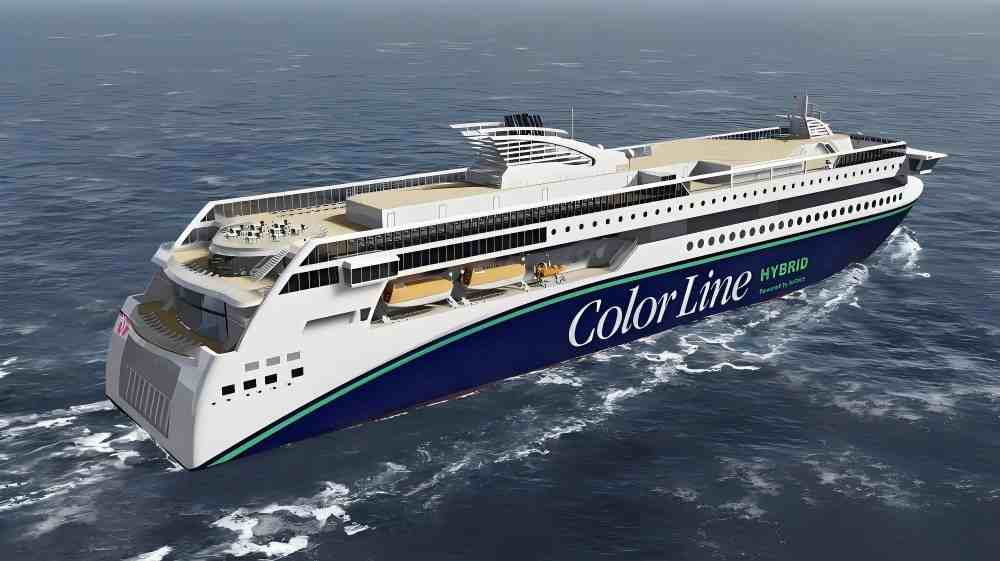
El control del peso se ha convertido en un desafío importante en la construcción naval moderna debido a la creciente necesidad de transbordadores de alta velocidad. Las embarcaciones de alta velocidad (HSC) requieren un equilibrio preciso entre potencia y peso para garantizar velocidades superiores a los 30 nudos. El cambio de la construcción convencional en acero a la construcción combinada con aluminio se debe principalmente a la necesidad de una alta relación resistencia-peso. Como ingeniero de fabricación, elegir el aluminio marino adecuado no solo implica seleccionar un metal, sino también tomar decisiones informadas que afectan el consumo de combustible y la capacidad de carga.
Las aleaciones de aluminio tienen una densidad de aproximadamente 2.70 g/cm³, un tercio de la del acero al carbono. Esta característica permite una gran reducción del desplazamiento. El enfoque de ingeniería se centra en la sinergia entre la placa de aluminio 5083 para el blindaje primario del casco y las extrusiones de aluminio marino para los refuerzos longitudinales y transversales. Esta combinación garantiza la integridad estructural de la embarcación, minimizando así su peso en vacío.
Sección I: Ciencia de los materiales y criterios de selección de grado
1. Placa de aluminio 5083: El estándar del casco
Las aleaciones de la serie 5xxx, en particular la placa de aluminio 5083, son el estándar de la industria para entornos marinos. El principal elemento de aleación es el magnesio (generalmente entre el 4.0 % y el 4.9 %). Se trata de una aleación no termotratable que se fortalece mediante endurecimiento por deformación. En los astilleros utilizamos la aleación 5083 para el fondo y los costados del casco, ya que es muy soldable y resistente a la corrosión del agua de mar. La aleación 5083 presenta propiedades mecánicas estables a temperaturas criogénicas y una alta tenacidad a la fractura.
2. Perfiles extruidos de aluminio marino 6082-T6: Refuerzo estructural
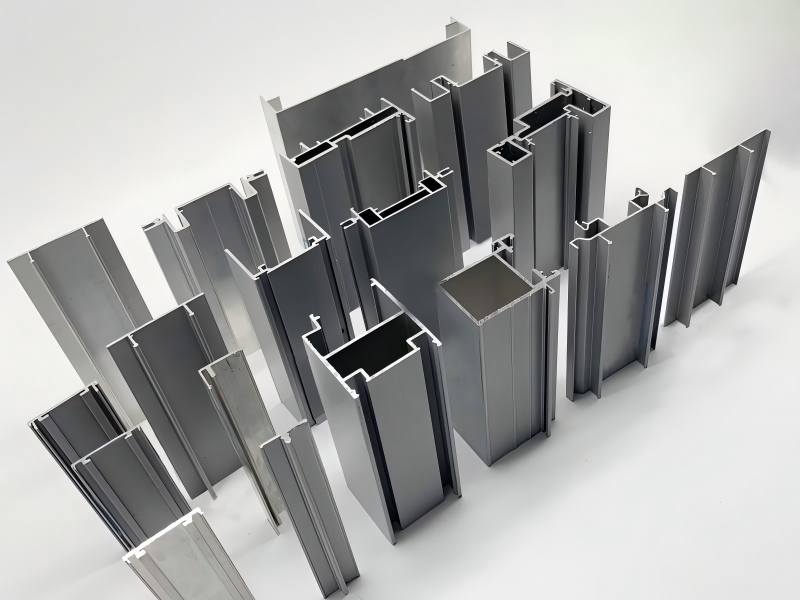
Las extrusiones de aluminio marino se utilizan para la estructura interna, las vigas de cubierta y los refuerzos, y están fabricadas con aleación 6082-T6 . La aleación 6082 es una aleación de Al-Mg-Si termotratable. El tratamiento térmico T6 indica que el material ha sido sometido a un tratamiento térmico de solución y a un envejecimiento artificial hasta alcanzar su máxima resistencia a la fluencia. El proceso de extrusión permite obtener geometrías transversales complejas que proporcionan un alto momento de inercia con una mínima área transversal, optimizando así el módulo estructural de la embarcación.
3. Designaciones de láminas de aluminio marino y temple
Las aplicaciones de espesor reducido, como los mamparos internos y el revestimiento de superestructuras, utilizan láminas de aluminio marino . Las especificaciones técnicas exigen el uso de temple H116 o H321 para los materiales de la serie 5xxx. Estos temples se procesan específicamente para proporcionar resistencia a la corrosión intergranular (CIG) y a la exfoliación. Sin estas designaciones específicas, las aleaciones de aluminio con un contenido de magnesio superior al 3.0 % son susceptibles a la precipitación de la fase β (Mg₂Al₃) en los límites de grano, lo que provoca fallos estructurales en ambientes salinos.
Sección II: Diseño estructural y optimización de peso
Desde una perspectiva de ingeniería, el cálculo de la reducción de peso es sencillo: sustituir una estructura de acero de grado A por una de aluminio 5083/6082 supone una reducción de masa del 45 % al 50 % para una resistencia estructural equivalente. Esta reducción influye directamente en el desplazamiento de la embarcación. Según la ley de similitud de Froude, un menor desplazamiento disminuye la resistencia a la formación de olas, lo que permite alcanzar mayores velocidades con la misma potencia de propulsión.
La optimización estructural también implica el uso de paneles de gran tamaño. Mediante el uso de láminas anchas de aluminio marino y placas 5083, los astilleros pueden reducir el número de juntas transversales. Esto disminuye la longitud total de la soldadura, lo que a su vez reduce el potencial de deformación térmica y la concentración de tensiones estructurales.
Sección III: Desafíos de la fabricación y el procesamiento avanzados
1. Dinámica de la soldadura y gestión de la zona afectada por el calor (ZAC).
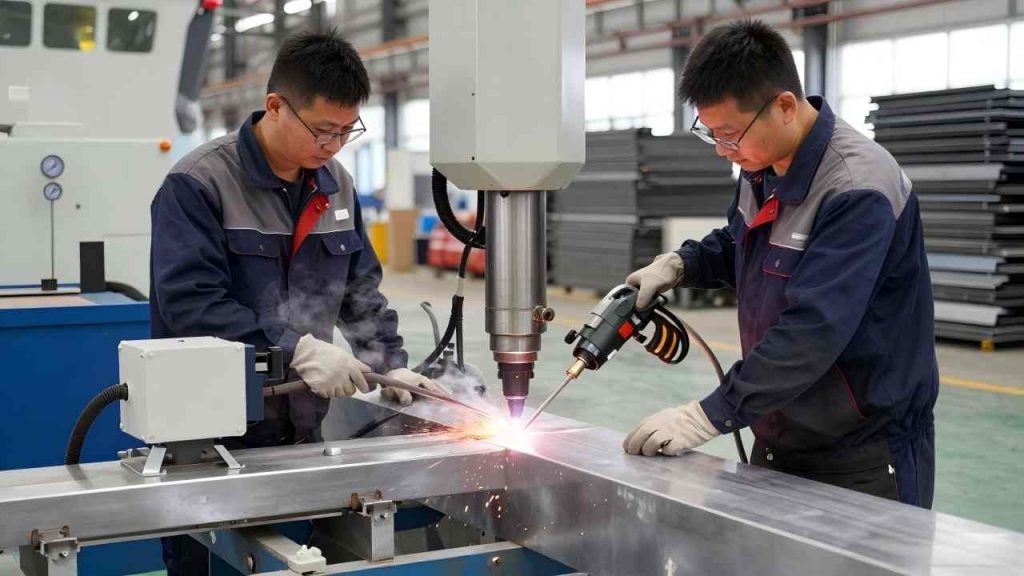
La soldadura representa el desafío más importante en la construcción naval de aluminio . Las extrusiones de aluminio marino 6082-T6 sufren una reducción significativa de sus propiedades mecánicas en la Zona Afectada por el Calor (ZAC). El efecto de envejecimiento artificial del temple T6 se revierte con el calor de la soldadura, lo que provoca un ablandamiento de la unión. Los ingenieros deben considerar un factor de eficiencia de la unión de aproximadamente 0.6 a 0.8 durante la fase de diseño. En cambio, la placa de aluminio 5083 conserva un mayor porcentaje de la resistencia de su metal base después de la soldadura, ya que no depende del tratamiento térmico para su resistencia primaria.
2. Implementación de la soldadura por fricción-agitación (FSW)
La soldadura por fricción-agitación (FSW) es una técnica prometedora para unir chapas y planchas de aluminio marino en astilleros modernos. La FSW es un proceso de unión en estado sólido en el que el metal base no se funde. Esto se traduce en una distorsión mínima, mayor resistencia a la fatiga y la ausencia de problemas de porosidad, a diferencia de la soldadura MIG (Metal Inert Gas). Los paneles soldados con FSW ofrecen un mejor acabado superficial y mayor precisión dimensional para secciones largas de cubierta.
3. Procesamiento de precisión
El procesamiento de aluminio marino requiere equipos especializados. El corte por plasma CNC con bancadas subacuáticas y los métodos de corte láser de alta potencia permiten obtener la preparación precisa de los bordes necesaria para la soldadura. El proceso de soldadura exige un ajuste exacto, ya que cualquier separación superior a 1.5 mm en la soldadura de aluminio provocará una perforación excesiva y la falta de fusión, lo que comprometerá la certificación de la sociedad de clasificación del buque según las normas DNV y ABS.
Sección IV: Durabilidad en entornos marinos adversos
El agua de mar es un electrolito altamente corrosivo. La durabilidad de la placa de aluminio 5083 se debe a la formación natural de una gruesa capa de óxido de Al₂O₃. La unión de los ejes de propulsión de aluminio y acero inoxidable genera riesgo de corrosión galvánica. Los ingenieros de astilleros deben implementar estrictos protocolos de aislamiento mediante el uso de transiciones bimetálicas y juntas no conductoras. El uso de placas de aluminio marino con certificación H116 garantiza que la microestructura de la aleación resista la erosión de entornos adversos como la humedad, la sal y las fluctuaciones de temperatura en la sala de máquinas y el casco.
Sección V: Tendencias futuras (Perspectivas 2026-2027)
La industria se está orientando hacia aleaciones de la serie 5 de mayor resistencia, como la 5059 (Alustar), que ofrece un aumento del 20 % en el límite elástico con respecto a la 5083. Además, se está investigando la integración de aleaciones de aluminio dopadas con escandio para mejorar la soldabilidad de las extrusiones de aluminio marino de la serie 6. La sostenibilidad también es un factor clave; los materiales de aluminio marino son casi 100 % reciclables, lo que reduce la huella de carbono de los buques a lo largo de todo su ciclo de vida en comparación con los materiales compuestos.
Tabla resumen de las especificaciones del aluminio marino
| Tipo de componente | Aleación recomendada | Templar | Función de ingeniería principal | Restricción clave de fabricación |
| Fondo del casco / Carcasa lateral | Placa de aluminio 5083 | H116/H321 | Integridad estructural primaria; Resistencia al impacto. | Alto volumen de soldadura; requiere un entorno estrictamente controlado. |
| Cubierta principal / Superestructura | Chapa de aluminio marino | H116 | Reducción de peso; resistencia a la corrosión. | Susceptible a la deformación térmica durante la soldadura. |
| Largueros / Refuerzos | Perfiles extruidos de aluminio marino (6082) | T6 | Rigidez estructural; optimización del módulo de sección. | Ablandamiento significativo de la zona afectada por el calor; el diseño debe compensar la pérdida de resistencia. |
| Mamparos internos | Hoja 5754 / 5083 | H111 / O | Contención; Soporte de aislamiento contra incendios. | Conformabilidad para secciones curvas. |
Preguntas frecuentes
P1: ¿Por qué se prefiere el acero 5083-H116 al acero 5083 estándar para el revestimiento del casco?
A1: El temple H116 indica que el material ha sido sometido a procesos específicos de endurecimiento por deformación y estabilización para garantizar que cumpla con las pruebas ASTM G67 (NAMLT). Esto lo hace resistente a la exfoliación y a la corrosión intergranular, factores cruciales para la durabilidad del casco sumergido.
P2: ¿Cómo gestiona un astillero la pérdida de resistencia en las extrusiones soldadas de 6082-T6?
A2: Los ingenieros lo solucionan colocando soldaduras en zonas de baja tensión, aumentando el espesor de la sección local o utilizando soldadura por fricción-agitación (FSW). Normativas de diseño como la ISO 12215-5 exigen una reducción de la tensión admisible en la zona afectada por el calor (ZAC).
P3: ¿Es posible soldar placas de acero 5083 a perfiles extruidos de acero 6082?
A3: Sí, este es un procedimiento estándar en la construcción naval. Normalmente se utiliza un alambre de relleno 5356 o 5183 (a base de aluminio-magnesio). Sin embargo, el diseño siempre debe tener en cuenta las propiedades mecánicas de la zona afectada por el calor (ZAC) 6082, que es más débil, en la unión resultante.