Seleccionar el espesor adecuado de la lámina de aluminio es fundamental en el diseño mecánico, la ingeniería aeroespacial, la arquitectura y la fabricación. Elegir una lámina demasiado delgada puede provocar fallos estructurales catastróficos bajo carga, mientras que un espesor excesivo añade peso innecesario, limita la conformabilidad e incrementa los costes de adquisición.
Esta guía básica abarca los aspectos técnicos fundamentales para especificar el espesor de las láminas de aluminio, compara los sistemas de medición, analiza la compatibilidad de las aleaciones y proporciona un marco de ingeniería para ayudarle a optimizar la elección del material en función del rendimiento y el presupuesto.
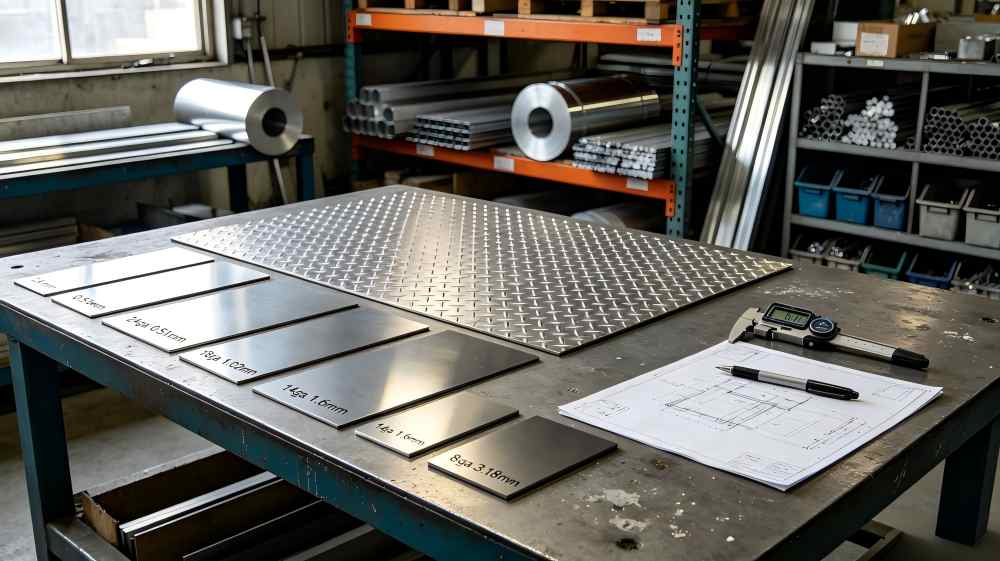
Revisión de sistemas para la medición del espesor de láminas de aluminio
Los ingenieros y compradores deben aprender tres sistemas de medición diferentes (pulgadas decimales, milímetros y calibres) para obtener el material correcto y evitar costosos errores de diseño.
El peligro del sistema de “calibre” en el aluminio
El calibre estándar del fabricante se usa comúnmente para medir el espesor de una lámina de acero. El aluminio se mide con la escala Brown & Sharpe (B&S), también conocida como calibre de alambre americano (AWG).
Advertencia importante: No asuma que una lámina de acero de calibre 16 tiene el mismo espesor que una lámina de aluminio del mismo calibre. Por ejemplo, el acero al carbono de calibre 16 tiene un espesor aproximado de 0.0598 pulgadas (1.52 mm), mientras que el aluminio de calibre 16 tiene un espesor de 0.0508 pulgadas (1.29 mm). Nunca utilice el calibre como única dimensión en los planos de ingeniería. Incluya siempre la dimensión exacta en pulgadas o milímetros (con decimales). Esto evita errores en la adquisición de materiales y afecta la integridad estructural.
Chapa de aluminio frente a placa de aluminio
En las normas metalúrgicas, el espesor determina la clasificación legal y técnica del material:
Lámina de aluminio : Material con un espesor comprendido entre 0.006 pulgadas (0.15 mm) y 0.249 pulgadas (6.32 mm). Las láminas suelen ser laminadas en frío y a menudo se presentan en bobinas.
Placa de aluminio : Material con un espesor de 0.250 pulgadas (6.35 mm) o más. Las placas se laminan en caliente y se utilizan en aplicaciones estructurales de alta resistencia que requieren mecanizado de precisión.
Tabla de referencia de espesores y aplicaciones de láminas de aluminio
El siguiente conjunto de datos estructurado describe los espesores estándar de la industria, sus equivalentes en calibre y sus aplicaciones de ingeniería previstas.
| Calibre (B&S / AWG) | Espesor nominal (pulgadas) | Espesor nominal (mm) | Aplicaciones y casos de uso estándar de la industria |
| 24 ir | 0.020 " | 0.51 mm | Calces de precisión, blindaje electrónico de alta complejidad, latas de bebidas, adornos de papel de aluminio para cosméticos. |
| 22 ir | 0.025 " | 0.64 mm | Remates arquitectónicos, revestimientos de conductos de climatización, fabricación de maquetas ligeras. |
| 20 ir | 0.032 " | 0.81 mm | Paneles para el revestimiento de aeronaves, señalización comercial de alta gama, escudos térmicos, carcasas para equipaje. |
| 18 ir | 0.040 " | 1.02 mm | Paneles de carrocería para automóviles, carcasas de electrodomésticos, marcos de paneles solares, diales de equipos. |
| 16 ir | 0.050 " | 1.27 mm | Chasis electrónicos, cajas de conexiones industriales, soportes intermedios, depósitos de combustible marinos. |
| 14 ir | 0.063 " | 1.60 mm | El punto óptimo de la chapa metálica: cajas de herramientas de alta resistencia, piezas embutidas, pisos de vehículos, cerramientos robustos. |
| 12 ir | 0.080 " | 2.03 mm | Señalización vial, revestimientos para remolques, soportes estructurales, carcasas para equipos electrónicos militares. |
| 11 ir | 0.090 " | 2.29 mm | Paneles para vehículos comerciales de alta resistencia, contenedores para manipulación de materiales, celosías arquitectónicas. |
| 8 ir | 0.125″ (1/8″) | 3.18 mm | Chapa estructural: Planchas diamantadas para suelos, placas protectoras para vehículos todoterreno, protecciones para maquinaria pesada, cascos de embarcaciones. |
Factores de ingeniería para especificar el espesor del aluminio
Para determinar el espesor ideal de una lámina de aluminio, es necesario equilibrar las fuerzas mecánicas con las limitaciones de fabricación.
1. Rigidez estructural y “efecto laminado”
La rigidez de un panel plano es proporcional al cubo de su espesor (t³). Pequeños aumentos en el espesor generan grandes incrementos en la resistencia a la deflexión.
La regla de las 12 pulgadas: para tramos sin soporte mayores de 12 pulgadas (305 mm), un espesor inferior a 0.050 pulgadas probablemente experimentará el efecto de "deformación por abombamiento", un término de ingeniería para el sonido similar al de un petrolero que se produce cuando una lámina de metal se dobla hacia adentro y hacia afuera bajo una ligera presión.
Optimización geométrica: En lugar de aumentar el espesor total de la lámina de aluminio para lograr rigidez (lo que incrementa el costo y el peso), los ingenieros deberían incorporar bordes a 90 grados, bridas perimetrales o nervaduras estampadas. Las geometrías conformadas permiten que una lámina de 0.040″ presente la misma rigidez estructural localizada que una lámina plana de 0.063″.
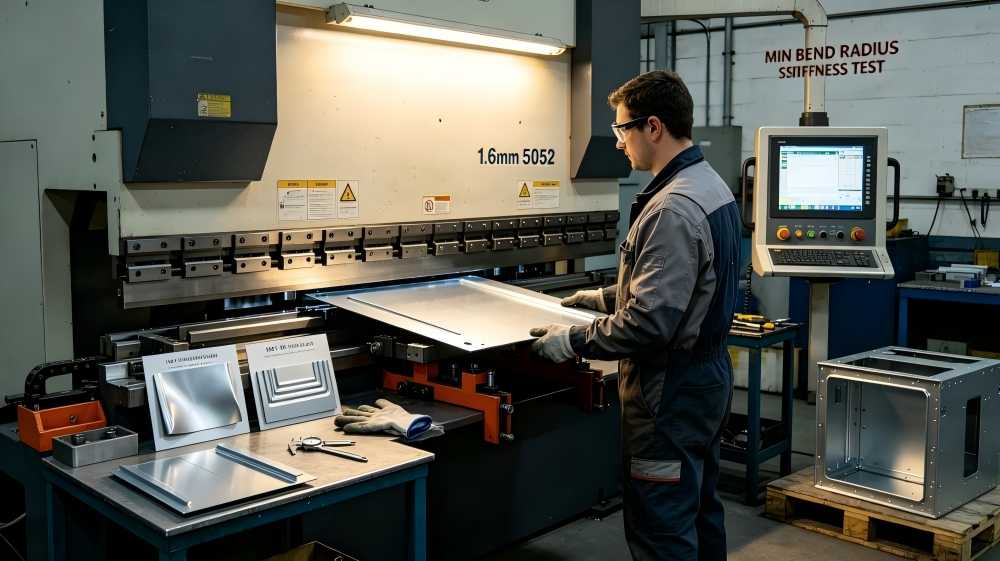
2. Compatibilidad con radio de curvatura mínimo
A medida que aumenta el espesor de la lámina de aluminio, disminuye su ductilidad durante el doblado. Cada aleación y temple de aluminio tiene un radio de curvatura mínimo (R) expresado como un múltiplo del espesor (t).
Por ejemplo, para doblar una lámina de 6061-T6 de 0.125 pulgadas de espesor se requiere un radio de curvatura interno mínimo de aproximadamente 4t a 6t (0.50″−0.75″) para evitar microfisuras a lo largo de la superficie exterior de tracción.
Si su diseño requiere curvas pronunciadas y definidas (por ejemplo, de 1 tonelada), debe seleccionar un calibre más delgado o bien optar por una aleación altamente dúctil como la 3003-H14.
La intersección aleación-espesor
Los cálculos de espesor son inútiles si no se tiene en cuenta la matriz específica de la aleación de aluminio. El límite elástico y el espesor trabajan conjuntamente para soportar las tensiones estructurales.
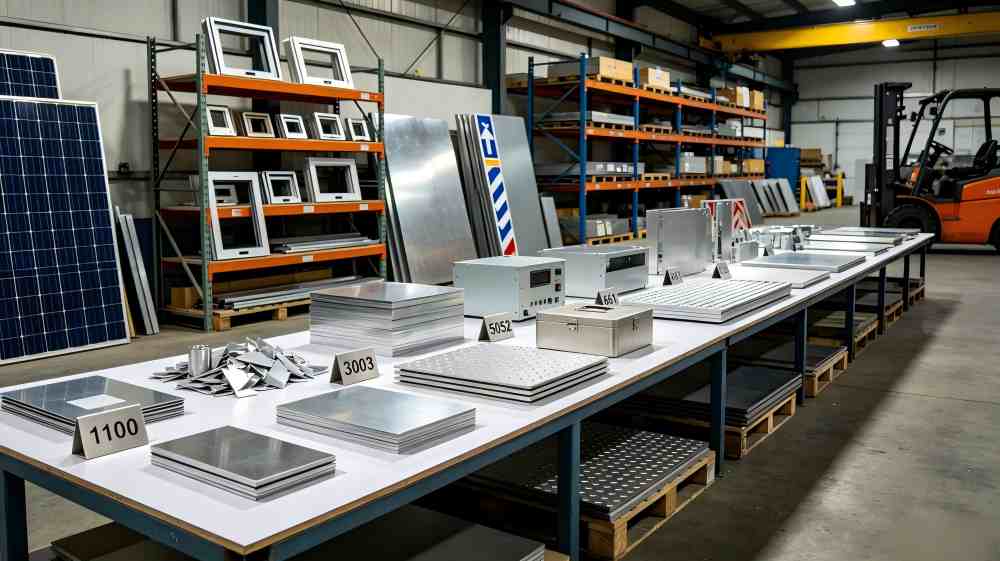
Series 1XXX y 3XXX (baja resistencia, alta conformabilidad)
Las aleaciones como la 1100-H14 y la 3003-H14 tienen una excelente resistencia a la corrosión y facilidad de procesamiento, pero una baja resistencia mecánica.
Estrategia de espesor: Al sustituir el acero por aluminio 3003 para aplicaciones de uso general, normalmente es necesario aumentar el espesor en 1.5 veces para igualar la resistencia a la deflexión de la pieza de acero original.
Serie 5XXX (Resistencia media, grado marino)
El acero 5052-H32 es el material por excelencia en la industria de la chapa metálica. Ofrece una alta resistencia a la fatiga y una excelente soldabilidad.
Estrategia de espesor: La aleación 5052 posee propiedades equilibradas que permiten una reducción drástica del espesor. Es la opción ideal para trabajar con espesores entre 0.050” y 0.090” en carcasas, chasis y soportes marinos.
Series 6XXX y 7XXX (Alta resistencia, grado estructural)
Aleaciones como la 6061-T6 y la 7075-T6 son pilares fundamentales en la industria aeroespacial y estructural.
Estrategia de espesor: Debido a su gran resistencia a la fluencia, las láminas estructurales pueden fabricarse con espesores muy reducidos (por ejemplo, 0.032″). Sin embargo, su bajo factor de elongación las hace muy propensas a la fractura durante el conformado en frío, por lo que se recomienda reservarlas para perfiles planos, láminas fresadas por CNC o perfiles de radio amplio.
Optimización de la adquisición y la fabricación
Diseñar la pieza teórica perfecta importa poco si el material no se puede obtener de manera eficiente o si no se puede procesar en la planta de producción.
Utilice tamaños de stock estándar.
Solicitar espesores nominales no estándar (por ejemplo, 0.057”) requiere que las fábricas o distribuidores realicen secuencias de laminación especiales, lo que resulta en cantidades mínimas de pedido (MOQ) elevadas y largos plazos de entrega. Diseñe sus componentes en función de los artículos más comunes en stock: 0.032”, 0.040”, 0.063”, 0.090” y 0.125”.
Herramientas y limitaciones de corte
El grosor de la lámina de aluminio elegida determina la tecnología de corte necesaria:
- ≤ 0.063″ (calibre 16): Se puede procesar de forma limpia utilizando punzonadoras mecánicas de torreta, prensas de estampado tradicionales y cizallas manuales de taller.
- > 0.063″ a 0.125″: Se requieren cizallas mecánicas de alta potencia, cortadoras láser de fibra o sistemas de corte por chorro de agua. El corte láser de aluminio a estos espesores requiere ajustes de alta potencia y gases auxiliares (como nitrógeno) para evitar la formación de escoria y rebabas en los bordes.
Preguntas frecuentes
P1: ¿Cuál es el grosor de lámina de aluminio más común para las carcasas electrónicas?
A1: 0.063 pulgadas (1.60 mm / calibre 14) es el tamaño estándar para carcasas electrónicas, chasis para montaje en rack y paneles de control. Representa el mejor equilibrio entre la profundidad de la rosca, la rigidez de la estructura y el peso.
P2: ¿Cómo afecta la temperatura a la elección del espesor de la lámina de aluminio?
A2: El aluminio no se vuelve quebradizo a bajas temperaturas. De hecho, su resistencia a la tracción aumenta en entornos criogénicos. Sin embargo, el aluminio pierde resistencia rápidamente a temperaturas elevadas (superiores a 93 °C). Si su aplicación se realiza a temperaturas elevadas, deberá aumentar el espesor de la lámina de aluminio para compensar la reducción de capacidad térmica.
P3: ¿Por qué los paneles de la carrocería de los vehículos utilizan un grosor de 0.040″ en lugar de 0.032″?
A3: 0.032″ es estructuralmente sólido bajo tensión sobre un bastidor (como el ala de un avión), pero los paneles de la carrocería del vehículo están sujetos a impactos aleatorios (piedras, granizo). Aumentar a 0.040 pulgadas (1.02 mm) proporciona una gran mejora en la resistencia a las abolladuras sin una penalización de peso prohibitiva. Todos los ahorros de energía se dan cuenta de que la inversión inicial relativamente grande da beneficios a lo largo de la vida útil de la causa.